
 EN
Планування лінії виробництва поліестерного штапельного волокна та проектування технологічного процесу
А лінія виробництва поліефірного штапельного волокна це не просто набір машин, розташованих у порядку технологічного процесу. Це інтегрована виробнича система, в якій мають ефективно взаємодіяти рух матеріалів, комунальні послуги, доступ операторів, контроль якості та маршрути технічного обслуговування. Для інженерної команди заводу практичне питання полягає не лише в тому: «Яке обладнання потрібне?», а й у тому: «Як поводитимуться всі інтерфейси під час роботи лінії, її очищення чи технічного обслуговування?»
Добре проектування виробничих ліній починається з необхідної специфікації волокна. Лінеарна густина волокна, довжина різання, характер кручения, вимоги до оздоблення, маршрут сировини та призначене нижче розташоване використання формують рішення задовго до того, як будуть завершені креслення планування площі. Саме тому ефективне розташування фабрики волокна починається з цілей процесу та експлуатаційних обмежень, а не лише з цифри потужності.
Почніть із специфікації вихідного продукту, а не з переліку обладнання
Перед тим, як визначити розташування лінія виробництва поліефірного штапельного волокна , уточніть, що має виробляти завод і яку мінливість він має забезпечувати. Лінія, призначена для вузького асортименту продуктів, зазвичай може спростити маршрутизацію та системи керування. Лінія, яка повинна перемикатися між різними марками, може потребувати більшої уваги до простору для зміни налаштувань, окремої обробки та контрольних точок. Жоден із цих підходів не є автоматично кращим; відповідний вибір залежить від плану продукції та даних, доступних під час проектування.
Корисний технічний завдання на проектування має вказувати очікуваний стан сировини, цільові характеристики волокна, формат упаковки, графік роботи та інтерфейси, за які відповідають служби енергопостачання, контролю якості, виробництва та технічного обслуговування. Це дозволяє уникнути поширеної помилки: вважати номінальну продуктивність підтвердженням того, що повна Система виробництва PSF готова до експлуатації. Продуктивність — лише один із параметрів. Зберігання, транспортування, обробка відходів, доступність та видимість систем керування визначають, чи можна підтримувати таку швидкість у повсякденній роботі.
Розмістіть процес у чітко визначених зонах планування
Хоча точна послідовність операцій залежить від продукту та сировини, типова лінія виробництва поліефірного штапельного волокна послідовність включає підготовку сировини й обробку розплаву, прядіння, охолодження, збирання стрічки, витягування, гофрування, термічну обробку, різання та упаковку. Планування має зберігати цю логіку, залишаючи достатньо місця для безпечного спостереження та втручання. Кожна зона потребує чітко визначеного передавального пункту до наступної.
| Зона процесу | Питання щодо планування | Чому важливий інтерфейс |
|---|---|---|
| Підготовка сировини та розплаву | Де розташовані точки приймання, підготовки, зберігання та передачі? | Стан матеріалу та дисципліна його обробки впливають на стабільність на наступних етапах. |
| Прядіння та охолодження | Як розділені доступ, циркуляція повітря, очищення та сервісні маршрути від звичайних рухів? | Оператори повинні оглядати ділянку, не порушуючи процес. |
| Збирання стрічки та витягування | Де можна контролювати натяг, нанесення фінішу та зміни маршруту? | Невеликі проблеми на інтерфейсі можуть поширюватися на подальші етапи. |
| Кримпінг та термічна обробка | Як буде координуватися підведення комунікацій, відведення стоків, теплоізоляція та доступ для технічного обслуговування? | Ці етапи пов’язують форму волокна, його стан та подальше оброблення. |
| Різання та упаковка | Чи можуть готовий матеріал, бракований матеріал і працівники рухатися, не перетинаючи один одного без потреби? | Чітке розділення сприяє відстежуваності та підтримці порядку. |
Цей підхід, заснований на зонах, перетворює лінія виробництва поліефірного штапельного волокна на інженерну карту замість діаграми з брошури. Він також допомагає міжфункціональним командам обговорювати одну й ту саму компоновку, використовуючи однакові межі систем.
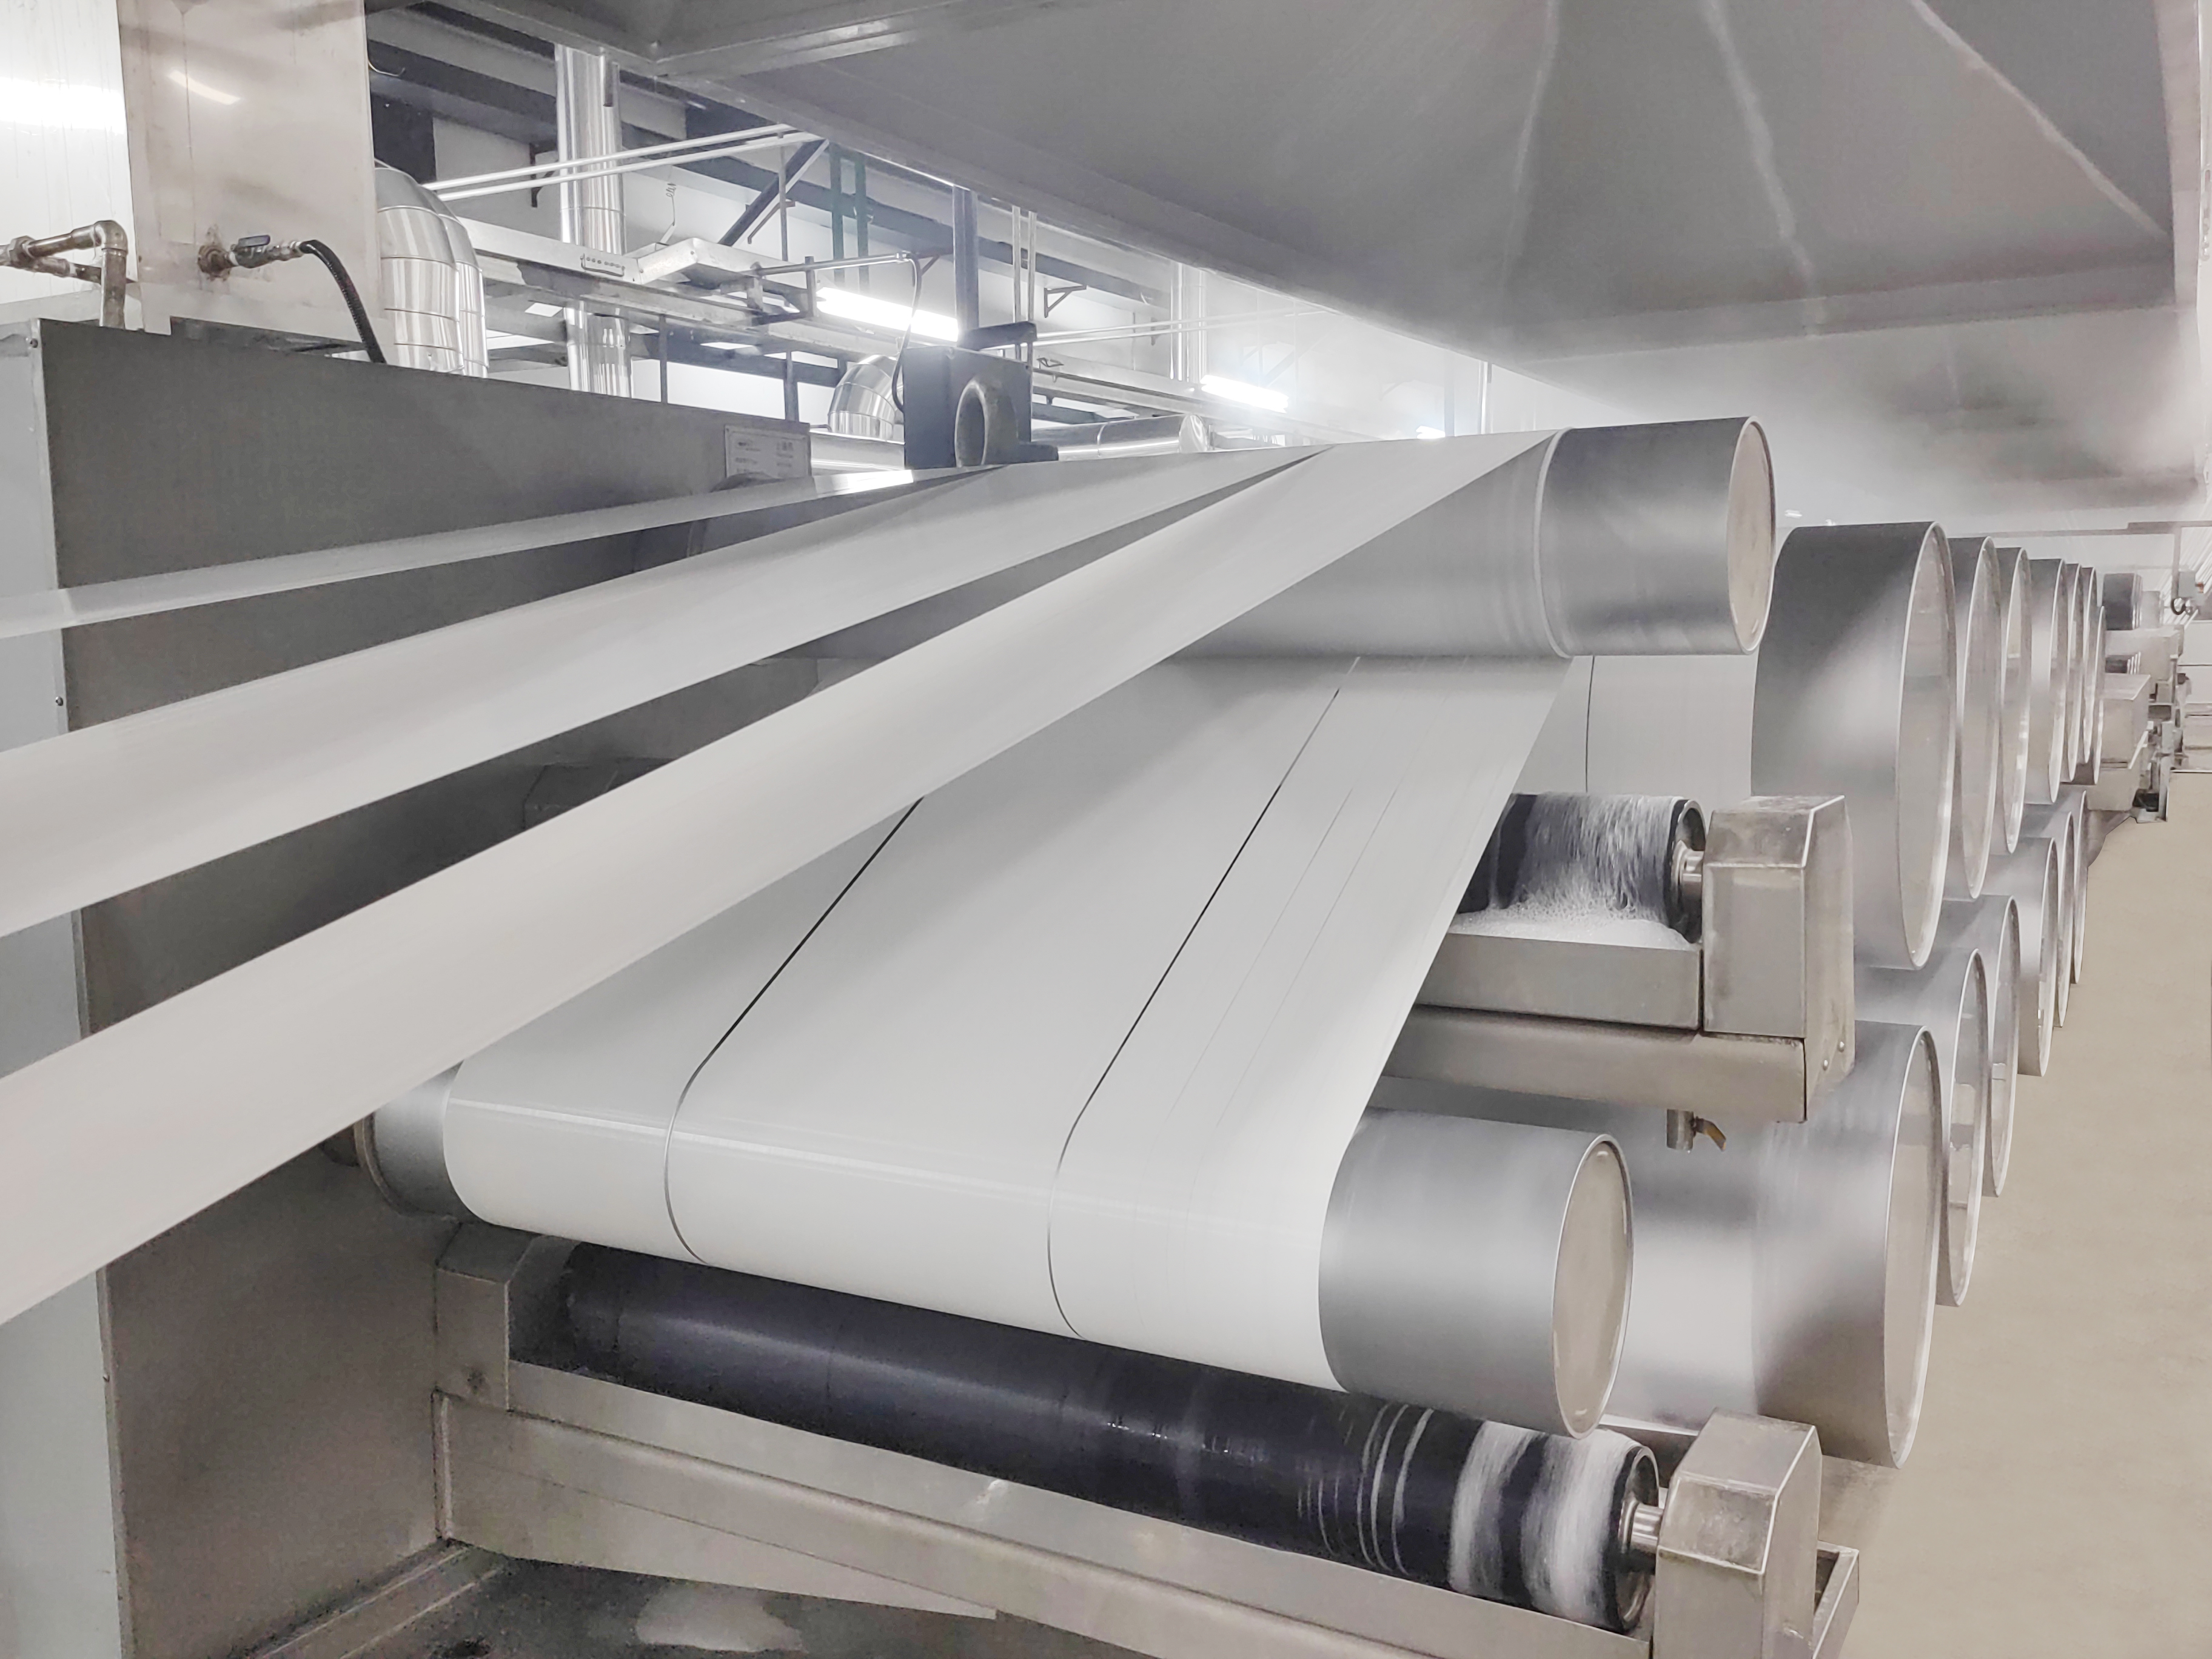 Погляд із позиції процесних зон: рух волокна та доступні інтерфейси слід аналізувати разом під час планування компоновки.
Сумісне проектування потоку матеріалів та потоку комунальних ресурсів
Рух матеріалів має бути легко відстежуваним — від вхідної сировини до упакованого волокна. У разі практичної можливості уникайте непотрібних зворотних рухів, перехрещення потоків та «сліпих» точок передачі. У розташування фабрики волокна , потік чипів, розплаву, волокна, готової продукції, відходів, упаковочних матеріалів та готових тюків слід аналізувати разом із рухом персоналу та інструментів для технічного обслуговування. Маршрут, який виглядає компактним на кресленні, може виявитися непридатним для експлуатації, якщо будуть заблоковані двері доступу, шляхи підйому або позиції огляду.
Планування комунікацій заслуговує такої ж ранньої уваги. Електроенергія, теплові середовища, стиснене повітря, вода, вентиляція, каналізація та кабельна система керування створюють фізичні інтерфейси. Точний набір комунікацій є специфічним для кожного проекту, але принцип проектування залишається незмінним: не відкладайте трасування комунікацій до моменту, коли положення основного обладнання вже остаточно визначено. Добре продуманий проектування виробничих ліній визначає коридори обслуговування, точки ізоляції та безпечний доступ ще до введення в експлуатацію, що розкриває всі обмеження.
Використовуйте доступ для технічного обслуговування як вимогу до планування розташування
Доступ для технічного обслуговування — це не зайва площа підлоги. Це частина проектування технологічного процесу. A лінія виробництва поліефірного штапельного волокна може працювати як безперервний ланцюг, але окремі зони все ще потребують очищення, огляду, заміни та усунення несправностей. Якщо техніки не можуть безпечно дістатися до компонента, побачити контрольну точку або перемістити інструмент для обслуговування, то, здавалося б, ефективне розташування може призвести до триваліших перерв пізніше.
Під час перевірки планування ставте практичні запитання: чи може команда підійти до обладнання з безпечного боку? Чи є достатньо місця для тимчасових інструментів та демонтованих деталей? Чи узгоджені платформи, сходи, захисні поручні та шляхи евакуації з робочими завданнями? Чи видно контрольні точки без примусу перетинати маршрути матеріалів? Ці запитання стосуються всього Система виробництва PSF не лише найбільших машин.
Вбудовуйте перевірки якості в процес передачі відповідальності
Контроль якості є більш корисним, коли його розташовано як цикл, а не як кінцеві контрольні ворота. A лінія виробництва поліефірного штапельного волокна має забезпечувати можливість спостереження умов на ключових етапах передачі завдань і зв’язувати спостереження з рішеннями, прийнятими на попередніх етапах. Наприклад, команди процесів можуть потребувати чіткого способу перевірки стану матеріалу, поведінки тягового пристрою, обробки готової продукції, узгодженості опресування, обробки нарізаних волокон та ідентифікації упаковки. Відповідні перевірки залежать від марки матеріалу й внутрішнього плану якості, тому їх слід підтвердити для конкретного проекту.
Цей підхід також покращує планування промислового обладнання . Місця відбору проб, робочі місця операторів, видимість місцевого керування та потреби у зборі даних можуть впливати на ширину проходів, трасування кабелів та розташування допоміжного обладнання. Коли вимоги до якості обговорюються після фіналізації компоновки, команди часто виявляють, що невеликий пропущений інтерфейс перетворився на дорогу роботу з повторного виконання.
Планувати введення в експлуатацію як частину компоновки
Введення в експлуатацію — це етап, на якому припущення, закладені в лінія виробництва поліефірного штапельного волокна стають видимими. Макет має підтримувати етапну перевірку: спочатку комунікації, потім окремі агрегати, потім пов’язані секції, потім контрольовані випробування матеріалів. Така послідовність полегшує ізоляцію проблеми без надто ранніх висновків щодо всього технологічного ланцюга.
Заздалегідь визначте, де випробувальні матеріали будуть надходити, як буде утримуватися матеріал, що не відповідає специфікації, у яких точках потрібне тимчасове спостереження та як фіксуватимуться результати. Підприємство стає готовим до виробництва не лише тому, що все обладнання встановлено. Готовність означає налагоджені робочі процедури, доступні інтерфейси, перевірені засоби захисту та загальний алгоритм дій у разі відхилення результатів від очікуваних.
Практичний контрольний перелік
- Переконайтеся, що цільові специфікації волокна визначають обговорення щодо обладнання та розташування.
- Відстежуйте рух матеріалів, персоналу, відходів та обслуговування по всьому лінія виробництва поліефірного штапельного волокна .
- Перевірте комунікації та каналізацію до остаточного визначення положень стаціонарного обладнання.
- Перевірте, чи залишається практичним доступ до обслуговування під час звичайної експлуатації та робіт у режимі зупинки.
- Розміщуйте інтерфейси якості та контролю там, де команди зможуть користуватися ними, не порушуючи робочий процес.
- Визначте маршрути випробування, переналагодження та обробки продукції, що не відповідає специфікаціям, до початку введення в експлуатацію.
Висновок
Ефективний лінія виробництва поліефірного штапельного волокна компонування — це взаємопов’язана система, спроектована з урахуванням призначеного волокна, людей, які його експлуатують, та даних, необхідних для прийняття рішень під час запуску. Шляхом зіставлення специфікацій із зонами процесу, спільного аналізу матеріальних та енергетичних інтерфейсів, а також забезпечення доступу для технічного обслуговування та робіт з контролю якості команди можуть створити проектування виробничих ліній систему, яку простіше зрозуміти, протестувати й удосконалити. Найкориснішим наступним кроком є проектно-специфічний огляд, у якому фіксуються як підтверджені вимоги, так і припущення, що ще потребують перевірки.




 Гарячі новини

