
 EN
Як властивості поліестерного волокна контролюються під час виробництва
Коли команди обговорюють виробництво поліестерних волокон , вони часто зосереджуються на одному агрегаті або одному заданому значенні. На практиці кінцеві експлуатаційні характеристики залежать від пов’язаного процесу: стану полімеру, обробки розплаву, формування ниток, охолодження, витягування, термічної обробки та остаточної верифікації. Технічний консультант з волоконних процесів починає з передбачуваного кінцевого застосування й працює у зворотному напрямку. Питання полягає не просто в тому, чи може лінія працювати, а в тому, чи може її контрольований технологічний діапазон регулярно забезпечувати встановлені цілі контролю якості волокна.
Цей системний підхід має значення, оскільки такі характеристики поліестеру, як міцність, подовження, усадка, відгук на крученні, тонкість і зовнішній вигляд, взаємопов’язані. Зміна, що покращує один показник, може вплинути на інший. Для команд виробництво поліестерних волокон , практичною метою тому є відстежуваність: визначити ціль, ідентифікувати параметри виробництва, що можуть на неї впливати, виміряти результат і використовувати отримані дані для уточнення допустимого діапазону.
Починайте з профілю властивостей, а не з узагальненого рецепту
До виробництво поліестерних волокон , визначте, як саме волокно має поводитися на наступному етапі переробки чи в кінцевому застосуванні. Стапельне волокно, призначене для прядіння, нетканих матеріалів, наповнювачів або змішування, може вимагати іншого співвідношення тонкості, довжини різання, кручень, міцності, подовження та теплових характеристик. Те саме стосується вторинної та первинної сировини: припустимий діапазон вхідних матеріалів слід перевіряти з огляду на потрібні вихідні параметри, а не вважати їх взаємозамінними.
Корисний технічний опис розділяє вимірювані вимоги й побажання. У ньому можуть бути зазначені лінійна густини, довжина, вологість, поведінка при розтягуванні, критерії, пов’язані з хвилястістю, обмеження щодо кольору чи забруднень, а також методи випробувань, що використовуються для випуску продукції. Це створює спільний орієнтир для виробничих підразділів, лабораторного персоналу та замовників. Також це запобігає поширеній помилці у плануванні: сприймати цитату щодо виробничої лінії або одне лабораторне значення як показник загального рівня якості.
Контролюйте полімер до того, як він потрапить до спінерета
Перша точка контролю в виробництво поліестерних волокон це стан полімеру. Поліестер чутливий до вологи під час термічної обробки, тому вимагає уваги підготовка матеріалу, стабільність сушіння, тривалість перебування в обладнанні та стабільність розплаву. Зміни на попередніх етапах можуть передаватися далі у вигляді змін поведінки в’язкості, реакції тиску, навантаження на фільтрацію або однорідності нитки. Мета — не встановлювати універсальну температуру сушіння чи параметри розплаву; правильний діапазон залежить від марки полімеру, складу добавок, стратегії використання вторинної сировини, конструкції обладнання та цільових характеристик продукту.
Для ефективного контроль якості волокна , фіксуйте як ідентифікацію вхідного матеріалу, так і його фактичний стан на вході в процес. Трасування партій, перевірки вологості (за потреби), задокументовані співвідношення сумішей та спостережувані тенденції тиску розплаву роблять подальші розслідування більш ефективними. Якщо змінюється тенденція якоїсь властивості, команда може порівняти дані на різних етапах замість того, щоб припускати, яка саме зміна була внесена першою.
Використовуйте умови прядіння для забезпечення однорідності нитки
Під час виробництво поліестерних волокон , умови плавлення, подачі та формування ниток через спінерет визначають перші безперервні нитки. Стабільна продуктивність, ефективна фільтрація, контроль тиску та постійне обслуговування фільтрувальних пакетів забезпечують більш відтворюваний стартовий пункт. Формування ниток також залежить від взаємозв’язку між поведінкою розплаву, геометрією отворів, охолоджувальним повітрям та умовами намотування. Це взаємопов’язані параметри виробництва, а не окремі регулювальні елементи.
Охолодження вимагає такої ж дисципліни, як і екструзія. Температура охолоджувального повітря, розподіл його потоку та поведінка поперечного потоку можуть впливати на те, як нитки затвердіють до процесу витягування. Лінія може здаватися стабільною, тоді як незначні розбіжності в розподілі призводять до ширшого розкиду властивостей у подальшому. Саме тому оператори мають поєднувати дані в реальному часі з регулярним відбором проб замість того, щоб покладатися лише на візуальні перевірки. Ключове запитання полягає в тому, чи спостережувана тенденція процесу узгоджується з необхідними характеристиками поліестеру .
Витягування та теплова історія формують внутрішню структуру
Витягування є центральним етапом виробництво поліестерних волокон оскільки це змінює молекулярну орієнтацію й сприяє встановленню зв’язку між міцністю та подовженням. У технічних довідках щодо переробки поліестеру зазначено, що протягування та термічна фіксація можуть суттєво впливати на усадку, а умови виробництва — на руйнівну міцність. Це не створює універсального режиму. Це пояснює, чому співвідношення протягування, температурний профіль, узгодження швидкостей і контроль натягу слід валідувати разом для заданого класу волокна.
Термічна обробка продовжує цю роботу. Залежно від технологічного маршруту та продукту контрольоване теплове вплив може сприяти стабілізації розмірів, впливати на релаксацію та встановлювати баланс між міцністю, подовженням і поведінкою щодо усадки. Більша гнучкість може бути корисною, але вона також вимагає чіткішого планування експлуатації та валідації. Коли виробництво поліестерних волокон , зміна термічної історії має спровокувати перевірку відповідних результатів випробувань, а не просто підтвердження того, що обладнання залишалося в межах відображеного діапазону.
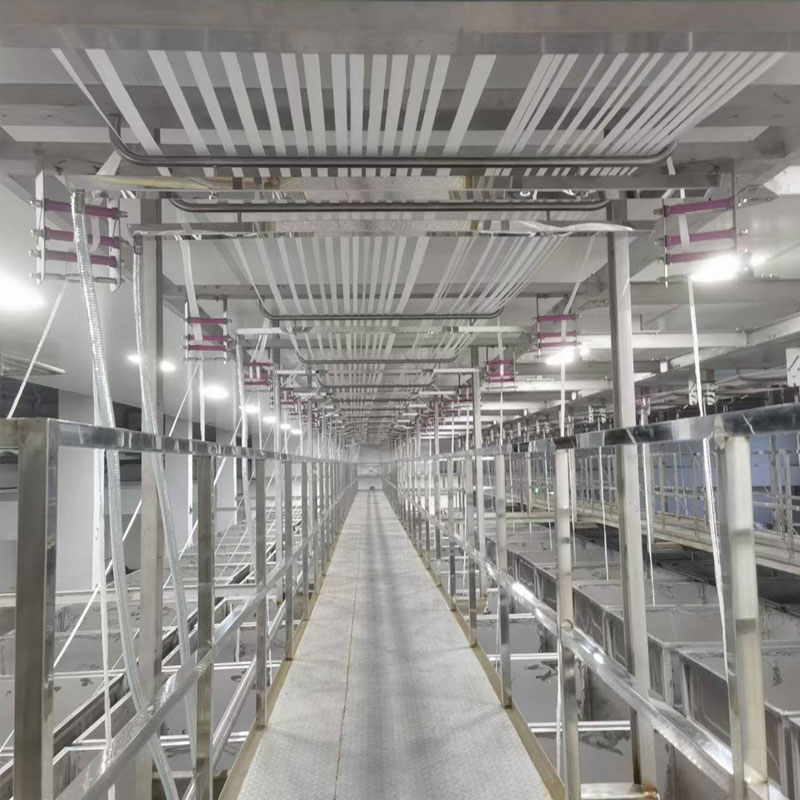
 Контрольовані роликові етапи допомагають підтримувати відтворювану історію витягування для поліестерного волокна.
Перетворення даних процесу на практичний цикл контролю якості
Надійним виробництво поліестерних волокон поєднує дисципліну в процесі з випробуванням результатів. Працездатний план контролю зазвичай пов’язує перевірку вхідних параметрів, спостереження за станом обладнання, онлайн-тенденції, лабораторні випробування та правила прийняття рішень щодо продукції. Точний перелік є специфічним для кожного місця, але він має визначати, хто аналізує кожен результат, що вважається значущою тенденцією та які дії дозволено в разі наближення результату до граничного значення.
- Перевірка вхідних параметрів: підтвердження ідентичності матеріалу, узгодженого стану суміші та відповідних записів підготовки.
- Перевірка процесу: аналіз тенденцій плавлення, тиску, охолодження, витягування та термічної обробки відповідно до затвердженого діапазону.
- Перевірка вихідних параметрів: випробування узгоджених характеристик контролю якості волокна за визначеними методами та схемами відбору проб.
- Контроль змін: документування випробувань, розмежування тимчасових коригувань від затверджених налаштувань та порівняння результатів перед введенням нового режиму.
Цей підхід спрощує виявлення та аналіз відхилень. Якщо змінюються показники стійкості, подовження, тонкості або усадки, команда може відстежити послідовність від зразка назад — через параметри виробництва й реєстри матеріалів. Це також допомагає уникнути надмірної реакції на єдине вимірювання, яке може не відображати характеристики всього партії.
Планувати відбір зразків навколо рішень, а не навколо звичок
Для виробництво поліестерних волокон , зразки мають давати відповідь на конкретне рішення: продовжити випуск, скоригувати параметри в межах затвердженого діапазону, призупинити використання матеріалу або передати питання на інженерний аналіз. Відбір зразків лише наприкінці кампанії може виявити проблему занадто пізно. Відбір зразків без чітко визначеного плану дій породжує дані без контролю. Правильний план враховує, де найімовірніше виникне варіація, наскільки швидко доступний результат випробування та як цей результат пов’язаний із кінцевим застосуванням текстильних матеріалів.
Яку інформацію потребуватиме ваша команда для підтвердження перед порівнянням двох умов процесу? Щонайменше, порівняйте однакову цільову специфікацію, вхідну умову, метод випробування та відповідну історію лінії. В іншому разі видимі покращення в одній властивості можуть бути спричинені іншим базовим рівнем або незареєстрованою зміною процесу.
Зберігайте вікно процесу спеціфічним для продукту
Спокушає запитати єдиний набір параметрів для виробництво поліестерних волокон . Більш корисне запитання: яке валідоване вікно підходить для визначеного полімеру, марки волокна, конфігурації обладнання та цільового застосування. Відповідь може відрізнятися для тонших і грубших продуктів, для різних умов сировини та для волокон, які вимагають різної поведінки на подальших етапах. Перед впровадженням будь-яких нових параметрів або конфігурацій обов’язкове інженерне підтвердження на місці.
Коротше кажучи, виробництво поліестерних волокон є вправою від специфікації до процесу. Почніть із експлуатаційних характеристик, які мають забезпечувати текстильні матеріали, пов’яжіть цю мету з контрольованими етапами, а потім підтвердьте результат за допомогою відтворюваних випробувань та задокументованого контролю змін. Після огляду процесу поверніться до початкового запитання: чи демонструє обране вікно необхідні характеристики поліестеру достатньо стабільно для передбаченого застосування?




 Гарячі новини

