
 EN
Компоновка линии по производству полиэфирного штапельного волокна и проектирование технологического процесса
Aлиния по производству полиэфирного штапельного волокна это не просто ряд машин, расположенных в технологической последовательности. Это взаимосвязанная производственная система, в которой должны слаженно работать поток материалов, коммуникации, доступ операторов, контроль качества и маршруты технического обслуживания. Для команды инженеров-проектировщиков завода практический вопрос заключается не только в том, «какое оборудование требуется?», но и в том, «как будет функционировать каждый интерфейс при работе линии, её очистке или техническом обслуживании?»
Хорошо проектирование производственной линии начинается с требуемой спецификации волокна. Линейная плотность волокна, длина резки, характер кримпинга, требования к отделке, маршрут исходного сырья и предполагаемое последующее применение формируют решения задолго до того, как будут окончательно утверждены чертежи производственной площади. Именно поэтому эффективная компоновка завода по производству волокна начинается с технологических целей и эксплуатационных ограничений, а не только с цифры проектной мощности.
Начинайте с технического задания на продукцию, а не со списка оборудования
Прежде чем определять компоновку линия по производству полиэфирного штапельного волокна , уточните, какую продукцию должна выпускать установка и какой диапазон изменчивости она должна обеспечивать. Линия, предназначенная для узкого ассортимента продукции, обычно позволяет упростить трассировку коммуникаций и систем управления. Линия, которая должна переключаться между различными марками, может потребовать дополнительного внимания к пространству для переналадки, раздельной обработке и контрольным точкам подтверждения параметров. Ни один из этих подходов не является автоматически предпочтительным; выбор зависит от плана выпускаемой продукции и данных, доступных на этапе проектирования.
Полезный технический бриф должен содержать информацию об ожидаемом состоянии исходного сырья, целевых характеристиках волокна, формате упаковки, графике эксплуатации, а также о зонах ответственности служб коммунального обеспечения, контроля качества, производства и технического обслуживания. Это позволяет избежать распространённой ошибки: считать номинальную производительность подтверждением готовности всей Системы производства ПСВ к эксплуатации. Производительность — лишь один из параметров. Хранилища, транспортировка, удаление отходов, доступность и прозрачность управления определяют, может ли заданный темп поддерживаться в повседневной работе.
Разделите процесс на чёткие зоны компоновки
Хотя точная последовательность операций зависит от продукта и исходного сырья, типичный линия по производству полиэфирного штапельного волокна процесс проходит стадии подготовки сырья и расплава, прядения, охлаждения, сбора рулона, вытяжки, гофрирования, термообработки, резки и упаковки. Компоновка должна сохранять эту логику, одновременно обеспечивая достаточное пространство для безопасного наблюдения и вмешательства. Каждая зона должна иметь чётко определённую точку передачи на следующую.
| Зона процесса | Вопрос о компоновке | Почему важен интерфейс |
|---|---|---|
| Подготовка исходного сырья и расплава | Где расположены точки приемки, кондиционирования, хранения и передачи? | Состояние материала и дисциплина обращения влияют на стабильность на последующих этапах. |
| Прядение и охлаждение | Как разделены пути доступа, воздушного потока, очистки и технического обслуживания от обычных маршрутов перемещения? | Операторы должны осматривать зону, не нарушая процесс. |
| Сбор и вытяжка ровницы | Где можно контролировать натяжение, нанесение отделочного состава и изменение маршрута? | Незначительные проблемы на интерфейсе могут переноситься на более поздние стадии. |
| Крипирование и термообработка | Как будет обеспечена координация коммуникаций, водоотвода, теплоизоляции и доступа для технического обслуживания? | Эти этапы связывают формирование волокна, его состояние и последующую обработку. |
| Резка и упаковка | Могут ли готовый материал, отклонённый материал и персонал перемещаться, не пересекаясь друг с другом без необходимости? | Чёткое разделение способствует прослеживаемости и поддержанию порядка. |
Этот ориентированный на зоны взгляд превращает линия по производству полиэфирного штапельного волокна в инженерную карту, а не в иллюстративную схему из брошюры. Он также помогает межфункциональным командам обсуждать одну и ту же компоновку, используя одни и те же границы системы.
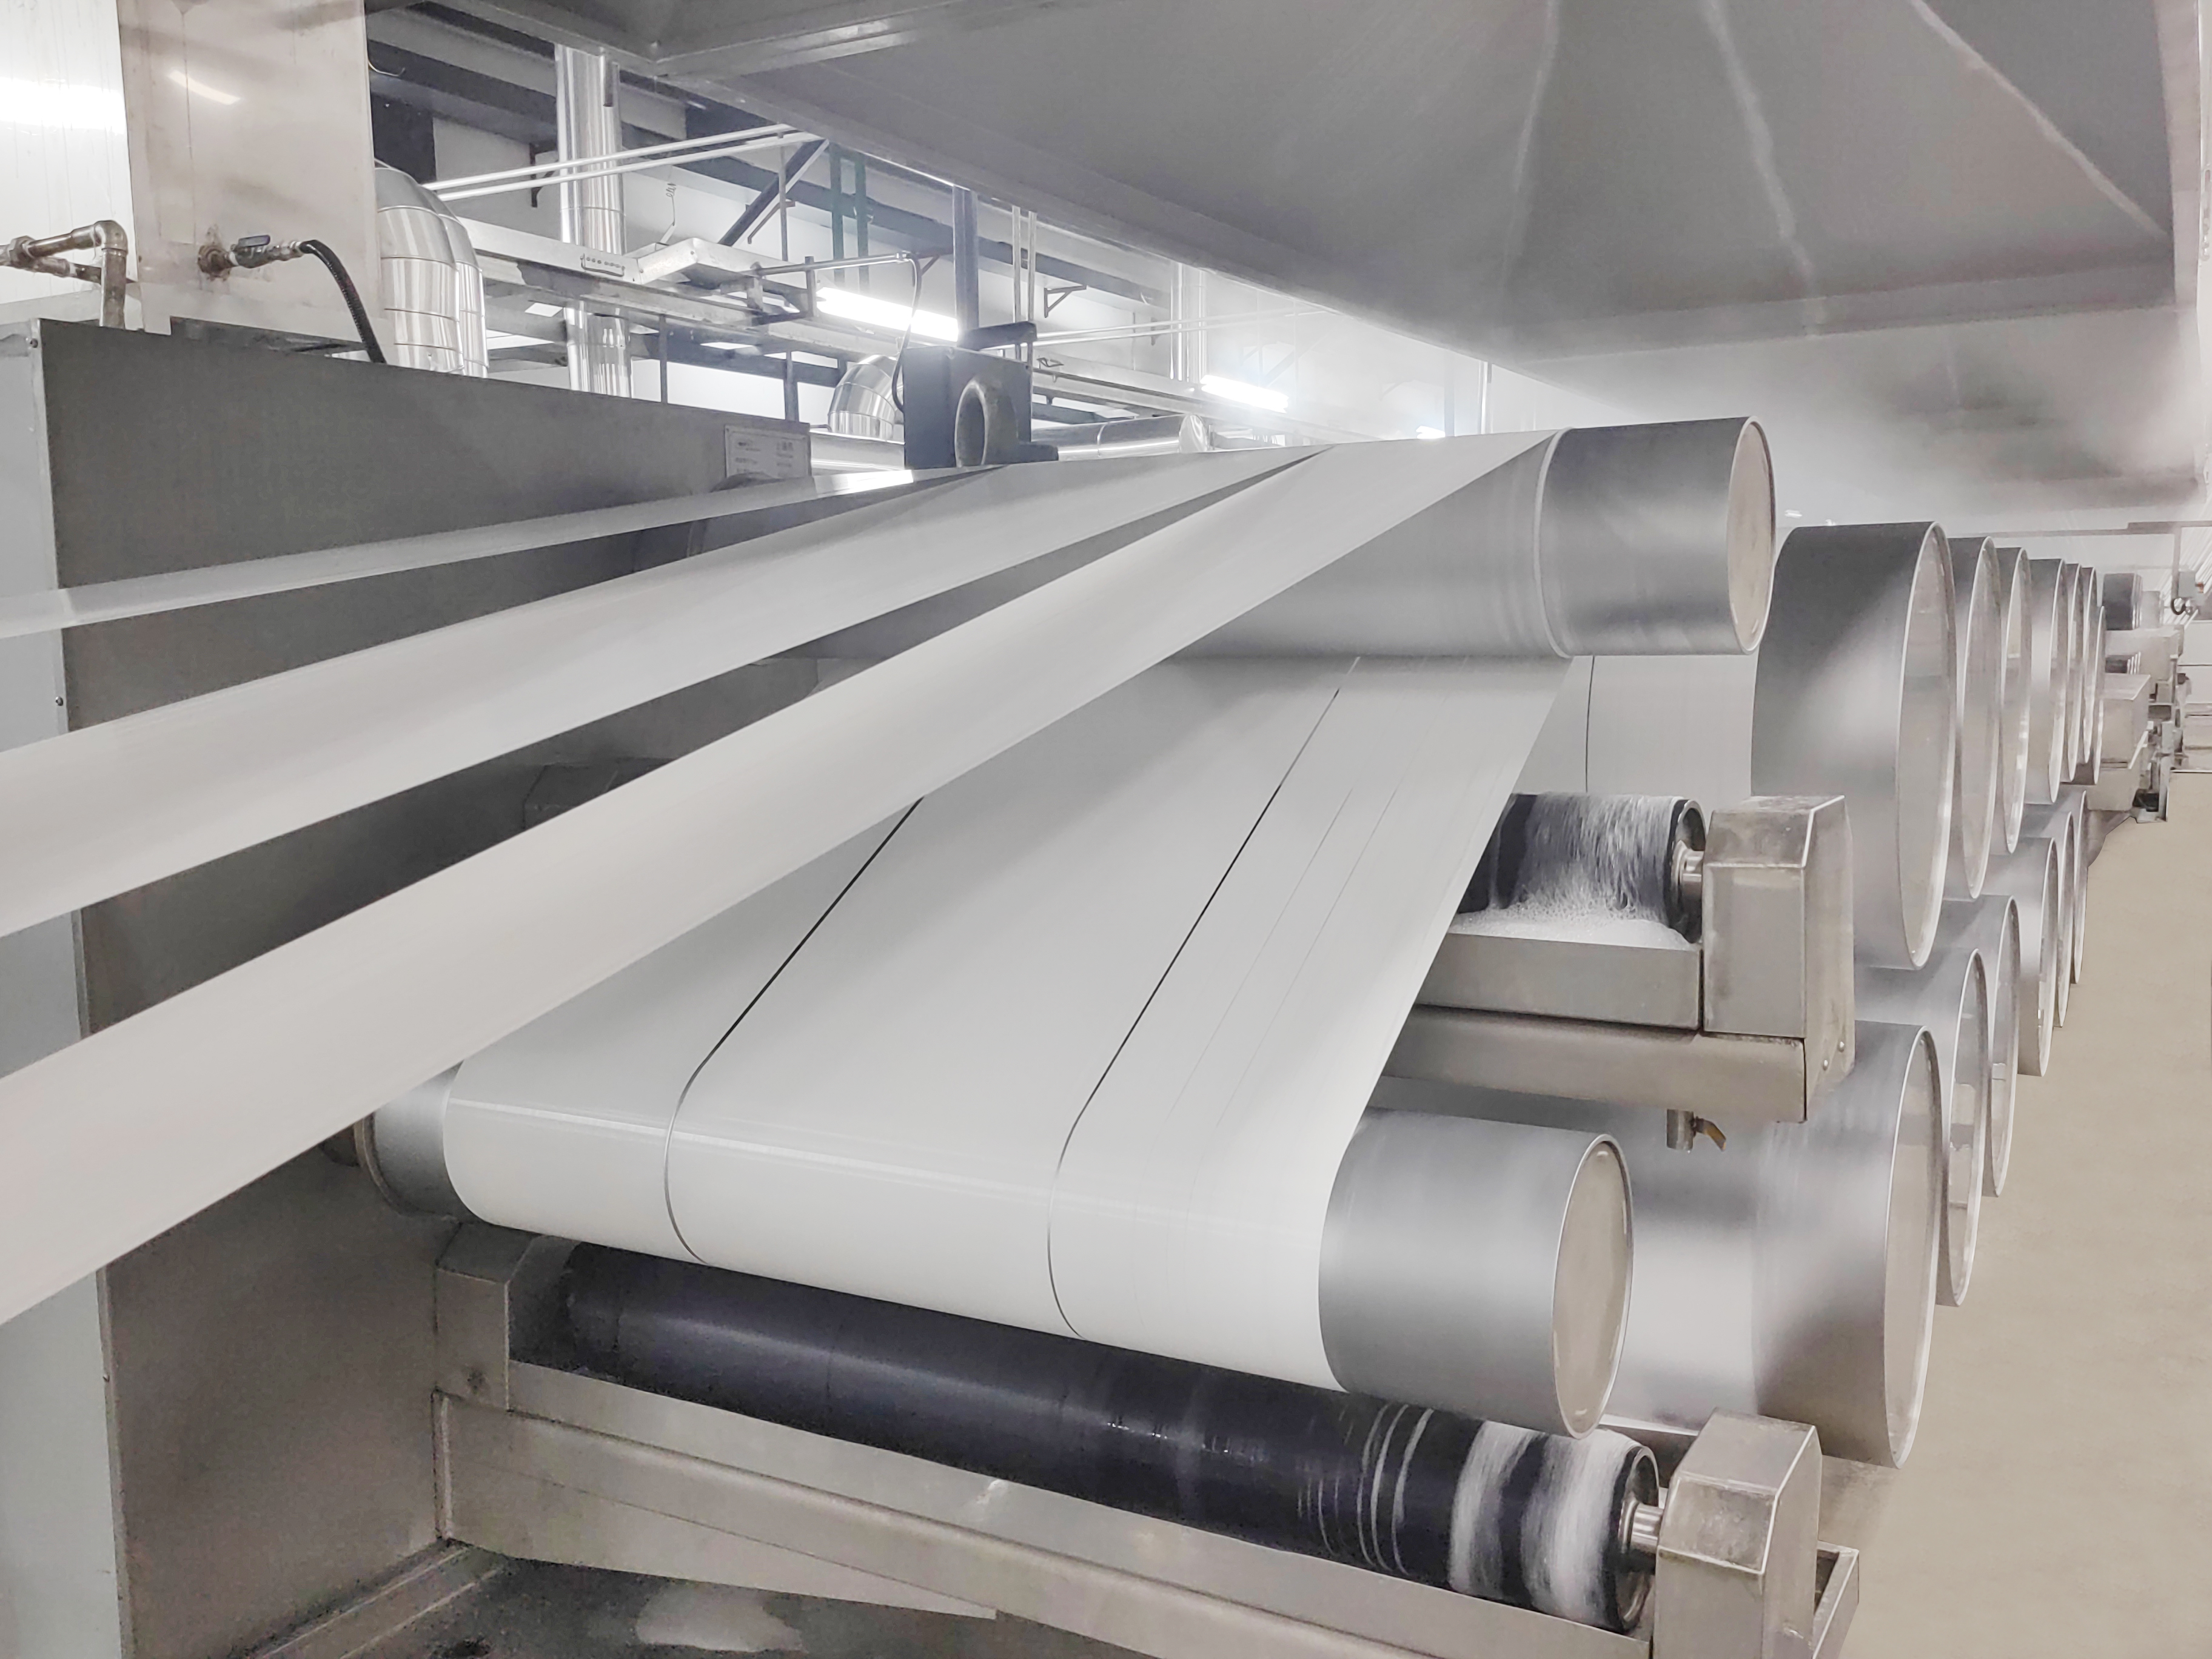 Взгляд на процессные зоны: перемещение волокна и доступные интерфейсы следует рассматривать совместно при планировании компоновки.
Проектирование потока материалов и потока коммуникаций должно выполняться совместно
Перемещение материалов должно быть легко прослеживаемым — от поступающего сырья до упакованного волокна. По возможности избегайте ненужных обратных направлений, пересечения транспортных потоков и «слепых» точек передачи. компоновка завода по производству волокна , поток чипсов, расплава, тяги, готовой продукции, отходов, упаковочных материалов и готовых тюков следует рассматривать совместно с перемещением персонала и инструментов для технического обслуживания. Маршрут, выглядящий компактным на чертеже, может оказаться труднодоступным при эксплуатации, если двери доступа, траектории подъёма или места осмотра окажутся заблокированными.
Планирование инженерных систем требует такого же раннего внимания. Электропитание, теплоносители, сжатый воздух, вода, вентиляция, водоотвод и кабели систем управления создают физические интерфейсы. Конкретный набор инженерных систем зависит от проекта, однако принцип проектирования остаётся неизменным: не откладывайте прокладку инженерных коммуникаций до тех пор, пока не будут зафиксированы окончательные позиции основного оборудования. Тщательно продуманное проектирование производственной линии определяет коридоры сервисного обслуживания, точки изоляции и безопасный доступ ещё до ввода в эксплуатацию, когда становятся очевидными все ограничения.
Используйте доступ для технического обслуживания как требование к планировке
Доступ для технического обслуживания — это не резервная площадь пола. Это часть технологического проектирования. A линия по производству полиэфирного штапельного волокна может работать как непрерывная цепь, однако отдельные зоны по-прежнему требуют очистки, осмотра, замены и устранения неисправностей. Если техникам невозможно безопасно добраться до компонента, увидеть контрольную точку или переместить сервисный инструмент, то внешне эффективная компоновка может вызвать более длительные простои в дальнейшем.
На этапе проверки компоновки задавайте практические вопросы: может ли бригада подходить к оборудованию с безопасной стороны? Достаточно ли места для временных инструментов и снятых деталей? Согласованы ли платформы, лестницы, ограждения и пути эвакуации с операционными задачами? Видны ли точки осмотра без необходимости заставлять персонал пересекать маршруты перемещения материалов? Эти вопросы актуальны для всего Системы производства ПСВ производственного участка, а не только вокруг самых крупных станков.
Внедрите проверки качества на этапах передачи процесса
Контроль качества оказывается более эффективным, если он организован как замкнутый цикл, а не как финальный контрольный этап. A линия по производству полиэфирного штапельного волокна должен обеспечивать возможность наблюдения за условиями на ключевых этапах передачи и связывать наблюдения с решениями, принятыми на предыдущих этапах. Например, технологическим группам может потребоваться чёткий способ проверки состояния материала, поведения ленты, финишной обработки, последовательности опрессовки, обращения с отрезанными волокнами и идентификации упаковки. Соответствующие проверки зависят от марки материала и внутреннего плана контроля качества, поэтому их необходимо подтвердить для конкретного проекта.
Данный подход также улучшает планирование промышленного оборудования . Места отбора проб, рабочие места операторов, видимость местного управления и потребности в сборе данных могут влиять на ширину проходов, трассировку кабелей и размещение вспомогательного оборудования. Когда требования к качеству обсуждаются после окончательного утверждения компоновки, команды зачастую выявляют, что небольшой пропущенный интерфейс превратился в дорогостоящую переделку.
Планируйте пусконаладочные работы как часть компоновки
Пусконаладочные работы — это этап, на котором предположения, лежащие в основе линия по производству полиэфирного штапельного волокна станет видимым. Макет должен поддерживать поэтапную проверку: сначала коммуникации, затем отдельные агрегаты, затем связанные секции, затем испытания контролируемых материалов. Такая последовательность упрощает выявление проблемы без преждевременных выводов относительно всей линии.
Заранее определите, где пробные материалы будут поступать на участок, как будет изолироваться продукция, не соответствующая спецификации, в каких точках потребуется временное наблюдение и как будут фиксироваться результаты. Завод не становится готовым к производству лишь потому, что всё оборудование установлено. Готовность включает отработанные процедуры, доступные интерфейсы, проверенные средства защиты и единый алгоритм действий при отклонении результата от ожидаемого.
Практический контрольный список
- Убедитесь, что целевые спецификации волокна определяют обсуждение оборудования и компоновки.
- Проследите перемещение материала, персонала, отходов и технического обслуживания по всему линия по производству полиэфирного штапельного волокна .
- Проверьте коммуникации и систему водоотвода до окончательного размещения стационарного оборудования.
- Проверьте, остаётся ли доступ к сервисным точкам практичным как при нормальной эксплуатации, так и при работах в период остановки.
- Размещайте интерфейсы контроля качества там, где команды могут ими пользоваться, не нарушая рабочий процесс.
- Определите маршруты пробного запуска, перехода на новую конфигурацию и обработки продукции, не соответствующей спецификациям, до начала ввода в эксплуатацию.
Заключение
Эффективный линия по производству полиэфирного штапельного волокна компоновка — это взаимосвязанная система, спроектированная с учётом целевого волокна, персонала, её эксплуатирующего, и данных, необходимых для принятия решений на этапе запуска. Сопоставляя технические требования с зонами технологического процесса, совместно анализируя интерфейсы материальных потоков и коммуникаций, а также обеспечивая беспрепятственный доступ для технического обслуживания и работ по контролю качества, команды могут создать проектирование производственной линии систему, которую проще понимать, тестировать и совершенствовать. Наиболее полезным следующим шагом является проектно-специфический анализ, фиксирующий как подтверждённые требования, так и предположения, требующие дальнейшей проверки.




 Горячие новости

