
 EN
Как контролируются свойства полиэстерного волокна в ходе производства
Когда команды обсуждают производство полиэфирного волокна они зачастую сосредотачиваются на одной машине или одном заданном значении. На практике конечные эксплуатационные характеристики определяются взаимосвязанным процессом: состоянием полимера, обращением с расплавом, формированием нити, охлаждением, вытягиванием, термообработкой и окончательной проверкой. Технический консультант по волоконным процессам начинает с предполагаемого конечного применения и работает в обратном направлении. Вопрос заключается не просто в том, может ли линия функционировать, а в том, способна ли её контролируемая рабочая зона многократно обеспечивать согласованные цели контроля качества волокна.
Такой системный подход имеет значение, поскольку такие характеристики полиэстера, как прочность на разрыв, удлинение, усадка, отклик на кримпирование, тонкость и внешний вид, взаимосвязаны. Изменение, улучшающее один показатель, может повлиять на другой. Для команд производство полиэфирного волокна , практической целью поэтому является прослеживаемость: определить целевой параметр, выявить технологические параметры производства, способные на него влиять, измерить результат и использовать полученные данные для уточнения допустимого диапазона.
Начинайте с профиля свойств, а не с универсального рецепта
До производство полиэфирного волокна , определите, какие функции должно выполнять волокно на следующем этапе переработки или в конечном применении. Штапельное волокно, предназначенное для прядения, нетканых материалов, наполнения или смешивания, может требовать иного баланса тонкости, длины резки, кримпа, прочности, удлинения и термического поведения. То же относится к вторичному и первичному сырью: допустимый входной диапазон следует пересмотреть с учётом требуемого выходного результата, а не считать их взаимозаменяемыми.
Полезный технический паспорт разделяет измеримые требования и предпочтения. В нём могут быть указаны линейная плотность, длина, влажность, растяжимость, критерии, связанные с кримпом, ограничения по цвету или загрязнению, а также методы испытаний, используемые для выпуска продукции. Это создаёт единый ориентир для производственного персонала, сотрудников лаборатории и заказчиков. Кроме того, это предотвращает распространённую ошибку планирования: восприятие коммерческого предложения по производственной линии или единичного лабораторного значения как отражающего весь результат по качеству.
Контролируйте полимер до его поступления в фильеру
Первая точка контроля в производство полиэфирного волокна является полимерным состоянием. Полиэстер чувствителен к влаге при термической обработке, поэтому требуют внимания подготовка материала, стабильность сушки, время пребывания и стабильность расплава. Изменения на предыдущих этапах могут передаваться на последующие этапы в виде изменений поведения вязкости, реакции давления, нагрузки на фильтрацию или однородности нити. Цель не состоит в том, чтобы задать универсальную температуру сушки или параметры расплава; корректный диапазон зависит от марки полимера, пакета добавок, стратегии использования вторичного сырья, конструкции оборудования и целевых характеристик продукции.
Для эффективного контроль качества волокна , фиксируйте как идентификатор входного материала, так и его фактическое состояние при поступлении в процесс. Прослеживаемость партий, проверки влажности — там, где это уместно, документированные соотношения компонентов смеси и наблюдаемые тенденции давления расплава делают последующие расследования более эффективными. Если меняется какая-либо характеристика, команда может сравнить доказательства на разных этапах вместо того, чтобы гадать, какая из корректировок была выполнена первой.
Используйте параметры прядения для обеспечения однородности нити
Во время производство полиэфирного волокна , условия подачи расплава и формовочного устройства определяют форму первых непрерывных нитей. Стабильная производительность, фильтрация, контроль давления и регулярное обслуживание формовочного узла обеспечивают более воспроизводимую исходную точку. Формирование нитей также зависит от взаимосвязи между поведением расплава, геометрией отверстий, охлаждающим воздухом и условиями намотки. Это взаимозависимые параметры производства, а не изолированные настройки.
Охлаждение требует такой же строгости, как и экструзия. Температура охлаждающего воздуха, распределение его потока и характер поперечного течения могут влиять на то, как нити затвердевают до вытяжки. Линия может казаться стабильной, однако незначительные различия в распределении могут впоследствии привести к более широкому разбросу свойств. По этой причине операторы должны комбинировать данные в реальном времени с регулярным отбором проб, а не полагаться исключительно на визуальный контроль. Ключевой вопрос заключается в том, согласуется ли наблюдаемая тенденция процесса с требуемыми характеристиками полиэстера .
Вытяжка и тепловая история формируют внутреннюю структуру
Вытяжка имеет центральное значение для производство полиэфирного волокна потому что это изменяет ориентацию молекул и способствует установлению связи между прочностью и удлинением. В технических справочниках по переработке полиэстера отмечается, что вытяжка и термофиксация могут существенно влиять на усадку, а условия производства — на разрывную прочность. Это не создаёт универсальных параметров термофиксации. Это объясняет, почему соотношение вытяжки, температурный профиль, согласование скоростей и контроль натяжения должны быть совместно проверены и подтверждены для конкретного сорта волокна.
Термическая обработка продолжает эту работу. В зависимости от технологического маршрута и конечного продукта контролируемое тепловое воздействие может способствовать стабилизации геометрических размеров, влиять на релаксацию и задавать баланс между прочностью, удлинением и поведением при усадке. Повышенная гибкость может быть полезной, однако она также требует более чёткого планирования эксплуатационных режимов и подтверждения параметров процесса. Когда производство полиэфирного волокна , изменение термоистории должно стать основанием для повторного анализа соответствующих результатов испытаний, а не просто для подтверждения того, что оборудование оставалось в пределах отображаемого диапазона.
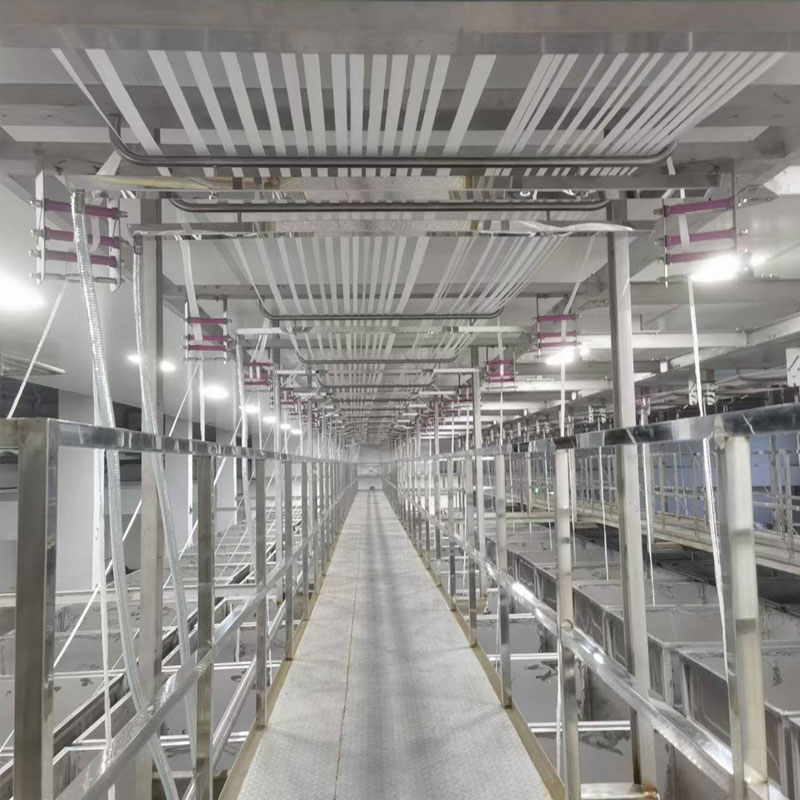
 Контролируемые роликовые стадии помогают поддерживать воспроизводимую историю вытягивания полиэфирного волокна.
Преобразование технологических данных в практический цикл обеспечения качества
Надежный производство полиэфирного волокна сочетает дисциплину в ходе процесса с испытаниями готового продукта. Работоспособный план контроля обычно объединяет проверку входных параметров, наблюдения за состоянием оборудования, онлайн-тенденции, лабораторные испытания и правила принятия решений. Точный перечень зависит от конкретного предприятия, однако он должен определять, кто анализирует каждый результат, что считается значимой тенденцией и какие действия разрешены при приближении результата к предельному значению.
- Проверка входных параметров: подтверждение идентичности материала, согласованного состава смеси и соответствующих записей о подготовке.
- Проверка процесса: анализ тенденций температуры расплава, давления, охлаждения, вытягивания и термообработки в сравнении с установленным допустимым диапазоном.
- Проверка выходных данных: испытание согласованных характеристик контроля качества волокна с использованием определённых методов и планов отбора проб.
- Контроль изменений: документирование испытаний, различение временных корректировок и утверждённых настроек, а также сравнение результатов до ввода нового режима.
Такой подход упрощает выявление и анализ отклонений. Если изменяются такие параметры, как прочность на разрыв, удлинение, тонина или усадка, команда может проследить цепочку от образца через производственные параметры и записи о материалах. Это также помогает избежать чрезмерной реакции на единичное измерение, которое может не отражать характеристики всей партии.
Планируйте отбор проб с учётом решений, а не привычек
Для производство полиэфирного волокна образцы должны давать ответ на конкретный вопрос: продолжать запуск, скорректировать параметры в пределах утверждённого диапазона, приостановить использование материала или направить вопрос на инженерный анализ. Отбор проб только в конце кампании может выявить проблему слишком поздно. Отбор проб без чётко определённого алгоритма действий порождает данные, не связанные с управлением процессом. Оптимальный план учитывает места, где наиболее вероятно возникновение вариаций, скорость получения результатов испытаний и связь этих результатов с конечным применением текстильных материалов.
Какую информацию потребуется получить вашей команде для подтверждения перед сравнением двух условий процесса? В минимальном объёме необходимо сравнить одинаковую целевую спецификацию, входные условия, метод испытания и соответствующую историю линии. В противном случае видимое улучшение одного параметра может быть вызвано иным исходным уровнем или незарегистрированным изменением процесса.
Ограничьте окно процесса конкретным продуктом
Искушение запросить единый набор настроек для производство полиэфирного волокна существует. Более полезный вопрос: какое проверенное окно подходит для определённого полимера, марки волокна, конфигурации оборудования и целевого применения. Ответ может различаться для более тонких и более грубых продуктов, для различных условий исходного сырья, а также для волокон, требующих различного поведения на последующих стадиях. Подтверждение инженерами на месте обязательно перед внедрением любых новых настроек или конфигураций.
Короче говоря, производство полиэфирного волокна является упражнением по преобразованию технических требований в производственный процесс. Начните с определения эксплуатационных характеристик, которые должны обеспечивать текстильные материалы, свяжите эту цель с контролируемыми этапами производства, а затем подтвердите полученный результат с помощью воспроизводимых испытаний и документированного контроля изменений. После анализа процесса вернитесь к исходному вопросу: выбранный оконный элемент демонстрирует требуемые характеристики полиэстера в достаточной степени стабильно для предполагаемого применения?




 Горячие новости

