
 EN
طرحبندی خط تولید الیاف پلیاستر رشتهای و طراحی فرآیند
ا خط تولید الیاف استیپل پلی استر این خط تنها ردیفی از ماشینها نیست که به ترتیب فرآیندی قرار گرفتهاند. بلکه سیستمی تولیدی متصل است که در آن جریان مواد، امکانات فنی، دسترسی اپراتورها، بازرسیهای کیفیت و مسیرهای نگهداری باید بهصورت هماهنگ کار کنند. برای تیم مهندسی کارخانه، پرسش عملی تنها «کدام تجهیزات لازم است؟» نیست، بلکه این است که «هر رابط در حین راهاندازی خط، تمیزکاری یا تعمیرات چگونه رفتار خواهد کرد؟»
خوب طراحی خط تولید با مشخصات الیاف مورد نیاز آغاز میشود. دنیر الیاف، طول برش، ویژگیهای چینداری، الزامات پوشش سطحی، مسیر مواد اولیه و کاربرد نهایی در تصمیمگیریها نقش مهمی ایفا میکنند و این تصمیمگیریها خیلی پیش از آنکه طرحهای فضای فیزیکی تثبیت شوند، انجام میشوند. به همین دلیل، یک چیدمان کارخانه الیاف با اهداف فرآیندی و محدودیتهای عملیاتی آغاز میشود، نه صرفاً با یک عدد ظرفیت تولیدی.
با مشخصات خروجی شروع کنید، نه با فهرست تجهیزات
پیش از انتخاب چیدمان یک خط تولید الیاف استیپل پلی استر , مشخص کنید که کارخانه باید چه محصولاتی تولید کند و چه میزان تغییرپذیری را باید تحمل کند. خطی که برای محدوده باریکی از محصولات طراحی شده است، معمولاً میتواند مسیریابی و سیستمهای کنترلی را سادهتر کند. اما خطی که پیشبینی شده است بین انواع مختلف محصولات جابهجا شود، ممکن است به فضای بیشتری برای تغییر تنظیمات، سیستمهای جداگانه برای دسترسی و نقاط تأیید احتیاج داشته باشد. هیچیک از این دو رویکرد بهطور خودکار برتر نیست؛ انتخاب مناسب به برنامه محصولات و شواهد موجود در مرحله مهندسی بستگی دارد.
یک دستور طراحی مفید باید شرایط مواد اولیهٔ مورد انتظار، ویژگیهای هدف الیاف، فرمت بستهبندی، برنامهٔ عملیاتی و رابطهای متعلق به تیمهای خدمات عمومی، کیفیت، تولید و نگهداری را مشخص کند. این کار از ارتکاب یک اشتباه رایج جلوگیری میکند: در نظر گرفتن ظرفیت اسمی عبور بهعنوان اثبات آمادگی کامل سیستم تولید PSF برای عملیات. ظرفیت عبور تنها یک ورودی است. انبارش، انتقال، مدیریت پسماند، دسترسی و قابلیت مشاهدهٔ کنترل تعیین میکنند که آیا این نرخ در عملیات روزانه قابل حفظ است یا خیر.
نقشهبرداری فرآیند در مناطق طرحبندی واضح
هرچند مسیر دقیق بسته به محصول و مواد اولیه متفاوت است، اما یک خط تولید الیاف استیپل پلی استر معمولاً از آمادهسازی مواد اولیه و مدیریت ذوب شروع شده و از طریق پیچش، خنکسازی، جمعآوری تُو، کشش، چیندار کردن، پردازش حرارتی، برش و بستهبندی ادامه مییابد. طرحبندی باید این منطق را حفظ کند و در عین حال فضای کافی برای مشاهدهٔ ایمن و مداخلهٔ ایمن فراهم سازد. هر منطقه نیازمند یک نقطهٔ انتقال تعریفشده به منطقهٔ بعدی است.
| منطقهٔ فرآیند | سوالی دربارهی طرحبندی | دلیل اهمیت رابط |
|---|---|---|
| آمادهسازی مواد اولیه و ذوب | نقاط دریافت، شرایطدهی، انبارش و انتقال کجاست؟ | شرایط مواد و انضباط در دستکاری آنها بر پایداری مراحل بعدی تأثیر میگذارد. |
| پیچش و خنکسازی | دسترسی، جریان هوا، تمیزکاری و مسیرهای خدماتی چگونه از حرکت عادی جدا میشوند؟ | اپراتورها باید بتوانند منطقه را بازرسی کنند بدون اینکه فرآیند را مختل سازند. |
| جمعآوری و کشیدن تُو | کجا میتوان کشش، اعمال پوشش نهایی و تغییر مسیر را زیر نظر داشت؟ | مشکلات کوچک در رابط ممکن است به مراحل بعدی منتقل شوند. |
| چینخوردن و پردازش حرارتی | چگونه امکانات، زهکشی، عایقبندی و دسترسی برای تعمیر و نگهداری هماهنگ میشوند؟ | این مراحل، شکل الیاف، شرایط آنها و نحوهٔ کار با آنها در مراحل بعدی را به هم متصل میکنند. |
| بریدن و بستهبندی | آیا مواد تکمیلشده، مواد ردشده و افراد میتوانند بدون عبور غیرضروری از مسیر یکدیگر حرکت کنند؟ | جداسازی واضح، پیگیریپذیری و نظمدهی را تسهیل میکند. |
این دیدگاه مبتنی بر منطقه، یک خط تولید الیاف استیپل پلی استر را به نقشهای مهندسی تبدیل میکند نه به نموداری تبلیغاتی. همچنین به تیمهای چندعملکردی کمک میکند تا دربارهٔ یک چیدمان مشترک با استفاده از مرزهای سیستمی یکسان بحث کنند.
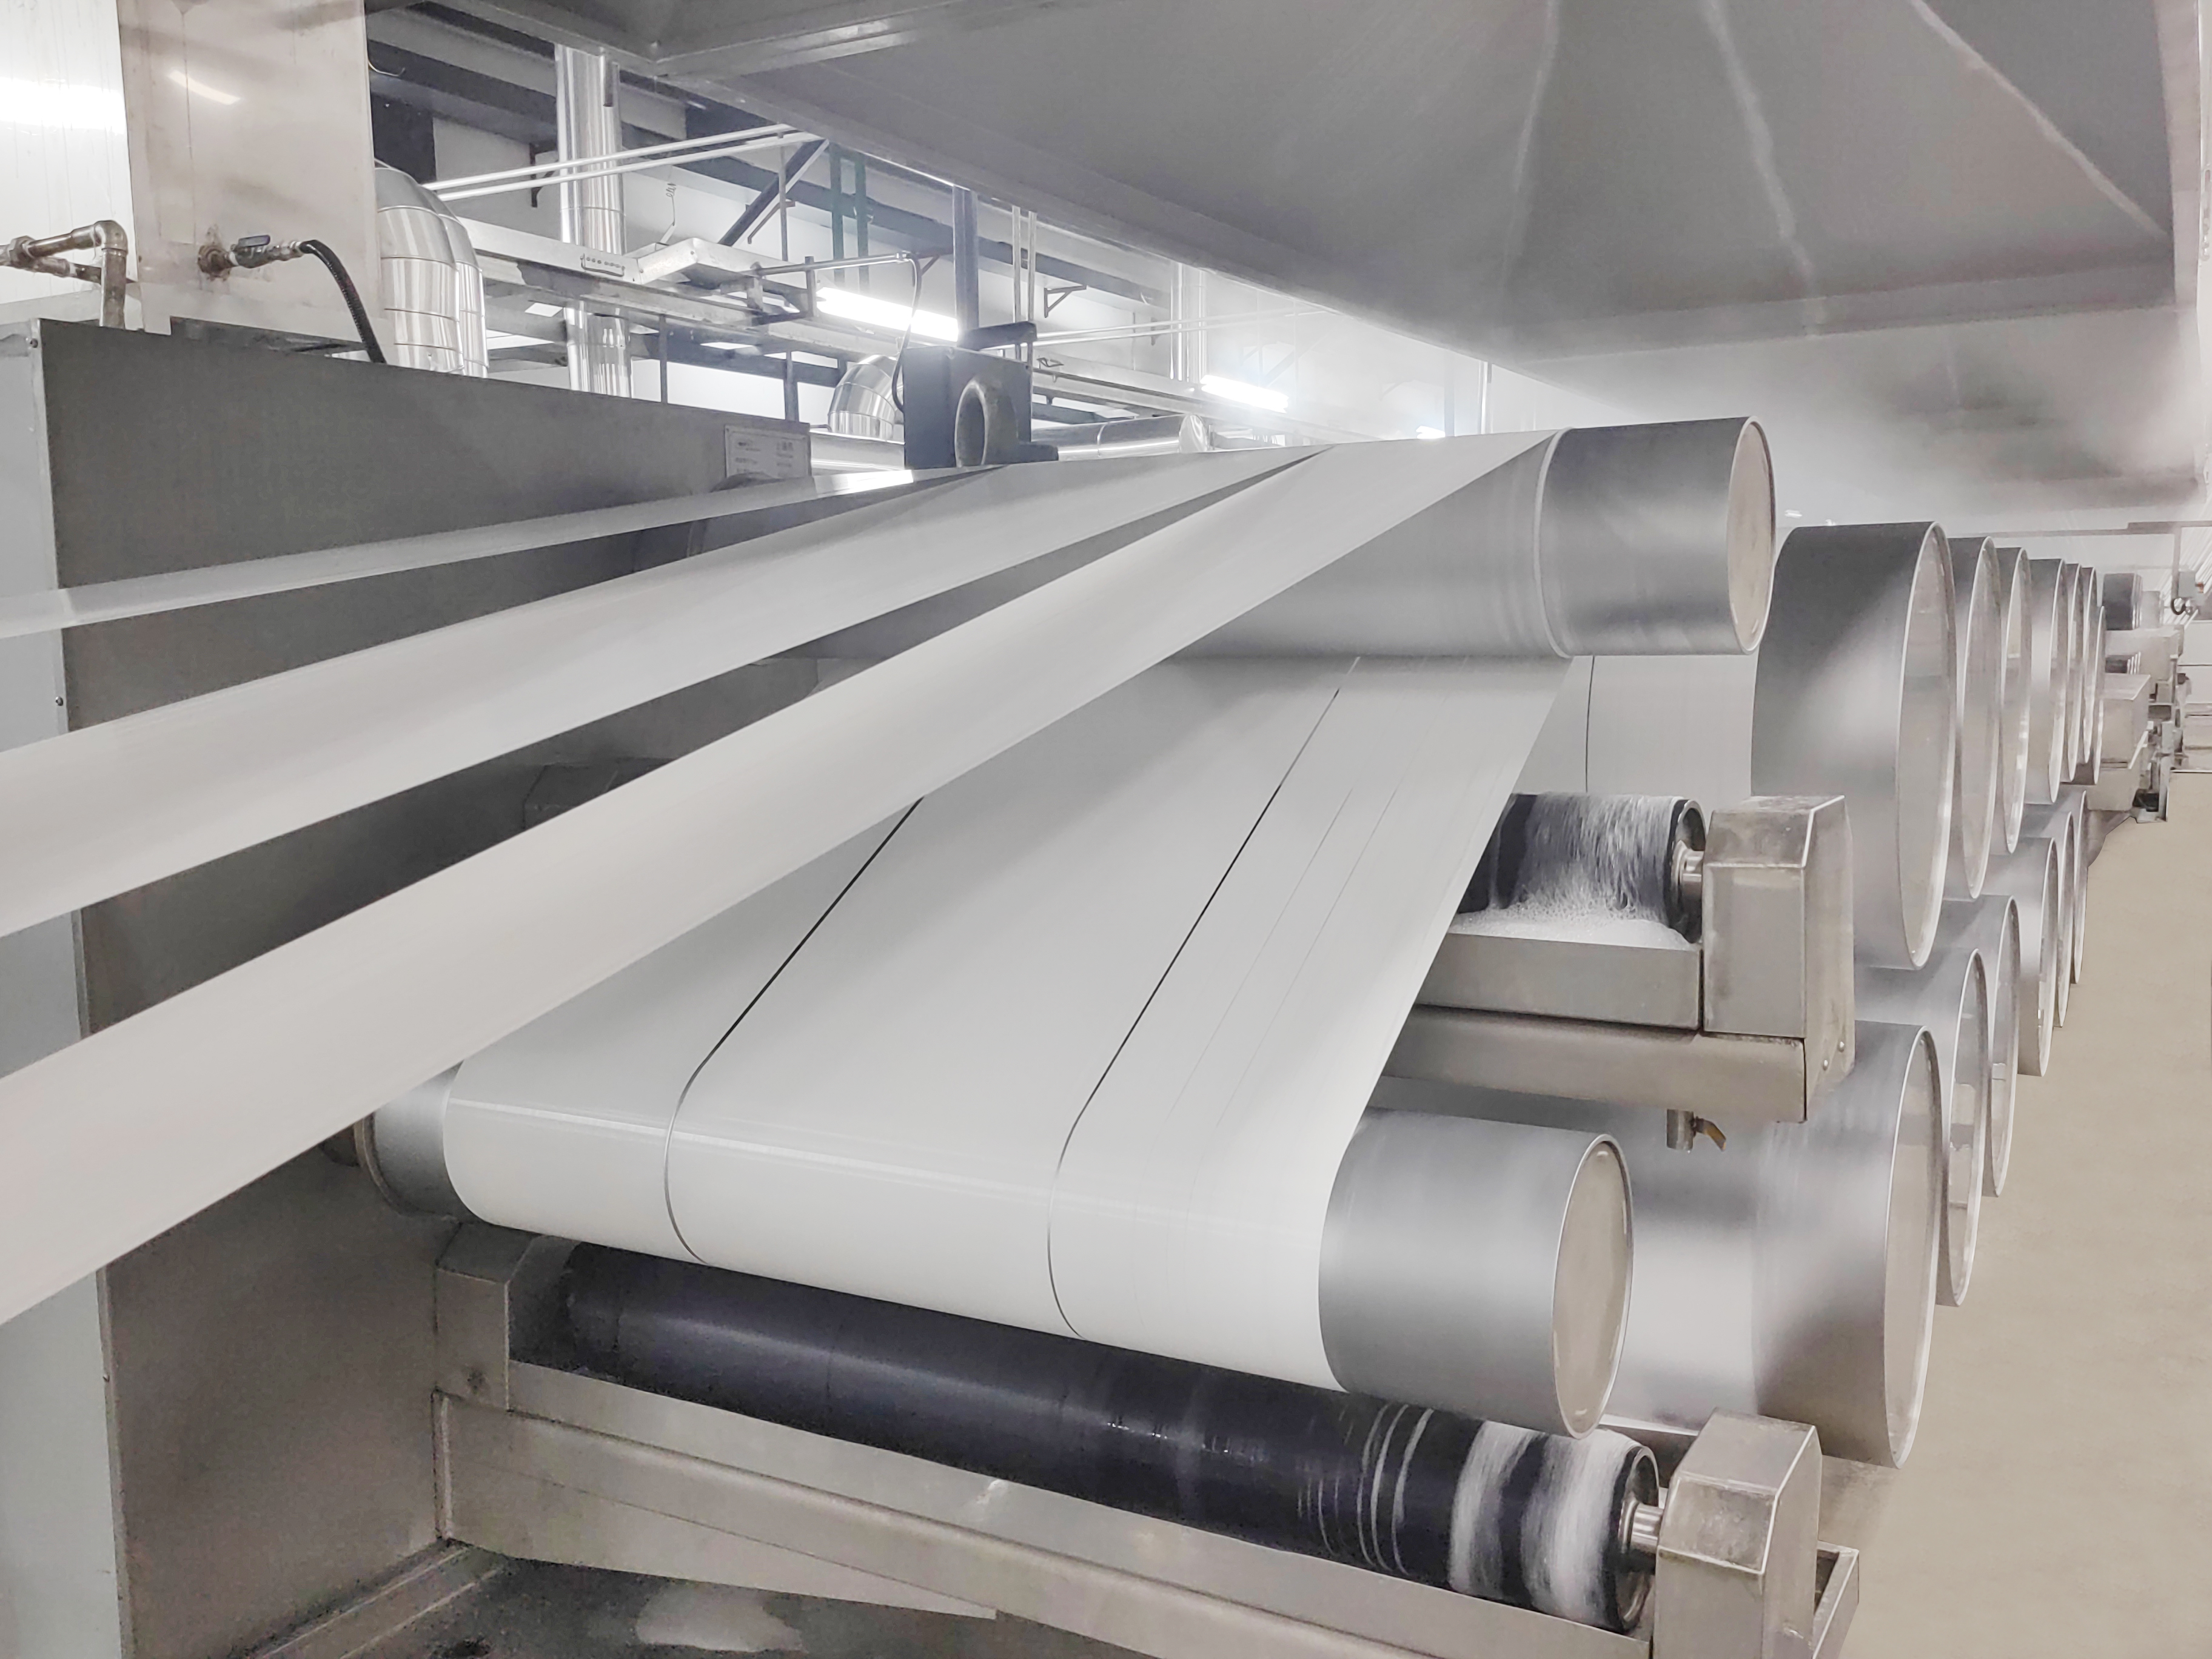 دیدگاه مبتنی بر فرآیند و منطقه: جابهجایی الیاف و رابطهای قابل دسترس باید در طول برنامهریزی چیدمان بهصورت همزمان بررسی شوند.
جریان مواد و جریان خدمات را همزمان طراحی کنید
جابهجایی مواد باید از مواد اولیهٔ ورودی تا الیاف بستهبندیشده بهراحتی قابل پیگیری باشد. در صورت امکان، تغییر جهتهای غیرضروری، تقاطع جریانها و نقاط انتقال کور را اجتناب کنید. در یک چیدمان کارخانه الیاف ، جریان تراشه ها، ذوب، کشیدن، پایان، زباله، مواد بسته بندی و بال های آماده باید در کنار حرکت افراد و ابزار نگهداری بررسی شود. اگر درهای ورودی، مسیرهای آسانسور یا مکان های بازرسی مسدود باشند، ممکن است راه هایی که در نقشه کوچک به نظر می رسند، کار کردن در آن دشوار باشد.
برنامه ریزی خدمات ضروری مستحق همان توجه اولیه است. برق، رسانه های حرارتی، هوا فشرده، آب، تهویه مطبوع، فاضلاب و کابل های کنترل، همه رابط های فیزیکی را ایجاد می کنند. بسته ی دقیق خدمات خاص پروژه است، اما اصل طراحی سازگار است: راه اندازی خدمات را تا زمانی که موقعیت های اصلی تجهیزات منجمد شوند ترک نکنید. يه برنامه خوب طراحی خط تولید راهروهای خدمات، نقاط جداسازی و دسترسی امن را قبل از راه اندازی شناسایی می کند و محدودیت ها را نشان می دهد.
استفاده از دسترسی نگهداری به عنوان یک نیاز به طرح
دسترسی به تعمیرات، فضای طبقه ی اضافی نیست. این بخشی از طراحی فرآیند است. A خط تولید الیاف استیپل پلی استر ممکن است بهصورت زنجیرهای پیوسته کار کند، اما هر منطقهٔ جداگانهای همچنان نیازمند پاکسازی، بازرسی، تعویض و عیبیابی است. اگر تکنسینها نتوانند بهطور ایمن به یک قطعه دسترسی پیدا کنند، یک نقطهٔ کنترلی را مشاهده کنند یا ابزار خدماتی را جابهجا کنند، چیدمانی که ظاهراً کارآمد است ممکن است در ادامه باعث توقفهای طولانیتری شود.
در بررسی چیدمان، سؤالات عملی بپرسید: آیا یک تیم میتواند از سمت ایمنی به تجهیزات نزدیک شود؟ آیا فضای کافی برای ابزارهای موقت و قطعات برداشتهشده وجود دارد؟ آیا سکوها، پلهها، نردههای حفاظتی و مسیرهای فرار با وظایف عملیاتی هماهنگسازی شدهاند؟ آیا نقاط بازرسی بدون اینکه افراد مجبور شوند از مسیرهای انتقال مواد عبور کنند، قابل مشاهدهاند؟ این سؤالات در سراسر سیستم تولید PSF ، نه فقط در اطراف بزرگترین ماشینآلات، اعمال میشوند.
بررسیهای کیفیت را در انتقالهای فرآیندی جاسازی کنید
کنترل کیفیت زمانی مفیدتر است که بهجای اینکه بهعنوان یک دروازهٔ نهایی بازرسی در نظر گرفته شود، بهصورت یک حلقه طراحی شده باشد. یک خط تولید الیاف استیپل پلی استر باید امکان مشاهدهٔ شرایط در نقاط انتقال مهم را فراهم کند و مشاهدات را به تصمیمات پیشین مرتبط سازد. برای نمونه، تیمهای فرآیند ممکن است روشی شفاف برای بازبینی وضعیت مواد، رفتار کشش (تُو)، نحوهٔ دستزدن به سطح نهایی، یکنواختی فشردگی (کریمپ)، نحوهٔ دستزدن به الیاف برشخورده و شناسایی بستهبندی نیاز داشته باشند. بازرسیهای مربوطه بستگی به درجهٔ کیفی و برنامهٔ داخلی کیفیت دارد؛ بنابراین باید برای پروژهٔ خاص تأیید شوند.
این رویکرد همچنین بهبود مییابد برنامهریزی تجهیزات صنعتی . مکانهای نمونهبرداری، ایستگاههای اپراتورها، قابلیت مشاهدهٔ کنترل محلی و نیازهای جمعآوری داده میتوانند بر عرض راهروها، مسیریابی کابلها و قرارگیری تجهیزات کمکی تأثیر بگذارند. هنگامی که نیازهای کیفی پس از ثابتشدن چیدمان مطرح میشوند، تیمها اغلب کشف میکنند که یک رابط کوچکِ نادیدهگرفتهشده تبدیل به یک مورد بازکاری گرانقیمت شده است.
برنامهریزی راهاندازی را بخشی از چیدمان در نظر بگیرید
راهاندازی جایی است که فرضیههای پشت یک خط تولید الیاف استیپل پلی استر قابلمشاهده شود. چیدمان باید امکان انجام بازرسیهای مرحلهای را فراهم کند: ابتدا تأسیسات عمومی، سپس واحدهای جداگانه، سپس بخشهای پیوندی، و در نهایت آزمایشهای مواد کنترلشده. این ترتیب، شناسایی مشکل را بدون قضاوت زودهنگام دربارهٔ کل خط تولید آسانتر میکند.
از پیش محل ورود مواد آزمایشی، نحوهٔ جلوگیری از خروج مواد نامطابق، نقاطی که نیاز به نظارت موقت دارند و روش ثبت یافتهها را تعیین کنید. یک کارخانه تنها به دلیل نصب تمام تجهیزات، آمادهٔ تولید نمیشود. آمادگی شامل روالهای آموزشدیده، رابطهای قابلدسترس، ایمنیهای تأییدشده و مسیر واکنش مشترک در صورت انحراف نتایج از انتظار است.
فهرست بازبینی عملی
- تأیید کنید که مشخصات الیاف هدف، گفتوگوی مربوط به تجهیزات و چیدمان را هدایت میکند.
- حرکت مواد، افراد، پسماند و نگهداری را در سراسر کل فرآیند ردیابی کنید. خط تولید الیاف استیپل پلی استر .
- پیش از تثبیت نهایی موقعیت تجهیزات ثابت، تأسیسات عمومی و سیستم زهکشی را بررسی کنید.
- بررسی کنید که دسترسی به خدمات در حین عملیات عادی و کارهای توقف همچنان عملی باقی بماند.
- رابطهای کیفیت و کنترل را در جایی قرار دهید که تیمها بتوانند بدون اختلال در جریان کار از آنها استفاده کنند.
- مسیرهای آزمایش، تغییر به حالت عملیاتی و مدیریت محصولات خارج از مشخصات را پیش از شروع راهاندازی تعریف کنید.
نتیجهگیری
کارآمد خط تولید الیاف استیپل پلی استر چیدمان یک سیستم پیوسته است که بر اساس الیاف مورد نظر، افرادی که آن را بهرهبرداری میکنند و شواهد لازم برای تصمیمگیری در دوره راهاندازی طراحی شده است. با تطبیق مشخصات با مناطق فرآیندی، بررسی همزمان رابطهای مواد و خدمات، و تضمین دسترسی مناسب برای تعمیرات و کارهای کیفیت، تیمها میتوانند یک طراحی خط تولید ایجاد کنند که درک، آزمون و بهبود آن آسانتر باشد. مفیدترین گام بعدی، بررسی ویژه پروژه است که هم نیازمندیهای تأییدشده و هم فرضیههایی را که هنوز نیاز به ارزیابی دارند، ثبت میکند.




 اخبار داغ

