
 EN
چگونه ویژگیهای الیاف پلیاستر در طول تولید کنترل میشوند
هنگامی که تیمها بحث میکنند تولید فیبر پلیاستر معمولاً بر یک دستگاه یا یک نقطه تنظیم خاص تمرکز میکنند. در عمل، عملکرد نهایی محصول از یک فرآیند پیوسته حاصل میشود: شرایط پلیمر، مدیریت ذوب، تشکیل رشتهها، خنکسازی، کشش، پردازش حرارتی و تأیید نهایی. یک مشاور فنی فرآیند الیاف از کاربرد نهایی مورد نظر آغاز میکند و به عقب بازمیگردد. پرسش این نیست که آیا خط تولید قابل اجرا است یا خیر، بلکه این است که آیا پنجره کنترلشده فرآیند آن میتواند بهطور مکرر اهداف توافقشده کنترل کیفیت الیاف را تأمین کند.
دیدگاه سیستمی اهمیت دارد، زیرا ویژگیهای پلیاستر مانند استحکام کششی، ازدیاد طول، انقباض، واکنش پیچشی، نازکی و ظاهر با یکدیگر مرتبط هستند. تغییری که یک نتیجه را بهبود میبخشد ممکن است بر نتیجهای دیگر تأثیر بگذارد. برای تیمها تولید فیبر پلیاستر ، هدف عملی در نتیجه ردیابیپذیری است: هدف را تعریف کنید، پارامترهای تولیدی که میتوانند بر آن تأثیر بگذارند را شناسایی کنید، نتیجه را اندازهگیری کنید و از شواهد برای تنظیم دقیق محدودهٔ مجاز استفاده کنید.
با پروفایل ویژگیها شروع کنید، نه با یک دستورالعمل عمومی
پیش از تولید فیبر پلیاستر ، تعیین کنید که الیاف در فرآیند بعدی یا کاربرد نهایی خود چه کاری باید انجام دهد. الیاف کوتاهی که برای پیچش، تولید غیربافت، پرکنندگی یا اختلاط در نظر گرفته شده است ممکن است تعادل متفاوتی از نازکی، طول برش، پیچش، استحکام، ازدیاد طول و رفتار حرارتی را نیاز داشته باشد. همین امر برای مواد اولیه بازیافتی و تازه نیز صادق است: محدودهٔ قابل قبول ورودی باید در مقابل خروجی مورد نیاز بررسی شود، نه اینکه فرض شود این دو جایگزین یکدیگر هستند.
برگهای کاربردی از مشخصات، نیازمندیهای قابل اندازهگیری را از ترجیحات جدا میکند. این برگه ممکن است چگالی خطی، طول، رطوبت، رفتار کششی، معیارهای مربوط به پیچش، محدودیتهای رنگ یا آلودگی و روشهای آزمون مورد استفاده برای تأیید نهایی را فهرست کند. این امر منبعی مشترک برای بخشهای عملیاتی، کارکنان آزمایشگاه و مشتریان ایجاد میکند. همچنین از وقوع خطای برنامهریزی شناختهشدهای جلوگیری میکند: در نظر گرفتن پیشفاکتور خط تولید یا یک مقدار آزمایشگاهی منفرد بهعنوان نمایندهی کل نتیجهی کیفی.
کنترل پلیمر قبل از رسیدن به سرآب
اولین نقطهی کنترل در تولید فیبر پلیاستر شرایط پلیمر است. پلیاستر در فرآیند حرارتی نسبت به رطوبت حساس است، بنابراین آمادهسازی مواد، یکنواختی خشککردن، زمان اقامت و پایداری مذاب نیازمند توجه ویژهاند. تغییرات موجود در بخش بالادستی میتوانند در بخش پاییندستی بهصورت تغییر در رفتار ویسکوزیته، پاسخ فشار، بار صافیسازی یا یکنواختی رشتهها ظاهر شوند. هدف این نیست که دمای خشککردن یا تنظیمات مذاب عمومی را تعیین کرد؛ بلکه محدودهٔ مناسب بستگی به درجهٔ پلیمر، بستهبندی افزودنیها، استراتژی استفاده از مواد بازیافتی، طراحی تجهیزات و هدف محصول دارد.
راهکار مؤثر کنترل کیفیت الیاف شناسایی و ثبت هویت ورودی و همچنین شرایط واقعی مواد ورودی به فرآیند. قابلیت ردیابی لات، بررسی رطوبت در جاهای مناسب، ثبت نسبتهای ترکیبی، و روندهای مشاهدهشدهٔ فشار مذاب، بررسیهای بعدی را مفیدتر میکند. اگر روند یک ویژگی تغییر کند، تیم میتواند شواهد را در مراحل مختلف مقایسه کند نه اینکه حدس بزند کدام تنظیم اول انجام شده است.
استفاده از شرایط رشتهکشی برای حفظ یکنواختی رشتهها
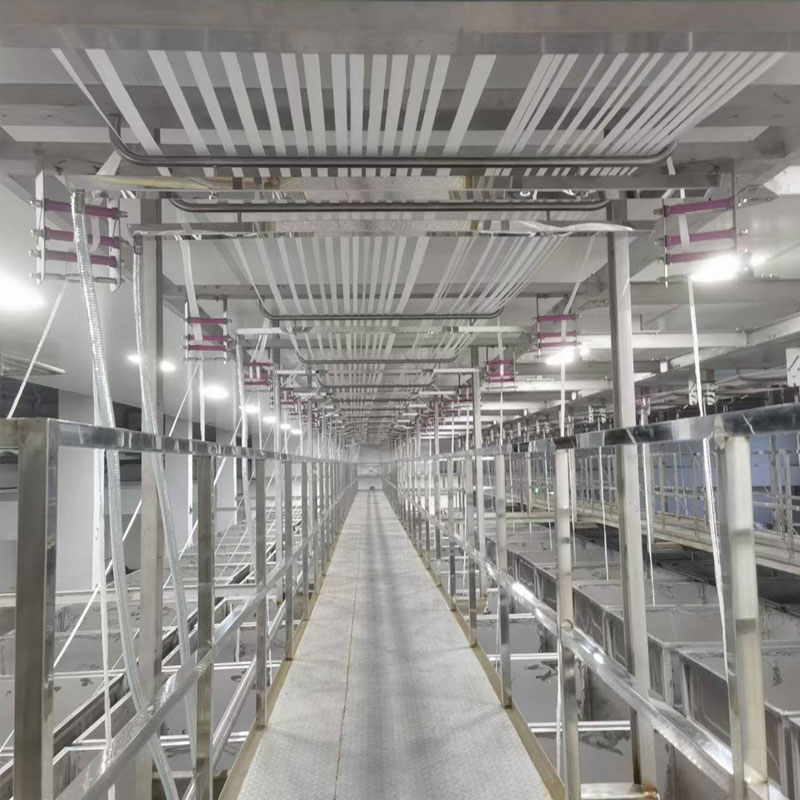
در طول تولید فیبر پلیاستر , شرایط تحویل مذاب و سرخردهها شکل اولین رشتههای پیوسته را تعیین میکنند. دبی پایدار، روشهای صافسازی، نظارت بر فشار و نگهداری منظم بستهها، نقطهی آغازی قابل تکرارتری را فراهم میآورند. شکلگیری رشتهها همچنین تحت تأثیر رابطهی بین رفتار مذاب، هندسهی سوراخها، هوای خنککننده و شرایط جمعآوری قرار دارد. این پارامترهای تولیدی به هم وابستهاند و نه تنها تنظیمات مستقل.
خنکسازی نیز همان انضباطی را که در اکسترودینگ لازم است، میطلبد. دمای هوای خنککننده، توزیع جریان آن و رفتار جریان عرضی میتوانند بر نحوهی جامدشدن رشتهها پیش از کشیدن تأثیر بگذارند. گاهی خط تولید ظاهراً پایدار به نظر میرسد، درحالیکه تفاوتهای جزئی در توزیع، در مراحل بعدی گسترهی وسیعتری از ویژگیها را ایجاد میکنند. به همین دلیل، اپراتورها باید سیگنالهای زنده را با نمونهبرداری دورهای ترکیب کنند و نه اینکه فقط به بازرسیهای بصری متکی باشند. پرسش مربوطه این است که آیا روند مشاهدهشدهی فرآیند با ویژگیهای مورد نیاز سازگان دارد. ویژگیهای پلیاستر .
کشیدن و سابقهی حرارتی، ساختار درونی را شکل میدهند
کشیدن نقش محوری در تولید فیبر پلیاستر زیرا این فرآیند جهتگیری مولکولی را تغییر میدهد و به ایجاد رابطه بین استحکام و کشش کمک میکند. منابع فنی مربوط به پردازش پلیاستر نشان میدهند که کشیدن (drawing) و تنظیم حرارتی (heat setting) میتوانند بهطور قابلتوجهی بر انقباض تأثیر بگذارند، درحالیکه شرایط تولید بر استحکام پارگی تأثیر میگذارند. این امر یک تنظیم جهانی ایجاد نمیکند. بلکه نشان میدهد که نسبت کشش، پروفایل دما، هماهنگی سرعت و کنترل کشش باید برای درجه الیاف مورد نظر بهصورت همزمان اعتبارسنجی شوند.
درمان حرارتی این کار را ادامه میدهد. بسته به مسیر تولید و محصول، قرار گرفتن کنترلشده در معرض گرما میتواند به پایدارسازی ابعاد، تأثیرگذاری بر آزادسازی تنش (relaxation) و تعیین تعادل بین استحکام، ازدیاد طول و رفتار انقباض کمک کند. افزایش انعطافپذیری میتواند مفید باشد، اما همچنین نیازمند برنامهریزی واضحتری برای عملیات و اعتبارسنجی است. وقتی تولید فیبر پلیاستر ، تغییر در سابقه حرارتی باید منجر به بازنگری در نتایج آزمونهای مرتبط شود، نه صرفاً تأیید اینکه تجهیزات در محدوده نمایشدادهشده باقی ماندهاند.
 مرحلههای غلتکی کنترلشده به حفظ تاریخچهٔ تکرارپذیر کشیدن برای الیاف پلیاستر کمک میکنند.
تبدیل دادههای فرآیند به یک حلقهٔ کیفیت عملی
قابل اتکا تولید فیبر پلیاستر این روش ترکیبی از انضباط درونفرآیندی و آزمون نتایج است. یک طرح کنترلی قابلاجرا معمولاً بررسیهای ورودی، مشاهدات وضعیت دستگاه، روندهای آنلاین، آزمونهای آزمایشگاهی و قوانین تصمیمگیری دربارهٔ سرنوشت محصول را به هم پیوند میدهد. فهرست دقیق این عناصر بستگی به محل اجرا دارد، اما باید مشخص کند که هر نتیجه توسط چه کسی بررسی میشود، چه چیزی روند معناداری محسوب میشود و چه اقدامی زمانی که نتیجه به سمت حد تعیینشده حرکت میکند مجاز است.
- تأیید ورودی: هویت مواد، شرایط توافقشدهٔ ترکیب و سوابق مربوط به آمادهسازی را تأیید کنید.
- تأیید فرآیند: روندهای ذوب، فشار، خنکسازی، کشیدن و پردازش حرارتی را در برابر پنجرهٔ اعتبارسنجیشده بررسی کنید.
- تأیید خروجی: ویژگیهای کنترل کیفیت الیاف توافقشده را با استفاده از روشها و برنامههای نمونهبرداری تعریفشده آزمون کنید.
- کنترل تغییرات: آزمونها را ثبت کنید، تنظیمات موقت را از تنظیمات تأییدشده جدا سازید و نتایج را پیش از اعمال شرایط جدید مقایسه کنید.
این رویکرد، بررسی انحرافات را آسانتر میکند. اگر استحکام کششی، ازدیاد طول، نازکی یا انقباض تغییر کند، تیمی میتواند دنبالهٔ این تغییر را از نمونه به عقب، از طریق پارامترهای تولید و سوابق مواد ردیابی کند. همچنین این رویکرد از واکنش اغراقآمیز به یک اندازهگیری منفرد که ممکن است نمایندهٔ کل دسته نباشد، جلوگیری میکند.
برنامهریزی نمونهبرداری را بر اساس تصمیمات، نه عادتها طراحی کنید
برای تولید فیبر پلیاستر نمونهها باید به یک تصمیم خاص پاسخ دهند: ادامهٔ فرآیند تولید، تنظیم در محدودهٔ مجاز، توقف استفاده از ماده یا ارجاع به بازبینی مهندسی. نمونهبرداری صرفاً در پایان یک دورهٔ تولیدی ممکن است مشکل را بیش از حد دیر شناسایی کند. نمونهبرداری بدون مسیر اقدام تعریفشده، منجر به تولید دادهای میشود که کنترلی ندارد. برنامهٔ مناسب، نقاطی را در نظر میگیرد که احتمال ظهور تغییرپذیری در آنها بیشتر است، سرعت دسترسی به نتیجهٔ آزمون و ارتباط آن نتیجه با کاربرد نهایی مادهٔ پارچهای.
اطلاعاتی که تیم شما برای تأیید قبل از مقایسه دو شرایط فرآیندی نیاز دارد، چیست؟ حداقل، مشخصات هدف یکسان، شرایط ورودی، روش آزمون و تاریخچه مربوطه خط تولید باید مقایسه شوند. در غیر این صورت، بهبود ظاهری در یک ویژگی ممکن است ناشی از پایهای متفاوت یا تغییری در فرآیند باشد که ثبت نشده است.
پنجره فرآیند را مختص محصول نگه دارید
جذاب است که درخواست تنظیمات تکی برای تولید فیبر پلیاستر شود. سؤال مفیدتر این است که کدام پنجره مورد تأیید، با پلیمر تعریفشده، درجه الیاف، پیکربندی دستگاه و هدف کاربردی متناظر است. پاسخ ممکن است بین محصولات ریزتر و درشتتر، بین شرایط مختلف مواد اولیه و بین الیافی که رفتار متفاوتی در مراحل بعدی نیاز دارند، متفاوت باشد. تأیید مهندسی مخصوص محل، پیش از اتخاذ هر تنظیم یا پیکربندی جدید، ضروری است.
به طور خلاصه، تولید فیبر پلیاستر یک تمرین از مشخصات به فرآیند است. با عملکردی که مواد نساجی باید ارائه دهند شروع کنید، آن هدف را به مراحل قابل کنترل پیوند دهید، سپس نتیجه را از طریق آزمونهای تکرارپذیر و کنترل تغییرات مستند تأیید کنید. پس از بررسی فرآیند، به سؤال اولیه بازگردید: آیا پنجرهٔ انتخابشده بهطور پایدار و کافی ویژگیهای پلیاستر مورد نیاز را برای کاربرد مدنظر نشان میدهد؟




 اخبار داغ

