
 EN
Poliestr Stapel Lif Yerləşdirilməsi və Proses Layihələndirilməsi
Apolyester Ştapel Lif İstehsal Xətti bu, sadəcə proses ardıcıllığı ilə düzülən maşınlar sırası deyil. Bu, material axını, enerji təchizatı, operatorların giriş imkanları, keyfiyyət yoxlamaları və texniki xidmət marşrutlarının bir-biri ilə uyğunlaşdığı inteqrasiya olunmuş istehsal sistemi-dir. Zavod mühəndisliyi qrupu üçün praktik sual yalnız "Hansı avadanlıqlar tələb olunur?" deyil, həmçinin "Xətt işləyərkən, təmizlənərkən və ya texniki xidmət alarkən hər bir interfeys necə davranacaq?" sualıdır.
Yaxşı i̇stehsal xəttinin dizaynı tələb olunan lif spesifikasiyası ilə başlayır. Lif denieri, kəsilmə uzunluğu, krimp xarakteri, bitirici tələbləri, xammal yolu və nəzərdə tutulan aşağı axın istifadəsi, yerüstü sahə planlarının son şəklini almasından əvvəl qərarlar qəbul edilir. Buna görə də effektiv lif zavodu layihəsi yalnız bir tutum rəqəmi ilə deyil, proses məqsədləri və işləmə məhdudiyyətləri ilə başlayır.
Avadanlıqlar siyahısı əvəzinə çıxış spesifikasiyası ilə başlayın
Bir polyester Ştapel Lif İstehsal Xətti -in düzülüşünü seçməzdən əvvəl zavodun nə istehsal etməli olduğunu və hansı dəyişkənlikləri idarə etməli olduğunu müəyyənləşdirin. Dar məhsul çeşidi üçün nəzərdə tutulmuş xətt adətən marşrutlaşdırmanı və idarəetməni sadələşdirə bilər. Müxtəlif sortlara keçid edə biləcək xətt isə dəyişiklik sahəsinə, ayrı-ayrı emal sahələrinə və təsdiq nöqtələrinə daha çox diqqət yetirməlidir. Heç bir yanaşma avtomatik olaraq daha yaxşı deyil; uyğun seçim məhsul planına və mühəndislik dövründə mövcud olan sübutlara əsaslanır.
Faydalı bir dizayn qısa təsviri gözlənilən xammal vəziyyətini, hədəf lif xüsusiyyətlərini, qablaşdırma formatını, iş rejimini və kommunal xidmətlər, keyfiyyət, istehsalat və texniki xidmət komandalarının məsuliyyət sahələrini müəyyən etməlidir. Bu, yayğın səhvən – nominal ötürülmə sürətini tam sistem hazır olduğunu sübut edən fakt kimi qəbul etməkdən çəkinməyə kömək edir. PSF istehsalat sistemi ötürülmə sürəti yalnız bir giriş parametridir. Saxlama, daşınma, tullantıların idarə edilməsi, çıxış imkanları və nəzarət görünüşü gündəlik əməliyyatlarda bu sürətin davamlılığını təmin edir.
Prosesi aydın planlaşdırma zonalarına çevirin
Məhsul və xammala görə dəqiq marşrut dəyişsə də, ümumiyyətlə polyester Ştapel Lif İstehsal Xətti hazırlıq və ərimənin emalından başlayaraq, fırlanma, soyutma, tov yığılması, çəkmə, qırışdırma, termiki emal, kəsmə və qablaşdırmaya qədər gedir. Planlaşdırma bu məntiqi qorumaq və eyni zamanda təhlükəsiz müşahidə və müdaxilə üçün kifayət qədər yer buraxmaq üzərə hazırlanmalıdır. Hər bir zona növbəti zonaya keçid üçün müəyyən edilmiş bir ötürülmə nöqtəsinə malik olmalıdır.
| Proses zonası | Planlaşdırma sualı | Niyə interfeys vacibdir |
|---|---|---|
| Xammal və ərimə hazırlığı | Qəbul, şərti təminat, saxlama və ötürmə nöqtələri haradadır? | Materialın vəziyyəti və idarəetmə disiplini aşağı axında sabitliyi təsir edir. |
| Fırlanma və soyutma | Giriş, havanın dövranı, təmizlik və xidmət marşrutları normal hərəkətdən necə ayrılır? | Operatorlara prosesi pozmadan sahəni yoxlamaq imkanı verilməlidir. |
| Tow toplanması və çəkilməsi | Gərginlik, bitirici tətbiqi və marşrut dəyişiklikləri harada izlənilə bilər? | Kiçik interfeys problemləri sonrakı mərhələlərə keçə bilər. |
| Krimpinq və termiki emal | İstifadə olunan resurslar, suyun axın yolları, izolyasiya və texniki xidmətə giriş necə koordinasiya olunacaq? | Bu mərhələlər lifin forması, vəziyyəti və aşağı axın istiqamətində emalı arasında əlaqə yaradır. |
| Kəsilmə və qablaşdırma | Hazırlanmış material, rədd edilmiş material və insanlar lazım olmayan hallarda bir-birlərinin yolunu kəsmədən hərəkət edə bilərlərmi? | Aydın ayrılma izlənəbilərliyi və təmizlik işlərini dəstəkləyir. |
Bu zonaya əsaslanan baxış bir polyester Ştapel Lif İstehsal Xətti broşür sxemindən deyil, mühəndislik xəritəsinə çevrilir. Həmçinin, çoxfunksiyalı komandaların eyni layihə planını və eyni sistem sərhədlərini istifadə edərək müzakirə etməsinə kömək edir.
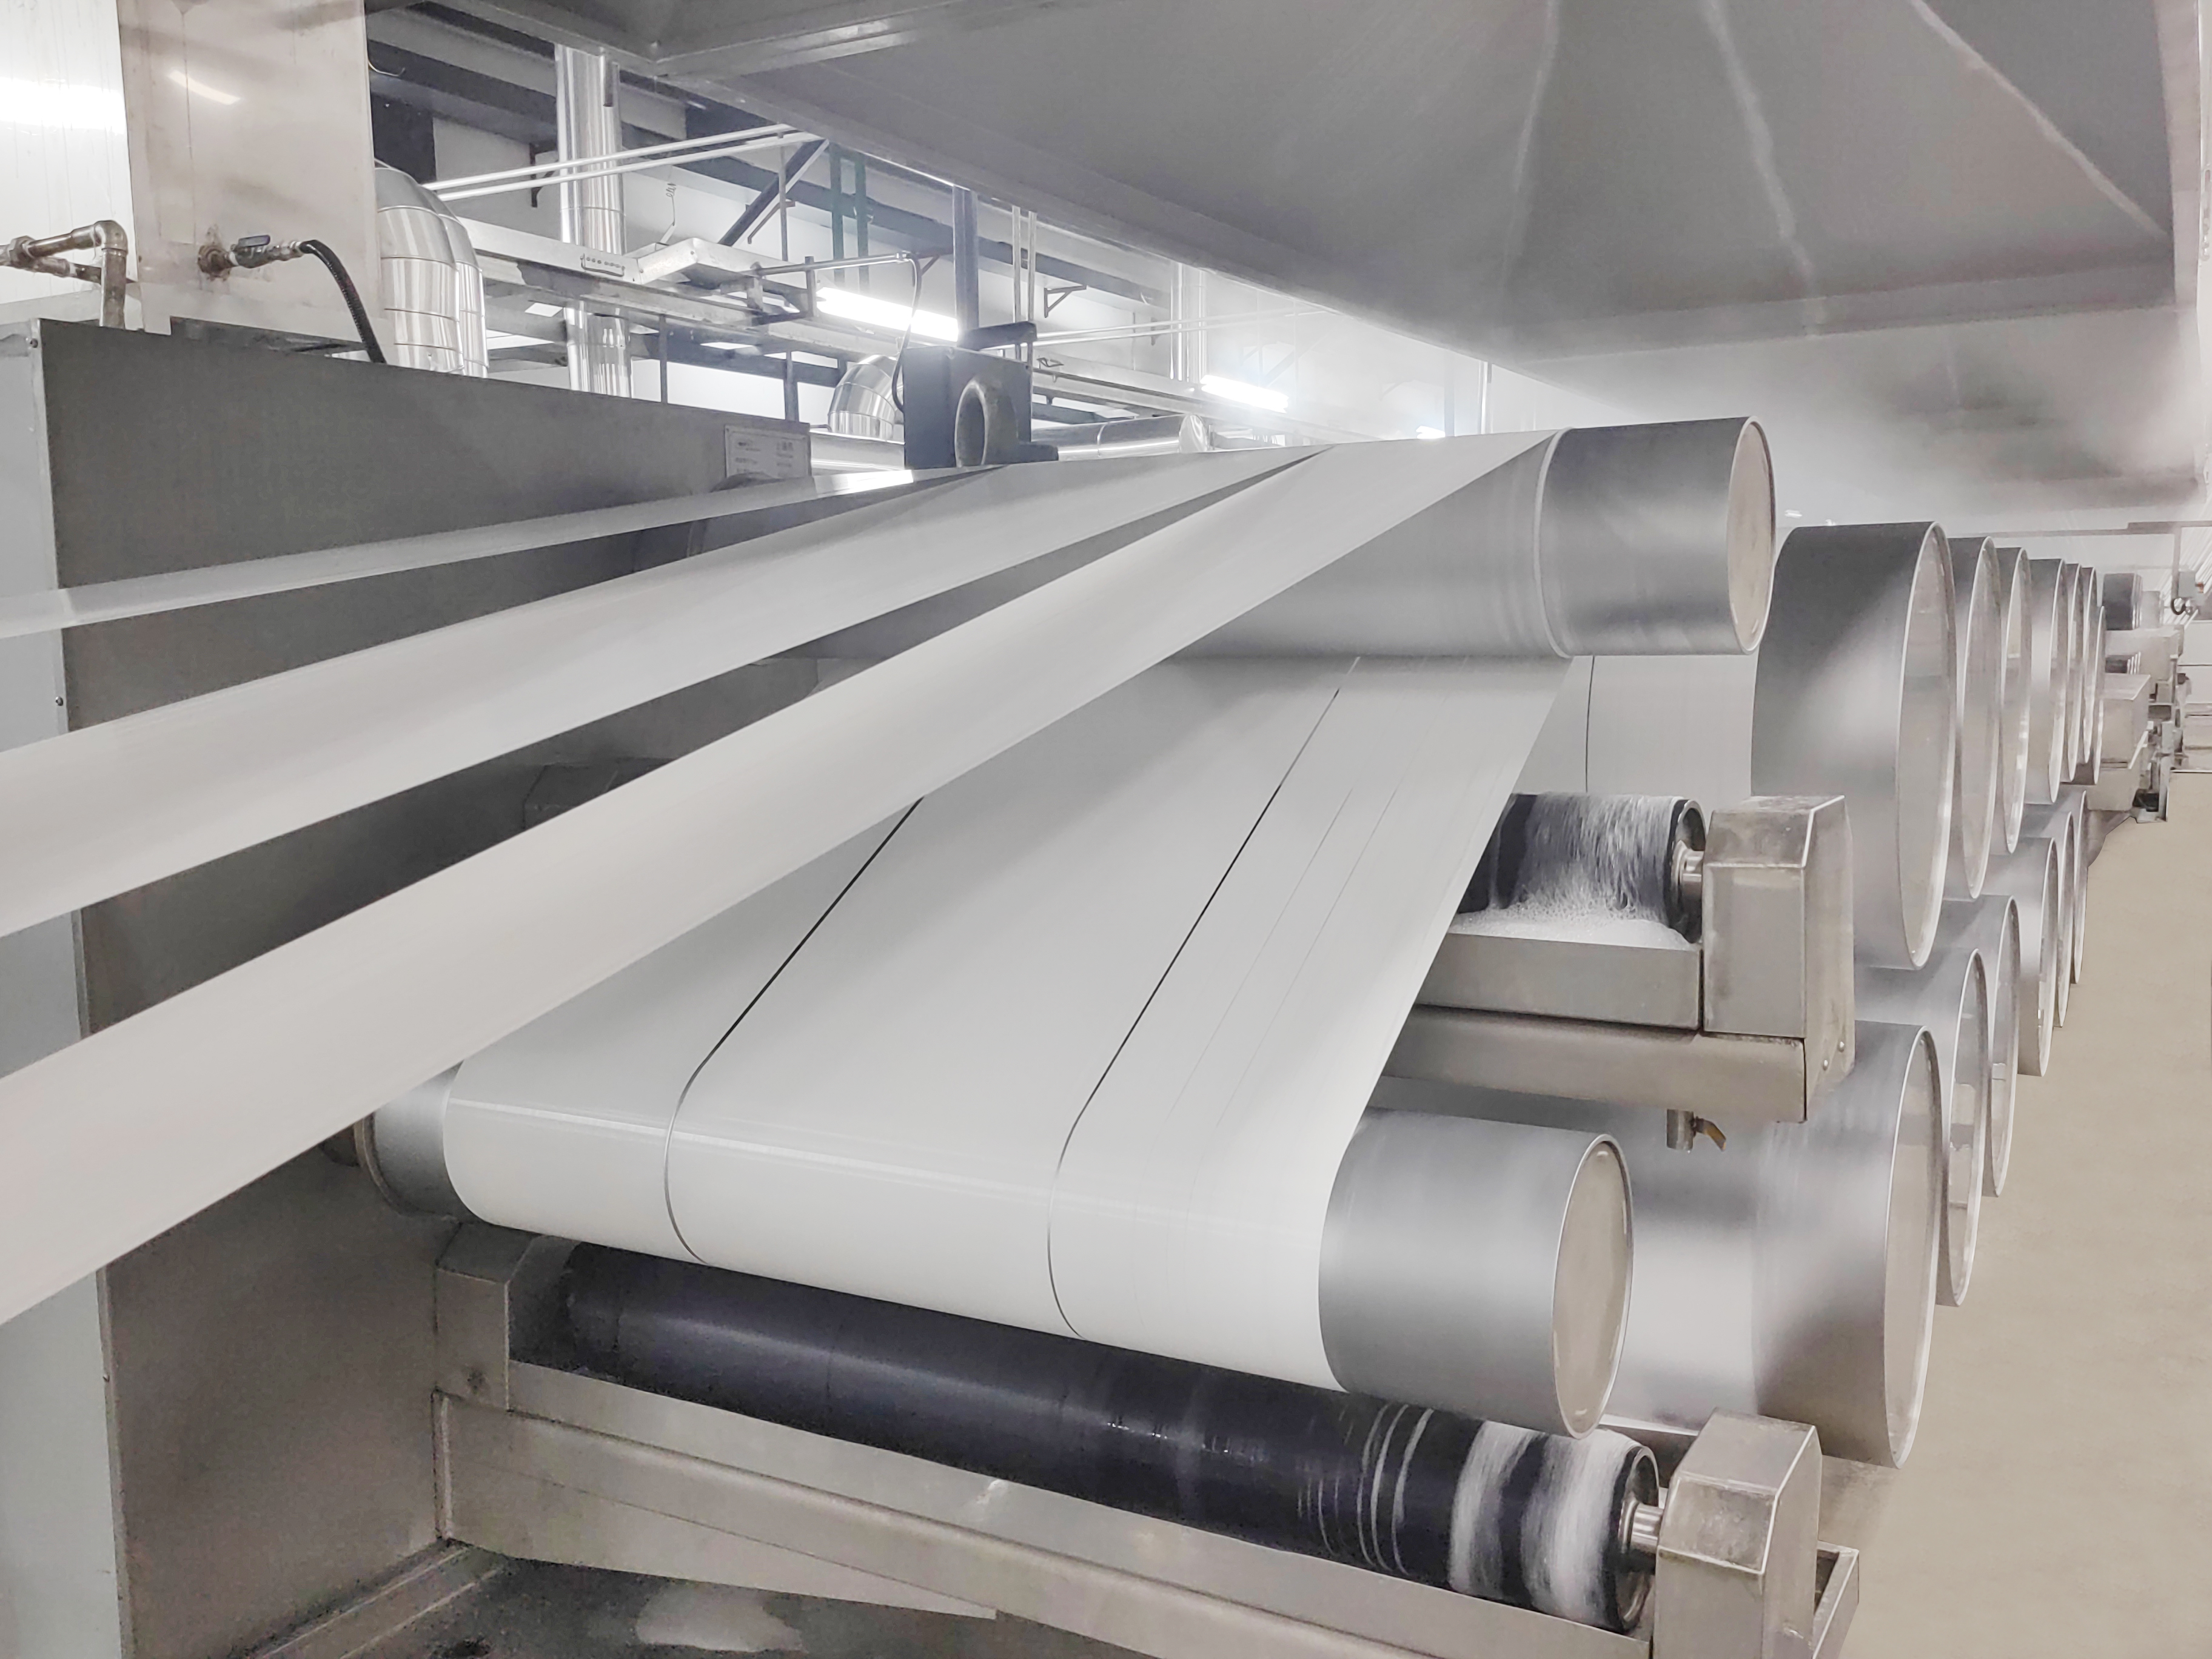 Proses zonasına əsaslanan baxış: layihə planlaması zamanı lifin hərəkəti və əlçatan interfeyslər birlikdə nəzərdən keçirilməlidir.
Material axını və enerji resursu axını birlikdə layihələndirin
Materialın hərəkəti gələn xammaldan qablaşdırılmış lifə qədər asanlıqla izlənə bilər. Praktik olaraq mümkündürsə, lazım olmayan istiqamət dəyişikliklərini, kəsişən hərəkəti və kor ötürmə nöqtələrini qarşısını alın. Bir lif zavodu layihəsi , çiplərin, ərimənin, çəkmənin, sonlandırmanın, tullantıların, qablaşdırma materiallarının və hazır balelərin axını insanların və texniki xidmət alətlərinin hərəkəti ilə birlikdə nəzərdən keçirilməlidir. Çertyojda sıx görünən bir marşrut, əgər giriş qapıları, lift yolları və ya yoxlama mövqeləri maneə törədirsə, istismarda çətin ola bilər.
Köməkçi sistemlərin planlaşdırılması da eyni dərəcədə erkən diqqət tələb edir. Elektrik enerjisi, istilik daşıyıcıları, sıxılmış hava, su, ventilyasiya, kanalizasiya və idarəetmə kabeli bütün fiziki interfeyslər yaradır. Dəqiq köməkçi sistem paketi layihəyə xas olsa da, dizayn prinsipi sabitdir: əsas avadanlıqların yerləşdirilməsi müəyyənləşdirildikdən sonra köməkçi sistemlərin trassası ilə məşğul olmayın. Yaxşı düşünülmüş i̇stehsal xəttinin dizaynı xidmət koridorlarını, izolyasiya nöqtələrini və təhlükəsiz girişləri işə salmadan əvvəl məhdudiyyətləri açıqlayır.
Texniki xidmət üçün giriş imkanlarını yerləşdirmə tələbi kimi istifadə edin
Texniki xidmət üçün giriş imkanları əlavə döşəmə sahəsi deyil. Bu, proses dizaynının bir hissəsidir. Bir polyester Ştapel Lif İstehsal Xətti davamlı zəncir kimi işləyə bilər, lakin ayrı-ayrı zonaların hələ də təmizlənməsi, yoxlanılması, dəyişdirilməsi və problem diaqnostikası tələb olunur. Əgər texniklər komponentə təhlükəsiz şəkildə çata bilmirlərsə, idarəetmə nöqtəsini görmürsə və ya xidmət alətini hərəkət etdirə bilmirlərsə, görünüşdə səmərəli olan düzülüş sonradan uzun müddətli fasilələr yarada bilər.
Düzülüşü nəzərdən keçirərkən praktik suallar verin: Komanda avadanlığa təhlükəsiz tərəfdən yaxınlaşa bilərmi? Müvəqqəti alətlər və çıxarılmış hissələr üçün yer varmı? Platformalar, pilləkənlər, qoruyucu barmaqlıqlar və qaçış yolları işləmə tapşırıqları ilə koordinasiya edilibmi? İnsanların material yollarını keçməyə məcbur olmadan yoxlama nöqtələri görünürmü? Bu suallar bütün PSF istehsalat sistemi -ə aiddir, yalnız ən böyük maşınlarda deyil.
Keyfiyyət yoxlamalarını proses ötürülmələrinə daxil edin
Keyfiyyət nəzarəti son yoxlama qapısı deyil, dövrə şəklində yerləşdirildiyi zaman daha faydalıdır. A polyester Ştapel Lif İstehsal Xətti mühüm əlçatmazlıqlar zamanı şəraitləri müşahidə etməyə və müşahidələri yuxarı axında qəbul edilən qərarlarla əlaqələndirməyə imkan verməlidir. Məsələn, proses komandaları materialın vəziyyətini, çəkilmə davranışını, son emalı, crimp uyğunluğunu, kəsilmiş liflərin emalını və paketləmə identifikasiyasını bərpa etmək üçün aydın bir üsul tələb edə bilər. Müvafiq yoxlamalar dərəcəyə və daxili keyfiyyət planına görə dəyişir, ona görə də müəyyən layihə üçün təsdiqlənməlidir.
Bu yanaşma həmçinin sənaye avadanlığı planlaşdırılmasını yaxşılaşdırır. Nümunə götürmə yerləri, operator stansiyaları, lokal idarəetmə görünüşü və məlumat toplama ehtiyacları keçidlərin eni, kabellərin düzülüşü və köməkçi avadanlığın yerləşdirilməsini təsir edə bilər. Keyfiyyət tələbləri planlaşdırma tamamlandıqdan sonra müzakirə olunduqda, komandalar tez-tez kiçik bir çatışmayan interfeysin bahalı təkrar işləmə elementinə çevrildiyini aşkar edirlər.
Komissiya təyinatını planlaşdırın – Planlaşdırmanın bir hissəsi kimi
Komissiya təyinatı – burada bir polyester Ştapel Lif İstehsal Xətti görünür olur. Dizayn mərhələli yoxlamalara imkan verməlidir: əvvəlcə kommunal xidmətlər, sonra fərdi avadanlıqlar, sonra bağlı bölmələr və nəhayət nəzarət altındakı material sınaqları. Bu ardıcıllıq, bütün xətt haqqında erkən nəticə çıxarmadan problemin təyin edilməsini asanlaşdırır.
Sınaq materiallarının haradan daxil olacağı, spesifikasiyaya uyğun olmayan materialların necə saxlanılacağı, müvəqqəti müşahidə tələb edən nöqtələrin hansıları olacağı və tapıntıların necə qeyd ediləcəyi əvvəlcədən müəyyənləşdirilməlidir. Bütün avadanlıqların quraşdırılması zavodun istehsalata hazır olduğunu göstərmir. Hazırlıq, təlim keçirilmiş prosedurları, əlçatan interfeysləri, doğrulanmış təhlükəsizlik tədbirlərini və gözlənilən nəticədən fərqli nəticə alınanda ortaq reaksiya yolunu əhatə edir.
Praktiki nəzərdən keçirmə yoxlama siyahısı
- Hədəf lif spesifikasiyalarının avadanlıq və dizayn müzakirələrini müəyyən etdiyini təsdiqləyin.
- Material, işçilər, tullantılar və texniki xidmət hərəkətini tam miqyasda izləyin. polyester Ştapel Lif İstehsal Xətti .
- Sabit avadanlıqların son yerləşdirilməsindən əvvəl kommunal xidmətləri və su axını sistemini nəzərdən keçirin.
- Xidmətə girişin normal iş rejimi və dayandırma işləri zamanı praktik qalmasını yoxlayın.
- Keyfiyyət və nəzarət interfeyslərini komandaların axını pozmadan istifadə edə biləcəyi yerlərdə yerləşdirin.
- Komissiya işləri başlamazdan əvvəl sınaq, dəyişmə və spesifikasiyadan kənar məhsullarla işləmə yollarını təyin edin.
Nəticə
Effektiv polyester Ştapel Lif İstehsal Xətti düzülüş, nəzərdə tutulan lifə, onu idarə edən insanlara və işə salınma dövründə qərar qəbul etmək üçün lazım olan sübutlara əsaslanan bağlı bir sistemdir. Spesifikasiyaları proses zonalarına xəritələşdirərək, material və enerji interfeyslərini birlikdə nəzərdən keçirərək və texniki xidmət və keyfiyyət işləri üçün giriş imkanlarını qoruyaraq komandalar daha asan başa düşülən, sınanabilən və yaxşılaşdırıla bilən bir i̇stehsal xəttinin dizaynı yarada bilərlər. Ən faydalı növbəti addım, təsdiqlənmiş tələbləri və hələ doğrulanmamış fərzları qeyd edən layihəyə xas bir nəzərdən keçirmədir.




 Son xəbərlər

