
 EN
İstehsal zamanı Poliester Lif Xüsusiyyətləri Necə Nəzarət Olunur
Komandalar müzakirə edərkən poliester lif istehsalı , onlar tez-tez bir maşın və ya bir tənzimləmə nöqtəsinə diqqət yetirirlər. Praktikada isə son məhsulun performansı əlaqəli bir prosesdən – polimerin vəziyyətindən, erimiş materialın idarə edilməsindən, lifin formalaşmasından, soyudulmadan, çəkilmədən, termiki emaldan və son yoxlamadan asılıdır. Lif prosesi üzrə texniki məsləhətçi əvvəlcə nəzərdə tutulan son istifadəni nəzərdə tutur və geriyə doğru işləyir. Suallar sadəcə xəttin işləyib-işləməməsi deyil, onun nəzarət olunan proses pəncərəsinin razılaşdırılmış lif keyfiyyəti nəzarəti hədəflərini təkrar-təkrar yerinə yetirə biləcəyi ilə bağlıdır.
Bu sistem baxışı ona görə vacibdir ki, poliesterin möhkəmliyi, uzanma dərəcəsi, büzülməsi, qıvrılma reaksiyası, incəliyi və görünüşü kimi xüsusiyyətləri bir-biri ilə əlaqədardır. Bir nəticəni yaxşılaşdıran dəyişiklik başqa birini təsir edə bilər. Komandalar üçün poliester lif istehsalı , praktik məqsəd beləliklə izlənəbilərlilikdir: hədəfi müəyyənləşdirmək, onu təsir edə biləcək istehsal parametrlərini müəyyən etmək, nəticəni ölçmək və bu sübutları istifadə edərək optimal aralığı təkmilləşdirmək.
Ümumi reseptdən deyil, xassə profildən başlayın
Evvelce poliester lif istehsalı , lifin növbəti prosesində və ya son tətbiqində nə etməli olduğunu müəyyən edin. Pambıq lifi şəklində istifadə olunacaq, toxuculuqda, non-vovenlərdə, doldurulmada və ya qarışdırılmada istifadə olunacaq lif fərqli balanslı incəlik, kəsilmiş uzunluq, qıvrılma, möhkəmlik, uzanma və termal davranış tələb edə bilər. Eyni şey geri dönüşümlü və yeni xammal üçün də aiddir: qəbul edilə bilən giriş aralığı, bir-biri ilə əvəz oluna bilən kimi qəbul edilməməli, əksinə tələb olunan çıxışa uyğun olaraq yenidən qiymətləndirilməlidir.
Faydalı bir spesifikasiya vərəqi ölçülməsi mümkün tələbləri preferensiyalardan ayırır. Bu, xətti sıxlığı, uzunluğu, nəmliyi, gərginlik davranışını, qırışla əlaqəli meyarları, rəngi və ya çirklənmə həddini və buraxılış üçün istifadə olunan sınaq üsullarını sadalaya bilər. Bu, istehsalat, laboratoriya personalı və müştərilər üçün ortaq referens yaradır. Həmçinin, tanış planlaşdırma xətasını qarşısını alır: istehsal xəttinin qiymətləndirilməsini və ya tək bir laboratoriya dəyərini bütün keyfiyyət nəticəsini əks etdirən kimi qəbul etmək.
Polimeri Spinneretə çatdırmazdan əvvəl idarə edin
Spinneretə çatan ilk idarə nöqtəsi poliester lif istehsalı polimer şərtidir. Poliester istilik emalı zamanı rütubətə həssasdır, buna görə də materialın hazırlanması, qurudulma bərabərliyi, qalma müddəti və ərimə sabitliyi diqqət tələb edir. Yuxarı axında baş verən dəyişikliklər aşağı axında özlərini viskozlik davranışında, təzyiq reaksiyasında, süzgəc yükündə və ya lif bərabərliyində dəyişiklik kimi göstərə bilər. Məqsəd universal qurutma temperaturu və ya ərimə parametrlərini təyin etmək deyil; doğru interval polimerin qiyməti, əlavələr paketi, geri dönüşüm məzmunu strategiyası, avadanlıq dizaynı və məhsul hədəfi əsasında müəyyən olunur.
Effektiv lif keyfiyyət nəzarəti , prosesə daxil olan giriş identitetini və faktiki şərti qeyd edin. Partiya izlənilməsi, lazım olduqda rütubət yoxlamaları, sənədləşdirilmiş qarışım nisbətləri və müşahidə olunan ərimə təzyiqi tendensiyaları sonradan aparılacaq tədqiqatlara daha faydalı olur. Əgər bir xassənin tendensiyası dəyişirsə, komanda dəyişikliklərin hansı tənzimləmənin əvvəlcə edildiyini təxmin etmək əvəzinə, müxtəlif mərhələlərdə toplanmış sübutları müqayisə edə bilər.
Lif bərabərliyini qorumaq üçün Çekilmə Şəraitindən istifadə edin
Zamanı poliester lif istehsalı , ərimi çatdırma və spinneret şəraitləri ilk davamlı liflərin formalaşmasını müəyyən edir. Sabit ötürülmə sürəti, süzgəc praktikası, təzyiq monitorinqi və sabit paket baxımı daha təkrarlanan başlanğıc nöqtəsini dəstəkləyir. Liflərin formalaşması həmçinin ərimin davranışının, deliklərin həndəsəsinin, soyuducu havanın və götürmə şəraitlərinin qarşılıqlı əlaqəsindən asılıdır. Bu, bir-birindən asılı istehsal parametrləridir, ayrı-ayrılıqda tənzimlənə bilən düymələr deyil.
Soyutma da ekstruziya kimi eyni səviyyədə disiplin tələb edir. Soyuducu havanın temperaturu, axın paylanması və eninə axın davranışı liflərin çəkildiyindən əvvəl bərkiməsini təsir edə bilər. Xətt sabit görünə bilər, lakin kiçik paylanma fərqləri sonradan xassələrin daha geniş yayılmasına səbəb ola bilər. Bu səbəbdən operatorlar yalnız vizual yoxlamalara əsaslanmaq əvəzinə real vaxt siqnallarını rutin nümunə götürmə ilə birləşdirməlidirlər. Məsələ ondan ibarətdir ki, müşahidə olunan proses tendensiyası tələb olunan poliester xüsusiyyətləri .
Çəkmə və İstilik Tarixi Daxili Quruluşu Yaradır
Çəkmə mərkəzi rol oynayır poliester lif istehsalı çünki molekulyar orientasiyanı dəyişdirir və möhkəmlik ilə uzanma arasındakı əlaqəni qurur. Poliester emalı ilə bağlı texniki mənbələr göstərir ki, çəkmə və istilikdə sabitləşdirmə şüşələnməni əhəmiyyətli dərəcədə təsir edə bilər, istehsal şəraitləri isə parçalanma möhkəmliyini təsir edir. Bu, universal bir ayarlama yaratmır. Bunun əvəzinə, nəzərdə tutulan lif sinfi üçün çəkilmə nisbəti, temperatur profili, sürət koordinasiyası və gərginlik idarəsi birlikdə təsdiqlənməlidir.
İstilik müalicəsi bu işi davam etdirir. İstehsal marşrutu və məhsuldan asılı olaraq, nəzarət olunan istilik təsiri ölçülərin sabitləşdirilməsinə, rahatlama prosesinə təsir etməyə və möhkəmlik, uzanma və şüşələnmə davranışı arasında balansın qurulmasına kömək edə bilər. Daha çox çeviklik faydalı ola bilər, lakin bu eyni zamanda daha aydın istismar və təsdiqləmə planlaşdırılmasını tələb edir. Zaman poliester lif istehsalı , istilik tarixində baş verən dəyişiklik əlaqəli sınaq nəticələrinin yenidən nəzərdən keçirilməsini tələb edir; sadəcə avadanlığın göstərilən diapazonda qaldığının təsdiqi kifayət deyil.
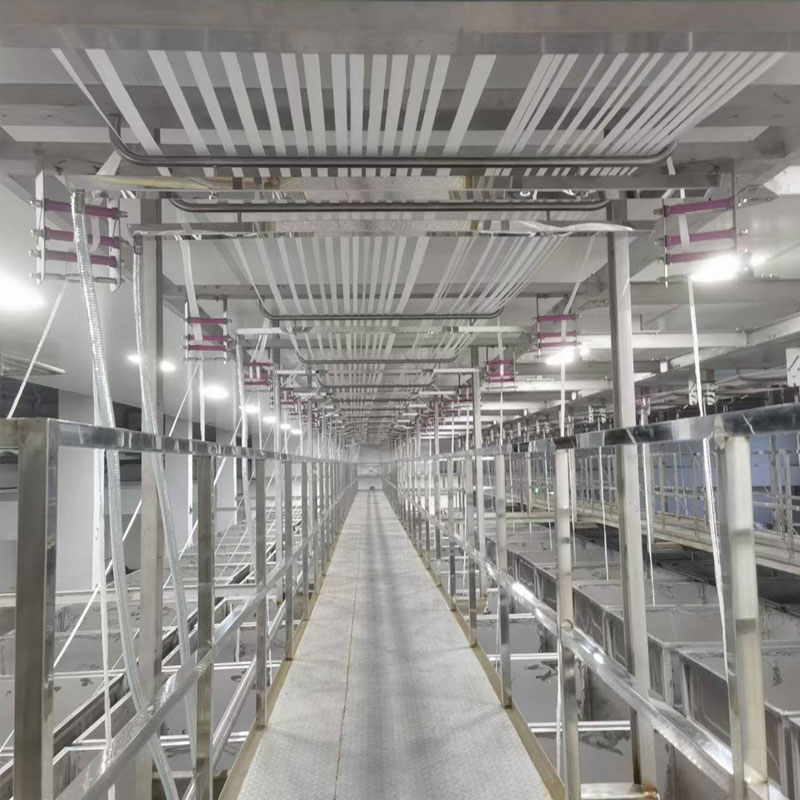
 Nəzarət olunan val roller mərhələləri poliester lifinin təkrarlanan çəkilmə tarixçəsini saxlamağa kömək edir.
Proses məlumatlarını praktiki keyfiyyət dövrəsinə çevirin
Etibarlı poliester lif istehsalı prosesdə nəzarət və nəticələrin sınağı ilə birləşir. İşlənə bilən bir nəzarət planı adətən giriş yoxlamalarını, maşın vəziyyəti müşahidələrini, onlayn tendensiyaları, laboratoriya sınaqlarını və təyinat qaydalarını əlaqələndirir. Dəqiq siyahı müəssisəyə xasdır, lakin hər bir nəticəni kimin nəzərdən keçirdiyini, hansı tendensiyaların mənalı olduğunu və nəticə limitə doğru irəlilədikdə icazə verilən tədbirləri müəyyən etməlidir.
- Girişin doğrulanması: materialın identifikasiyasını, razılaşdırılmış qarışım vəziyyətini və müvafiq hazırlıq sənədlərini təsdiqləyin.
- Prosesin doğrulanması: eritmə, təzyiq, soyutma, çəkilmə və termiki emal tendensiyalarını təsdiqlənmiş pəncərəyə görə nəzərdən keçirin.
- Çıxışın təsdiqlənməsi: müəyyən edilmiş üsullar və nümunə götürmə planları ilə razılaşdırılmış lif keyfiyyət nəzarəti xüsusiyyətlərini sınayın.
- Dəyişiklik nəzarəti: sınaqları sənədləşdirin, müvəqqəti tənzimləmələri təsdiqlənmiş parametrlərdən fərqləndirin və yeni şərti buraxmadan əvvəl nəticələri müqayisə edin.
Bu yanaşma meydan oxumaqları daha asan araşdırmağa imkan verir. Davamlılıq, uzanma, incəlik və ya büzülmə kimi parametrlərdə meydan oxumaqları baş versə, komanda nümunədən geriyə doğru istehsal parametrləri və material qeydlərinə qədər ardıcıllığı izləyə bilər. Həmçinin bu, tam partiyani təmsil etməyə biləcək tək bir oxuma nəticəsinə qarşı həddindən artıq reaksiya verməkdən çəkinməyə kömək edir.
Nümunə götürməni qərara əsaslanaraq, adətə əsaslanaraq deyil, planlaşdırın
Üçün poliester lif istehsalı , nümunələr müəyyən bir qərarı cavablandırmalıdır: işə davam etmək, təsdiqlənmiş hədd daxilində tənzimləmə etmək, materialı saxlamaq və ya mühəndislik yoxlaması üçün yüksək səviyyəyə çıxarmaq. Bir kampaniyanın sonunda yalnız nümunə götürmək problemi çox gec aşkar edə bilər. Müəyyən edilmiş bir tədbir yolu olmadan nümunə götürmə nəzarətsiz məlumatlar yaradır. Doğru planlaşdırma dəyişkənliyin ən çox hansı yerlərdə ortaya çıxa biləcəyini, test nəticəsinin nə qədər tez əldə oluna biləcəyini və nəticənin son tekstil materialları tətbiqi ilə necə əlaqəli olduğunu nəzərə alır.
İki proses şəraitini müqayisə etməzdən əvvəl komandınız hansı məlumatları təsdiqləməlidir? Minimal olaraq, eyni hədəf spesifikasiyası, giriş şəraiti, sınaq üsulu və müvafiq istehsal xətti tarixçəsi müqayisə edilməlidir. Əks halda, bir xassədə müşahidə olunan görünən yaxşılaşmalar fərqli başlanğıc nöqtəsindən və ya qeyd edilməmiş proses dəyişikliyindən qaynaqlana bilər.
Proses Pəncərəsini Məhsula Xas Saxlayın
Tək bir parametr dəstini tələb etmək cəlbedici olur poliester lif istehsalı . Daha faydalı sual isə təsdiqlənmiş hansı proses pəncərəsinin müəyyən edilmiş polimer, lif sinfi, maşın konfiqurasiyası və tətbiq məqsədinə uyğun gəldiyidir. Cavab incə və qalın məhsullar arasında, müxtəlif xammal şəraitləri arasında və müxtəlif aşağı axın davranışları tələb edən liflər arasında fərqlənə bilər. İstənilən yeni parametr və ya konfiqurasiyanı qəbul etməzdən əvvəl sahəyə xas mühəndislik təsdiqi mütləq tələb olunur.
Qısası ilə, poliester lif istehsalı bu, spesifikasi-dən-prosesə keçid məşğələsidir. Məqsəd tekstil materiallarının göstərməli olduğu performansla başlayın, bu məqsədi idarə oluna bilən mərhələlərlə əlaqələndirin, sonra nəticəni təkrarlanan sınaqlar və sənədləşdirilmiş dəyişiklik nəzarəti ilə təsdiqləyin. Prosesi nəzərdən keçirdikdən sonra orijinal suala qayıdın: seçilmiş pəncərə, müəyyən edilmiş poliester xüsusiyyətlərini təyin olunmuş tətbiq üçün kifayət qədər sabit şəkildə göstərirmi?




 Son xəbərlər

