
 EN
Ключові технології сучасного виробництва поліестерного штапельного волокна
Сучасний лінія виробництва поліефірного штапельного волокна це не просто послідовність машин, що плавлять ПЕТ і нарізають волокно. Це узгоджена система, у якій стан матеріалу, якість розплаву, формування нитки, термічна обробка, механічне поводження, керування та випробування впливають одне на одного. З точки зору проектування заводу корисним стартовим пунктом є цільова специфікація волокна й сфера його застосування — а не окрема характеристика обладнання. Це дає команді проекту чіткіший спосіб перевірити, чи може кожен інтерфейс забезпечити стабільне й підтверджене виробництво.
Для застосувань у галузі виробництва волокна для прядіння, нетканих матеріалів, наповнювачів, порожнистих або вторинних волокон пакет процесу має перетворювати бажані значення тексів, поперечного перерізу, поведінки кручених волокон, реакції на фінішну обробку та довжини нарізки на контрольовані умови. У розділах нижче пояснюються технології, що роблять лінія виробництва поліефірного штапельного волокна більш наочним і простішим для оцінки. Це точки прийняття рішень, які потрібно перевірити під час інженерного проектування, а не універсальні гарантії продуктивності.
1. Підготовка полімеру: захистити процес до початку прядіння
Виробництво поліестеру починається зі стратегії обробки та підготовки матеріалів. ПЕТ-гранули, ПЕТ-флаки або інші затверджені вихідні матеріали повинні мати чітко визначений маршрут для транспортування, сушіння, дозування та підготовки розплаву. Вологість, забруднення, варіації розміру частинок та непослідовне оброблення партій можуть змінювати завдання, які повинен вирішувати наступний технологічний процес. Заявлена цільова потужність сама по собі не підтверджує, що системи подачі, сушіння, фільтрації, комунальних послуг та керування готові її забезпечити.
Сучасні ділянки підготовки зазвичай використовують контролювані умови сушіння, гравіметричне або регульоване подавання матеріалу, фільтрацію розплаву та спостереження за тиском/температурою, щоб виявити зміни до того, як вони стануть проблемою під час прядіння. Точна конфігурація залежить від вихідного матеріалу та цільового типу волокна. У програмі переробки відходів особливо важливо розглядати вихідний матеріал як проектний вхід, а не як фонове припущення. Інженерний огляд має визначити, які дані про матеріал доступні, де відбувається відбір проб і як обробляються відхилення.
2. Технологія прядіння з розплаву встановлює початкову геометрію
У різноманітних лінія виробництва поліефірного штапельного волокна , екструзія та прядіння перетворюють підготовлений розплав на великий пучок ниток. Стабільність екструдера, фільтрація, дозування, розподіл та стан спінерета працюють як єдина система. Геометрія спінерета та розподіл полімеру впливають на початкову геометрію ниток, тоді як контроль тиску та температури допомагає команді оцінити, чи процес працює в межах заданих параметрів.
Ось де сучасна волоконна технологія стає практичним інженерним питанням, а не просто позначкою. Проект може вимагати звичайного суцільного волокна, порожнистого профілю або більш спеціалізованої конфігурації. Замість того щоб розглядати спінерет як повну відповідь, інженери мають зіставити характеристику з необхідним потоком полімеру, поведінкою під час охолодження, маршрутом подальшого витягування, планом контролю та потребами у чищенні або заміні обладнання. Таке зіставлення робить вибір обладнання більш ефективним, оскільки кожна характеристика пов’язана з конкретним експлуатаційним питанням.
3. Охолодження та обробка пучка перетворюють нитки на керований пучок
Щойно екструдовані нитки мають охолоджуватися контрольованим чином до подальшої обробки. Розподіл струменя охолоджувального повітря, стан повітря, його однорідність по всьому полю прядіння та розташування направляючих елементів і компонентів для збирання є важливими межами взаємодії. Нерівномірне охолодження або нестабільна обробка можуть ускладнити подальшу оцінку рівномірності пряжі або волокна, навіть якщо ділянка плавлення вище за потоком виглядає нормально.
На практиці лінія виробництва поліефірного штапельного волокна отримує переваги від інструментарію, який дозволяє операторам бачити актуальні умови процесу замість того, щоб спиратися лише на спостереження наприкінці зміни. Температурні, тискові, повітряні, швидкісні та аварійні дані, які можна аналізувати за трендами, підтримують структуроване усунення несправностей. Мета полягає не в тому, щоб припускати, ніби автоматизація гарантує якість. Мета — створити відстежуваний зв’язок між спостережуваною зміною, умовою процесу та роботою з валідації, що йде за нею.
4. Витягнення та термообробка формують корисну поведінку волокна
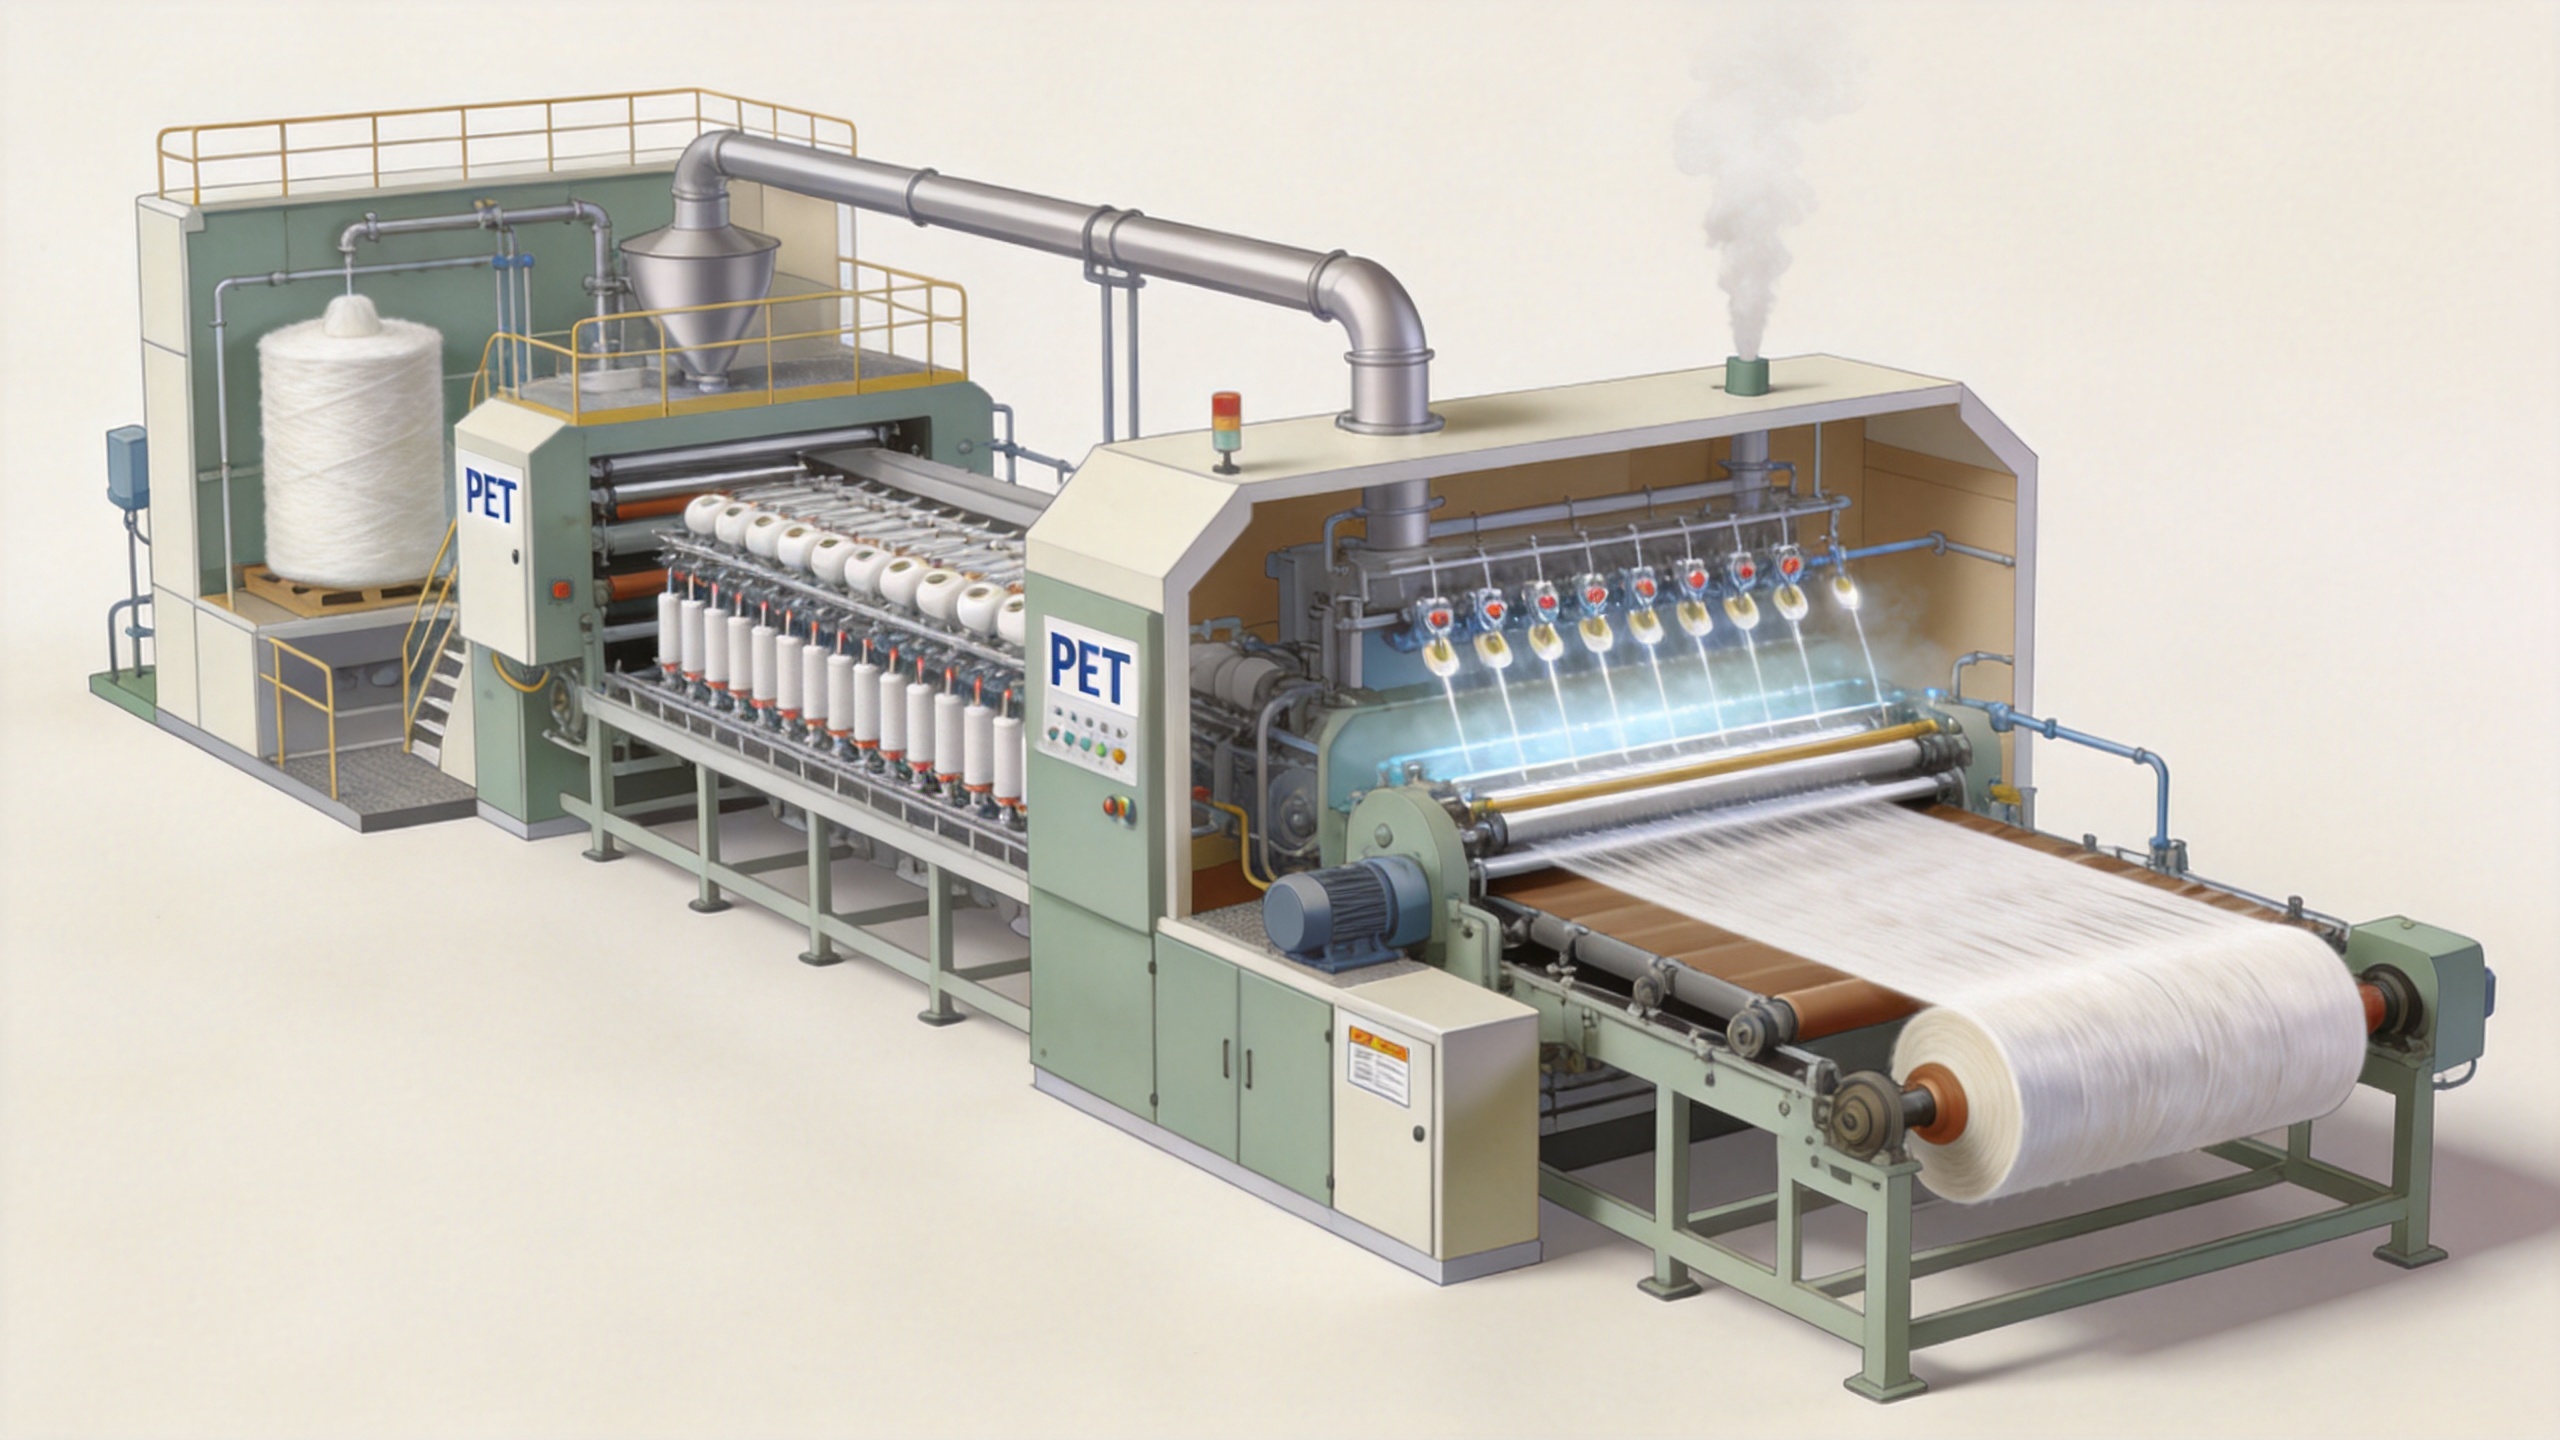
Витягнення вирівнює полімерну структуру й є одним із найважливіших етапів у процесі виробництва поліестеру . Тракуюча доріжка повинна зберігати стабільне натягнення під час нагрівання валків, узгодження коефіцієнтів витягування, температур та тривалості перебування, що координується зі станом надходжувального філаменту. Наступне питання полягає не в тому, яка рама витягування звучить сучасніше, а в тому, яка конфігурація підходить для цільового волокна, запланованої продуктивності, умов енергопостачання та доступу до технічного обслуговування.
Етапи термофіксації або релаксації можна розглядати разом із витягуванням, оскільки їх взаємодія впливає на технологічну схему. Технічна група повинна визначити, які характеристики якості буде перевірено після цих етапів, а також які технологічні записи потрібні для аналізу відхилень. Якщо фізичні або механічні текстильні випробування входять до плану контролю якості, то ISO 139:2005 є відповідним довідковим документом щодо застосування стандартних атмосфер для кондиціонування та випробування текстилю. Цей стандарт не встановлює претензій до продукту; він пояснює, чому повторювані умови випробувань мають значення при порівнянні результатів.
5. Тиск, остаточна обробка та різання мають відповідати кінцевому застосуванню
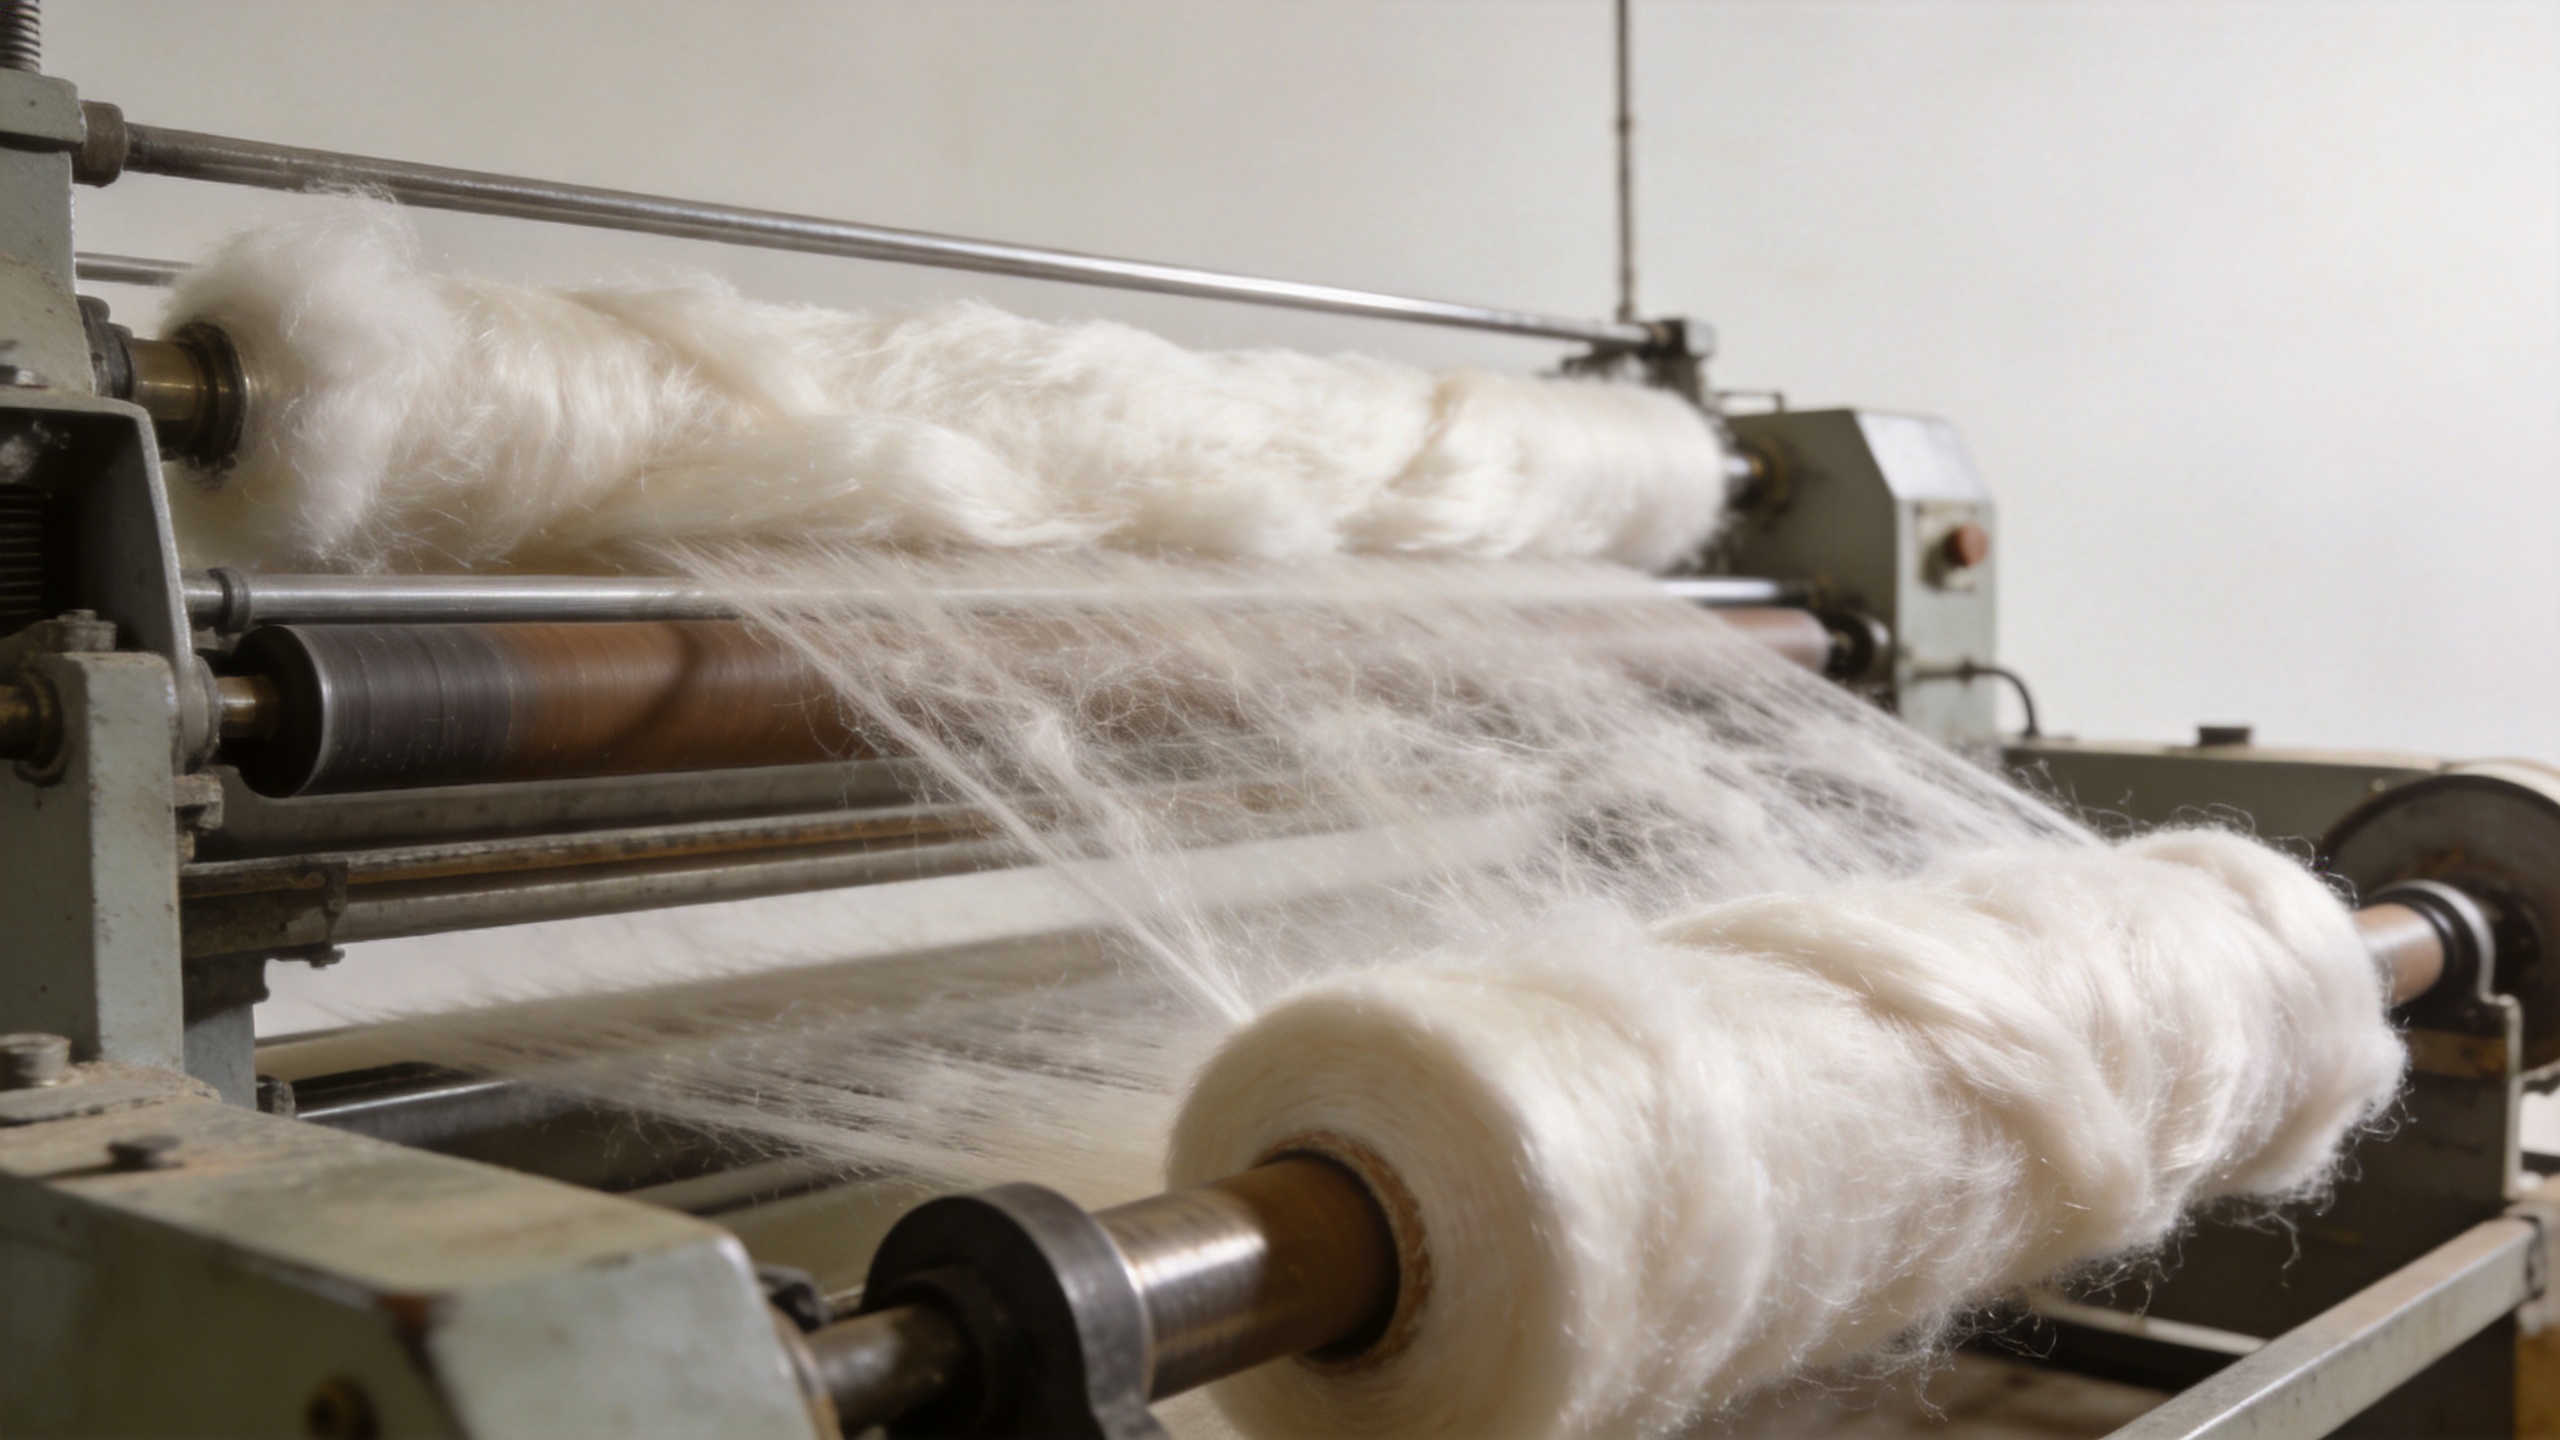
Після витягування волокна зі штапельного волокна часто застосовують тиск, остаточну обробку, сушіння та різання, щоб отримати волокно, придатне для запланованої переробки. Слід одночасно враховувати технологію механічного тиску, нанесення оброблювального складу, умови сушіння та контроль довжини нарізання. Зміна одного із цих параметрів може вплинути на ручне обслуговування або подальшу переробку, тому точніше аналізувати межу взаємодії, ніж розглядати будь-який компонент як самостійне рішення.
Наприклад, волокно, призначене для текстильного напрямку, потребує іншого підходу, ніж волокно, заплановане для нетканих матеріалів або наповнювачів. Розумний аналіз ставить такі питання: які властивості слід підтвердити, які зразки є репрезентативними та як команда з процесу зможе встановити зв’язок між зразками й робочими умовами. Саме тут інновації в обладнанні для волокна мають оцінюватися за типом підтримуваних рішень: спрощена регулювання, чіткіший моніторинг, безпечніший доступ, чистіша передача між етапами або надійніша документація.
6. Розумне виробництво забезпечує зв’язок між рішеннями на всій лінії
Розумного виробництва у цьому контексті це означає створення корисної прозорості у процесі, а не додавання панелей керування лише задля їхнього існування. Чітко визначена архітектура керування може збирати робочі сигнали, узгоджувати задані значення та аварійні сповіщення з рецептом виробництва, зберігати контекст партії чи зміни й полегшувати аналіз передачі процесу між етапами. Відповідний обсяг слід узгодити на ранньому етапі: які системи обмінюються даними, хто є власником кожного сигналу, як зберігаються дані та які дії виконуються у разі виникнення виняткової ситуації.
У інженерному плануванні корисно відобразити потоки матеріалів, теплові системи, комунальні послуги, системи керування та інтерфейси введення в експлуатацію до того, як розглядати основне обладнання як повний обсяг робіт. Це захищає проект від поширеної проблеми: лінія може бути детально визначена, тоді як доступ, вентиляція, електроживлення, водопостачання, стиснене повітря, логістика матеріалів або відповідальність за дані залишаються невизначеними. Описаний Soft Gem процес-пакет та контекст інженерного проектування можуть слугувати корисною консультаційною точкою для перевірки цих інтерфейсів за умови підтвердження на рівні конкретного проекту.
Практичний технологічний чек-лист для проектних команд
- Визначте цільове волокно та властивості, які будуть перевірені перед порівнянням модулів у лінія виробництва поліефірного штапельного волокна .
- Документуйте стан сировини, точки відбору проб та очікувану реакцію процесу при зміні вхідних параметрів.
- Перегляньте плавлення, формування ниток, охолодження, обробку жгута, витягання, гофрування, остаточну обробку та різання як взаємопов’язані інтерфейси.
- Визначте сигнали, необхідні операторам, тривожні сповіщення, що вимагають дій, та записи, потрібні для подальшої відстежуваності.
- Підтвердьте відповідальність за експлуатацію, розміщення, технічне обслуговування, безпеку та введення в експлуатацію разом із межами обладнання.
- Домовтеся про репрезентативне відбіркове та умовне випробування до того, як робити висновки на основі даних про якість.
Висновок: технологія залежить від добре спроектованих інтерфейсів
Корисний план технології для лінія виробництва поліефірного штапельного волокна зазвичай є системним планом. Підготовка матеріалу захищає процес прядіння; прядіння та гартування формують початковий жгут; витягування, термічна обробка, кримпінг, остаточна обробка та різання забезпечують бажану поведінку волокна; а системи керування полегшують спостереження та перевірку процесу. Перед вибором конфігурації пов’яжіть кожну технологію з цільовим вимогами, технологічною залежністю та доказами, необхідними під час введення в експлуатацію. Це забезпечує більш корисну інженерну дискусію, ніж просто перелік характеристик.


 Гарячі новини

