
 EN
PSF Makine Teknolojisinin Son Yıllarda Nasıl Geliştiği
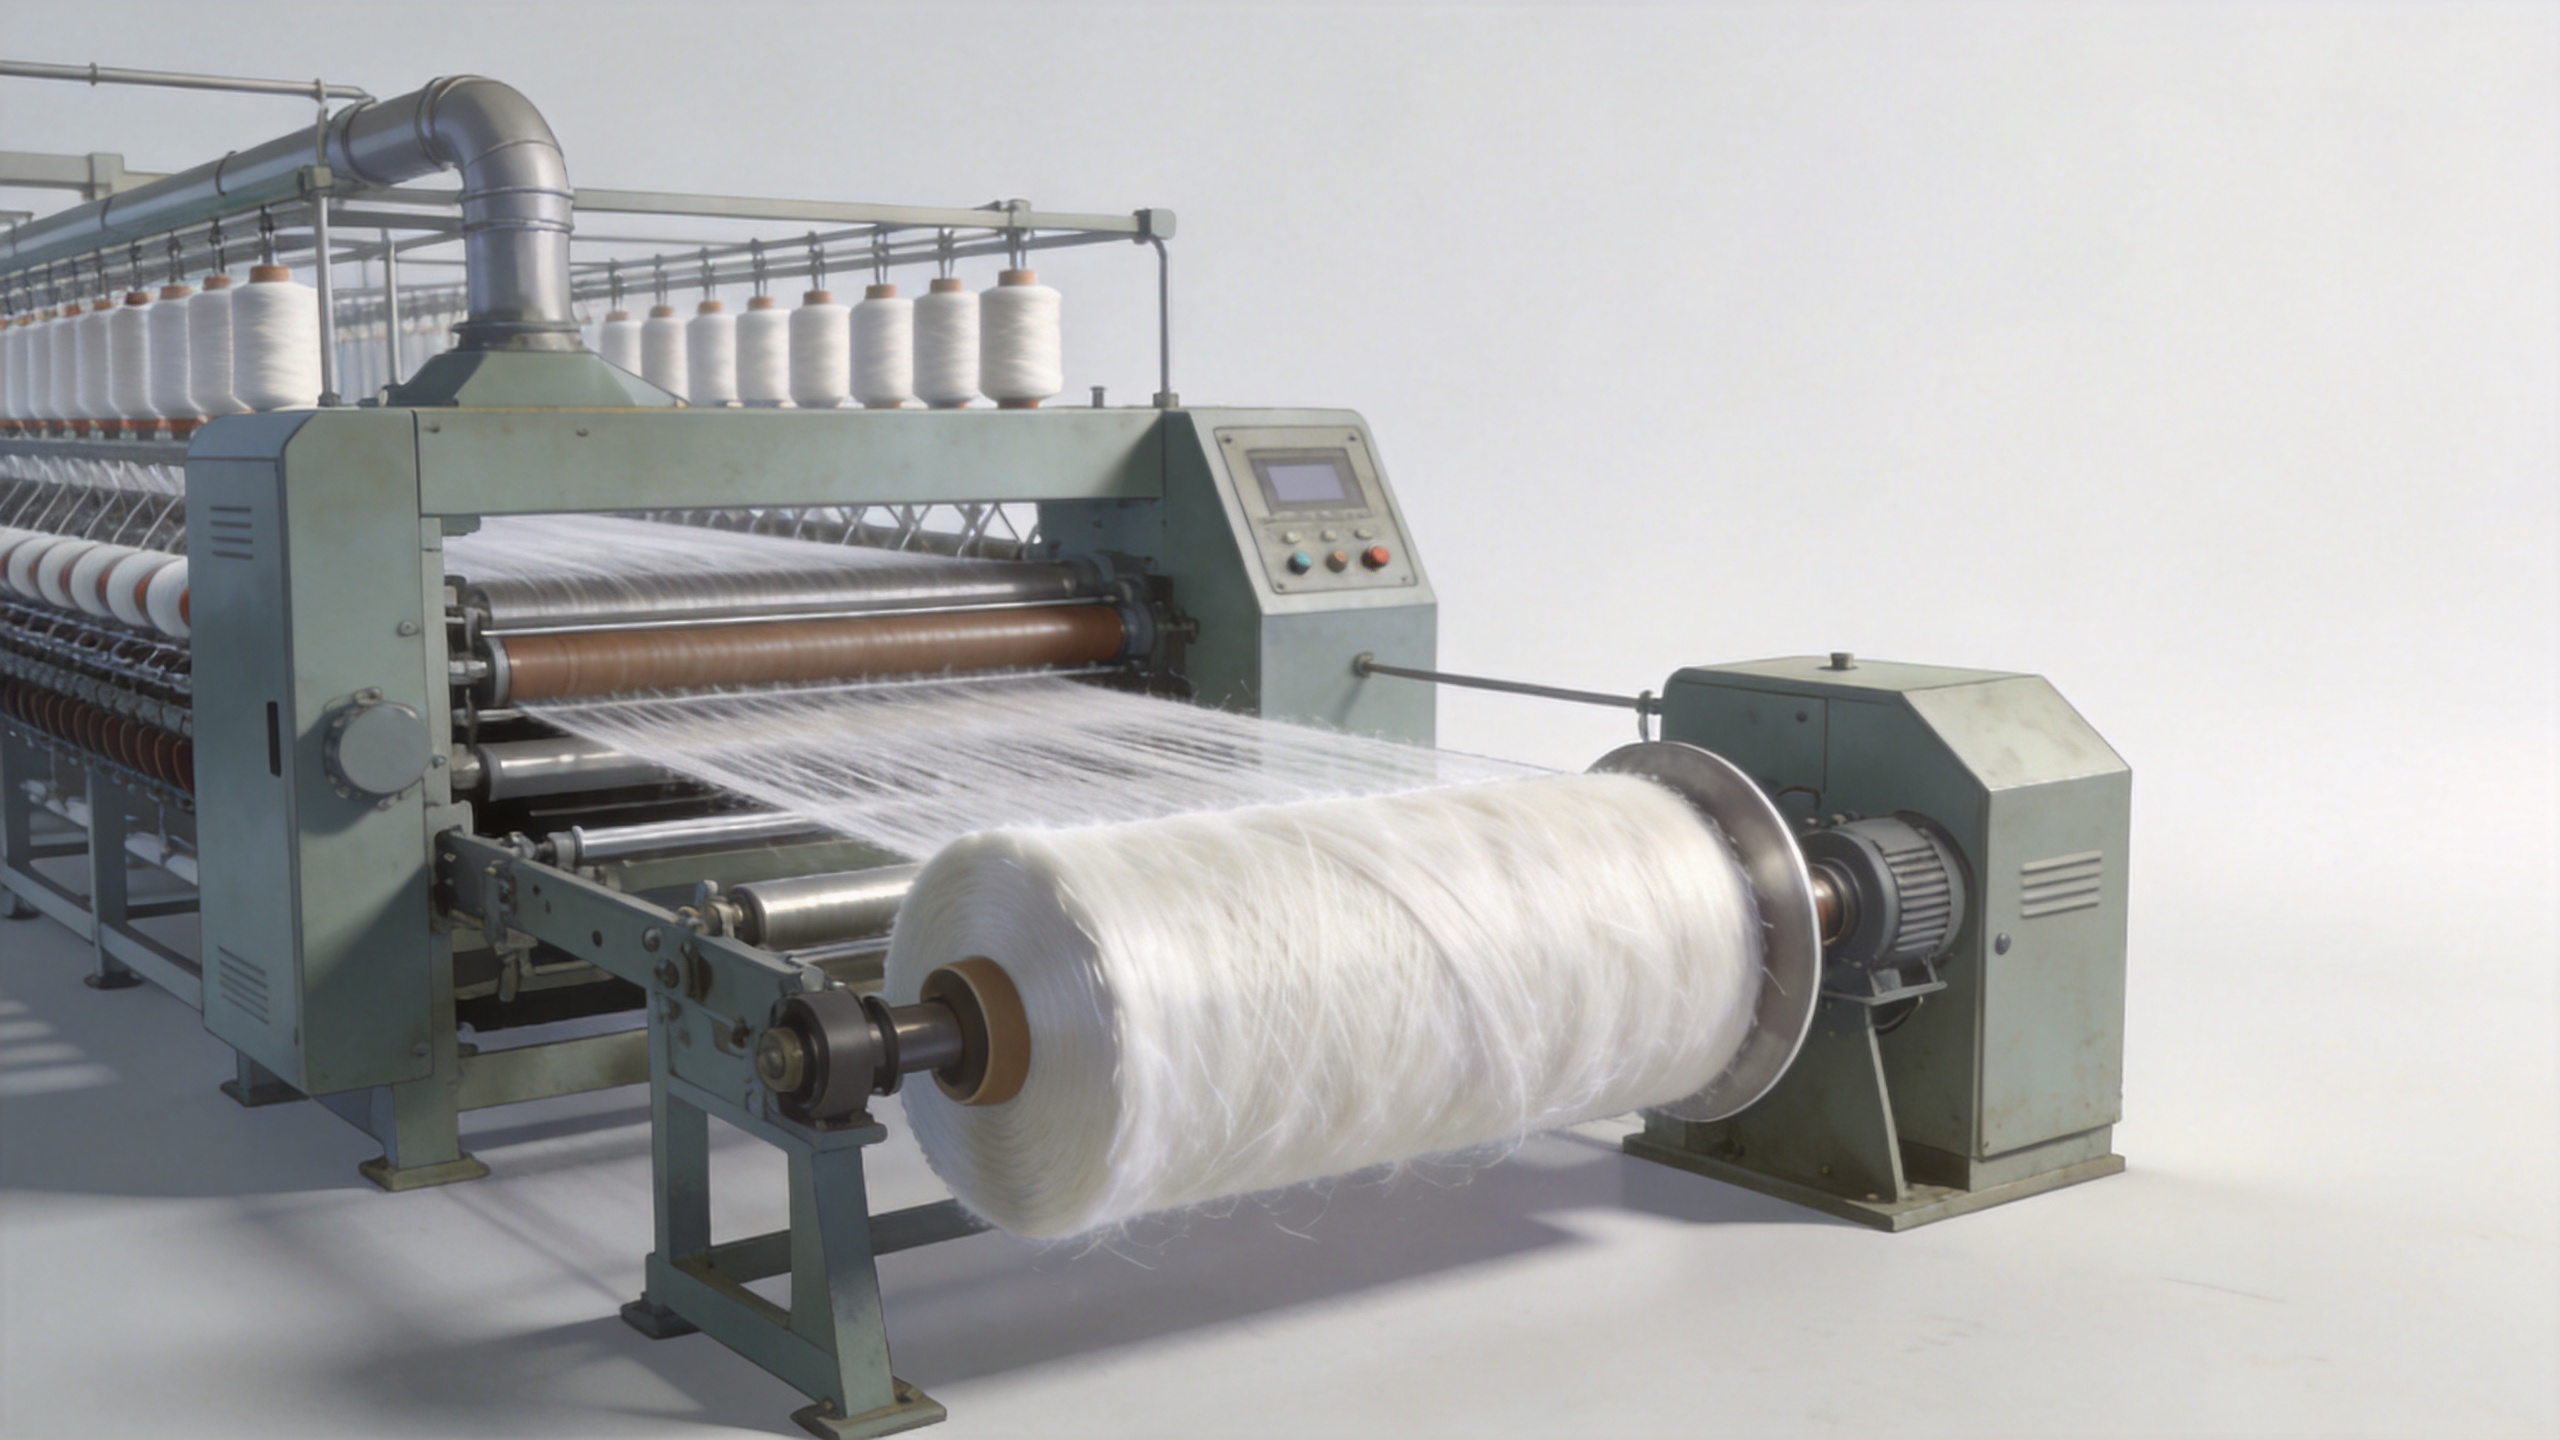
Sadece bir ekran değil—ruhsal katılım, bağlantı ve iletişim aracıdır. Öncü bir Psf makinesi artık tek başına izole bir ekipman olarak en iyi şekilde anlaşılmıyor. Malzeme hazırlığı, erimiş madde işleme, çekim, gerdirme, bitirme, yardımcı sistemler ve kontrol sistemlerini tek bir işleyen iletişim ortamında bir araya getiren bağlı bir üretim sistemi haline geliyor. Bu değişim, lif makineleri yeniliğini değerlendiren üreticiler için önemli: yararlı soru artık yalnızca hangi özellik daha yeni görünüyor değil, aynı zamanda bu özellik sayesinde takımın hangi süreç kararını gözlemleyebileceği, ayarlayabileceği veya doğrulayabileceği.
Bir fabrika ekibi için poliester teknolojisi geliştirme, bağımsız mekanik güncellemelerden ziyade koordine edilmiş süreç kontrolüne doğru giderek ilerliyor. Bir Psf makinesi hâlâ verimlilik ve lif spesifikasyonları üzerinden değerlendirilebilir; ancak pratik değeri, arayüzlerinin kararlı işletme, bakım planlaması ve kalite incelemesi destekleme düzeyine de bağlıdır. Bu makale, bu değerlendirme biçimini şekillendiren değişiklikleri açıklar.
Ayrık ekipmandan bağlantılı bir PSF makine sistemiye
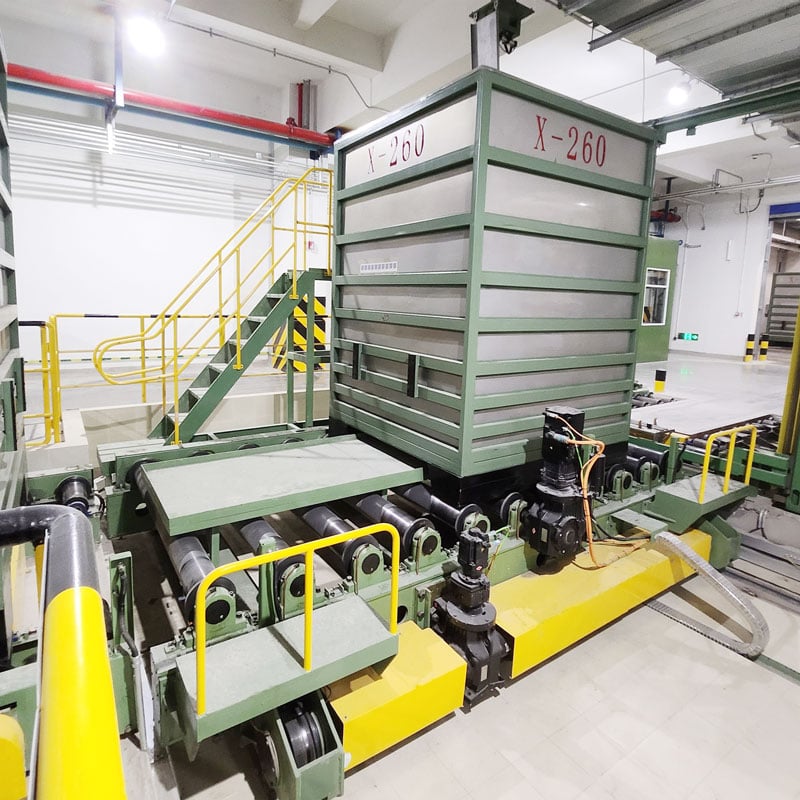
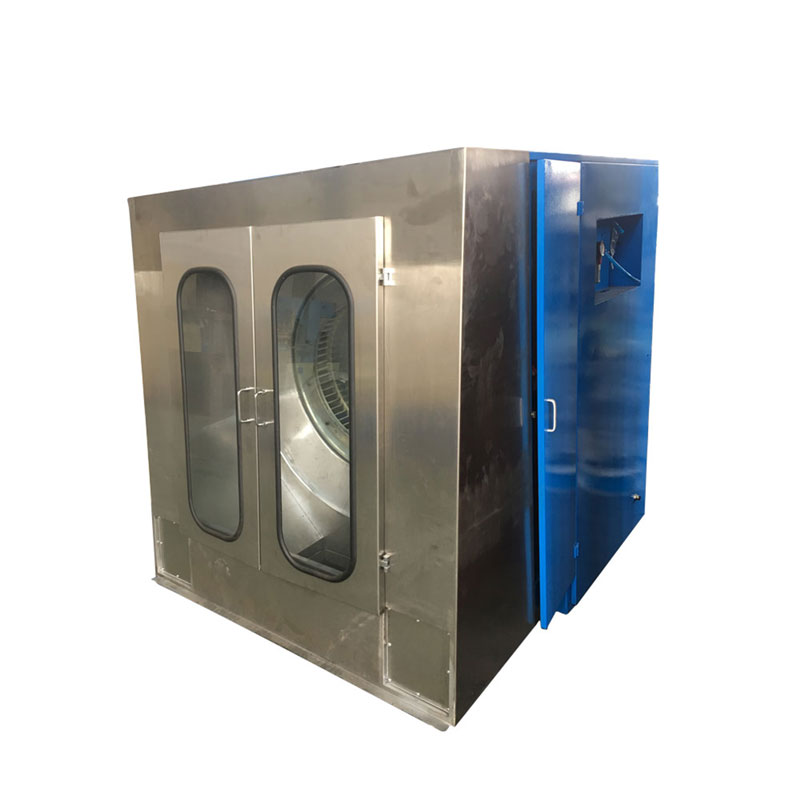
Daha önceki bir Psf makinesi tartışması genellikle ekstrüzyon, çekim, eğirme, kıvırma, kesme ve balalama gibi ana bölümlere odaklanırdı. Bu bölümler temel kalır. Değişen şey, bu bölümlerin kullanışlı işletme bilgilerini birbirleriyle paylaşması ve makinelerin bir listesi olarak değil, koordine edilmiş bir hat olarak değerlendirilmesi yönündeki beklentidir.
Bu önemli bir ayrım. Sadece bir kapasite hedefi, malzeme taşıma, ısı kontrolü, yardımcı sistemler, kontrol sistemleri ve aşağı akışta yapılan işlemlerin bu hedefi desteklemeye hazır olup olmadığını göstermez. Son zamanlarda lif makinelerinde yaşanan yenilikler bu nedenle arayüzlerine daha fazla vurgu yapar: polimer durumu eğirme işlemine ne zaman aktarılır, çekim koşulları lif gelişimini nasıl etkiler ve bitirme ya da kesme aşamasından gelen geri bildirimler tüm hattı nasıl bilgilendirir.
Endüstriyel ekipman planlayan takımlar için bu sistem görünümü, kapsam sınırları belirsizken teklifleri tek bir sayı olarak karşılaştırmak gibi yaygın bir hatayı önlemeye yardımcı olur. Daha güçlü bir karşılaştırma, malzeme hazırlığı, otomasyon, güvenlik kilitlemeleri, veri toplama, devreye alma ve operatör teslimi için nelerin dahil edildiğini belirler.
Daha kesin termal ve süreç koşulları yönetimi
Termal kararlılık, poliester işlemede uzun süredir önemli olmuştur; ancak poliester teknolojisi gelişimi, kontrol mimarisini ekipman tartışmasının daha belirgin bir parçası haline getirmiştir. Genel teknik kaynaklar, eriyik halde poliester çip veya peletlerin yaklaşık 260–300 °C’de ekstrüderlerde eritilmesini ve ardından eriyikten iplik çekimini tanımlar. Bu aralık, evrensel bir ayar değil; bağlamdır: polimer sınıfı, nem durumu, filtrasyon düzeni, ekipman tasarımı ve seçilen süreç reçetesi tümü mühendislik onayı gerektirir.
Mevcut bir Psf makinesi , evrim, süreç bilgisini yazılımla değiştirmekten ziyade ilgili koşulları daha kolay görebilmek ve yönetebilmek üzerine kuruludur. Sıcaklık bölgeleri, basınç davranışı, malzeme akışı ve seçilen hat hızı ilişkileri daha net bir işletme görünümüne kavuşturulabilir. Anormal bir eğilim ortaya çıktığında değer, ekip üyelerine tek bir ayarın tüm lif kalitesi sorularını çözeceğini varsaymak yerine doğru arayüzü incelemelerine yardımcı olmaktadır.
İşte burada üretim trendleri beklentileri değiştiriyor. Operatörler ve mühendisler artık bir üretim çalışması için izlenebilir süreç bağlamına ihtiyaç duymaktadır: hangi malzeme kullanıldı, hangi koşullar amaçlandı, ne değişti ve elde edilen lif yorumlanmadan önce neler kontrol edilmelidir. İyi tasarlanmış bir kontrol yaklaşımı, bu disiplini desteklerken aynı zamanda bir veri panosunu performans garantisi haline dönüştürmez.
Otomasyon artık yalnızca hareketi değil, aynı zamanda kararları da destekler
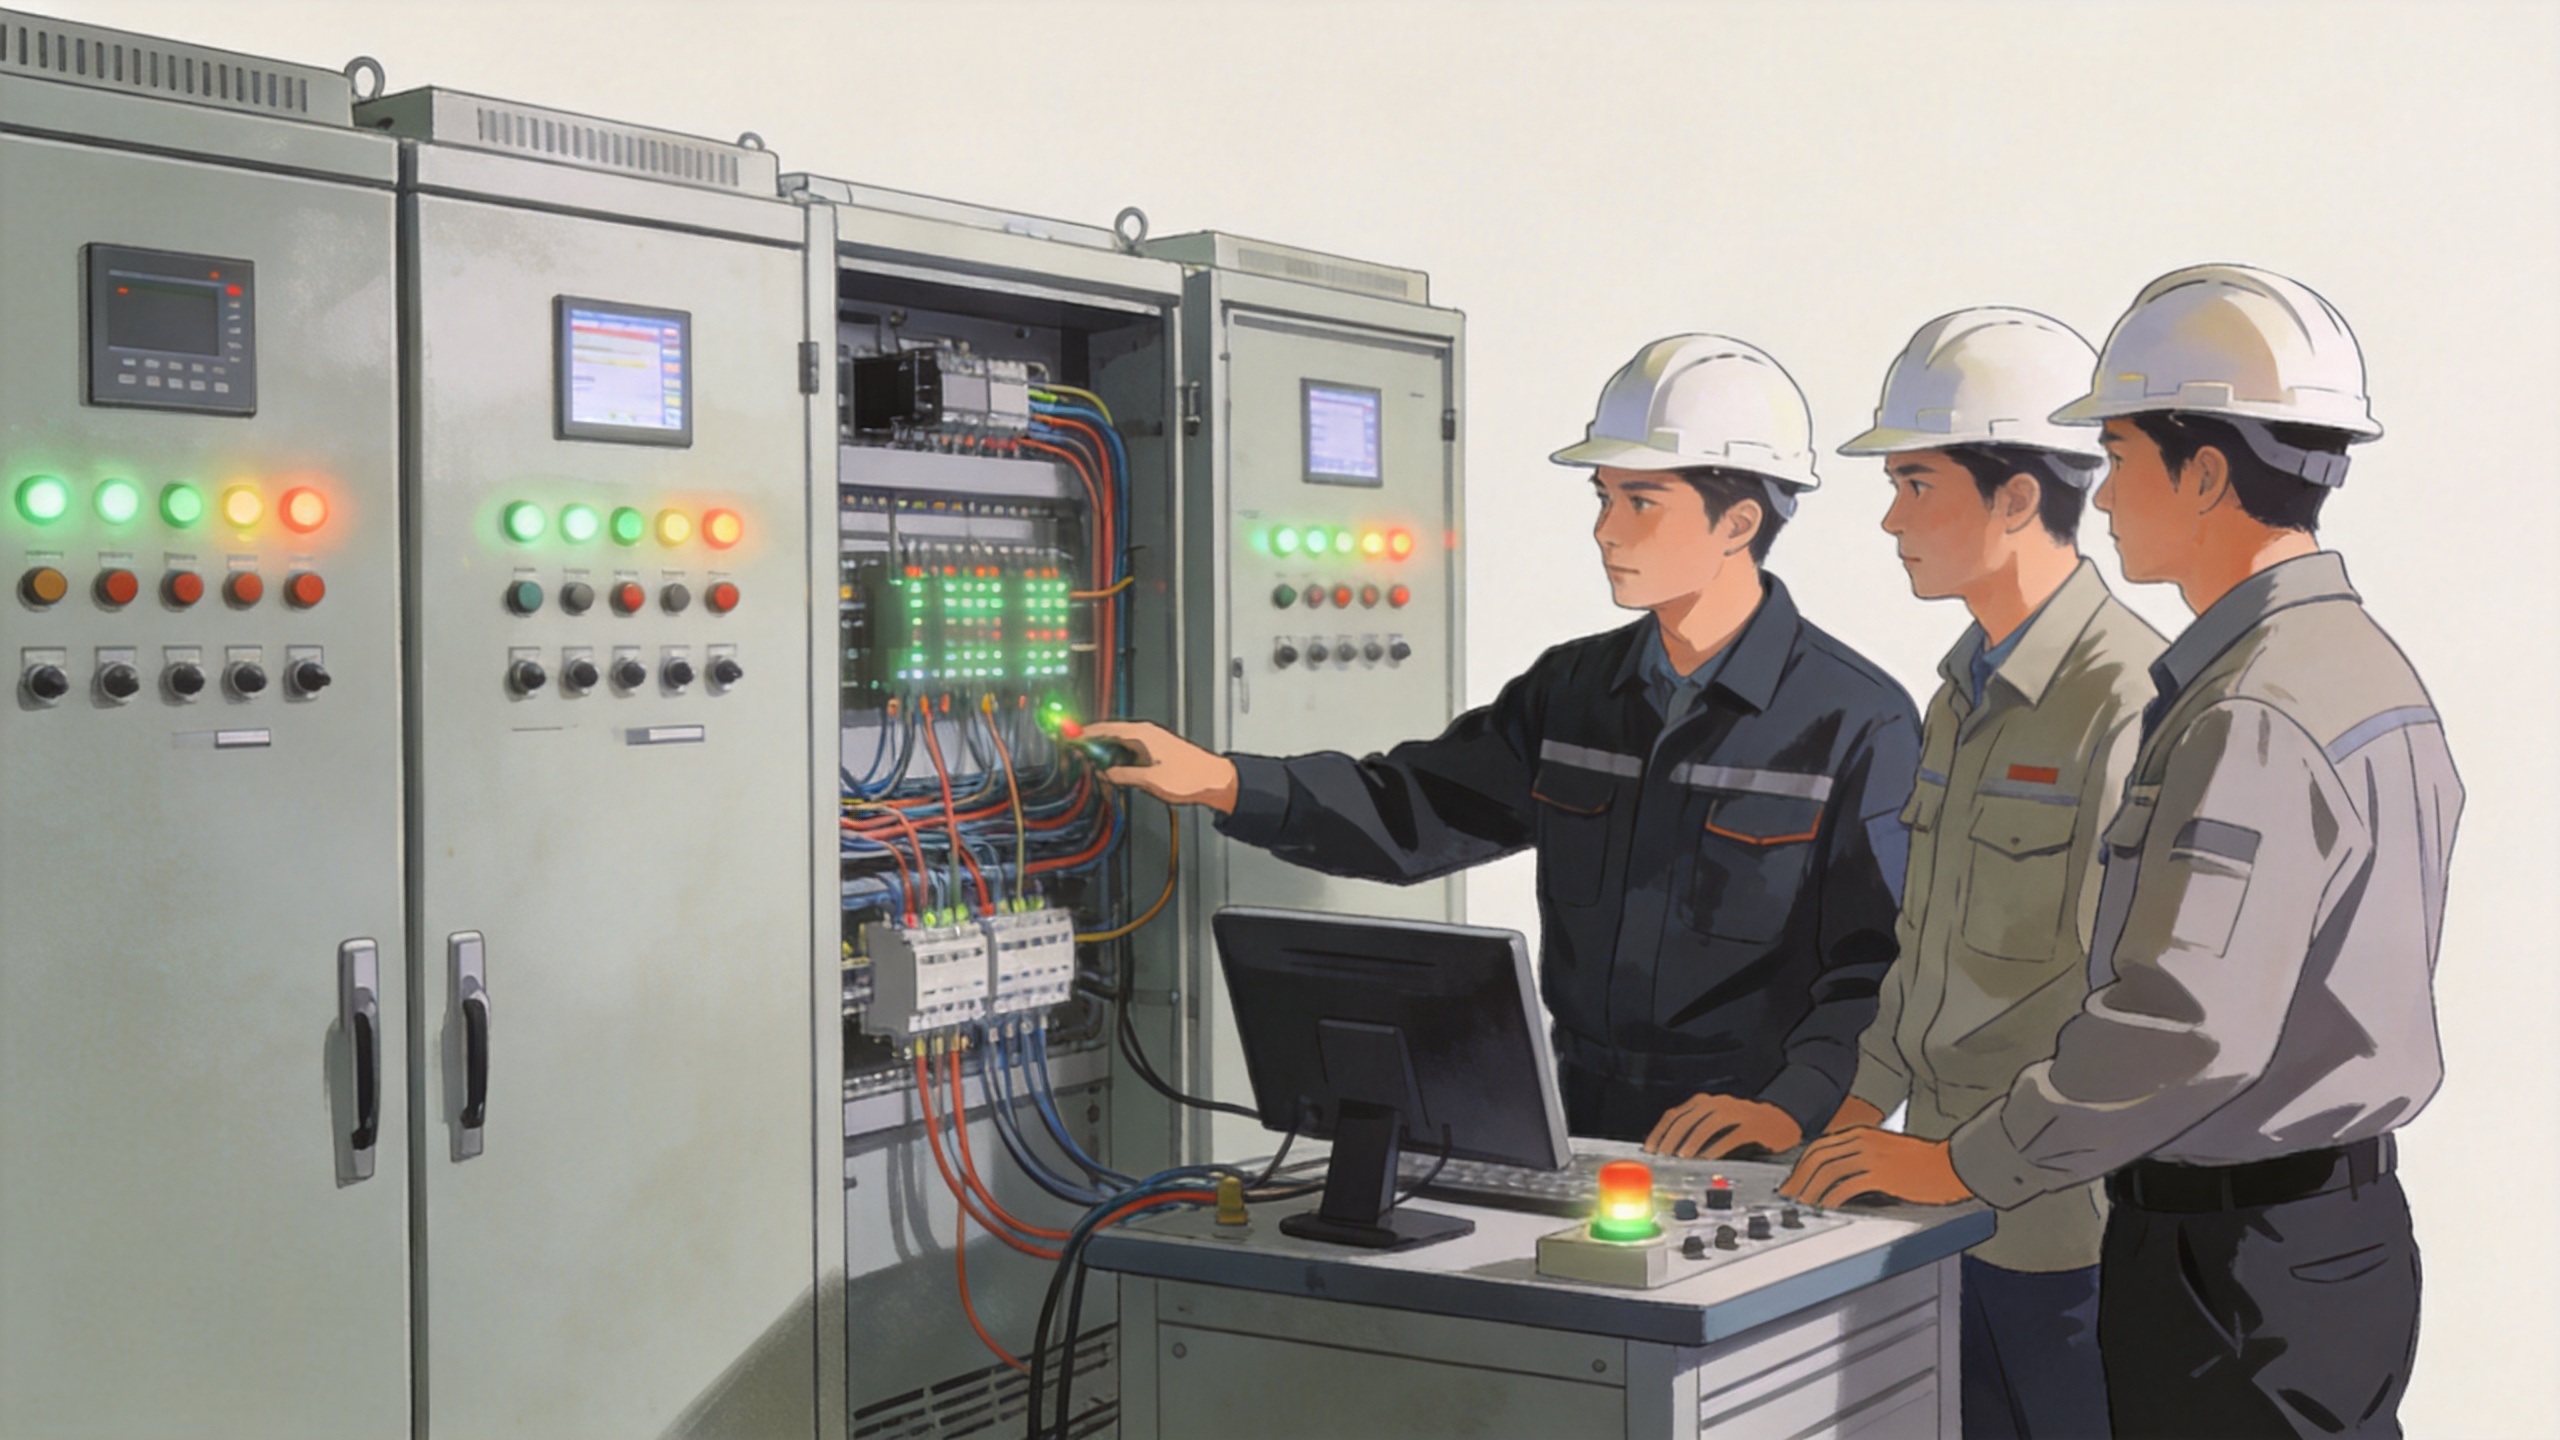
Otomasyon, lif makinelerindeki yeniliklerin en görünür biçimlerinden biridir. Pratikte bir otomatik Psf makinesi seçilen kritik parametreleri izleyebilir ve onaylı süreç mantığı çerçevesinde zamanında kontrol ayarlamaları yapabilir. Önemli sınır, otomasyonun ileri düzey ekipmanlar için genel bir etiket olarak değil, üretim hedefine ve doğrulama planına göre değerlendirilmesidir.
Örneğin bir ekip, kontrol sisteminin yararlı bir alarm geçmişi sunup sunamadığını, süreç alarmlarını yardımcı sistem kesintilerinden ayırt edip edemeyeceğini ve başlangıç ile sınıf değişimleri sırasında işletim durumlarını açıkça gösterebilip gösteremeyeceğini sorgulayabilir. Bu sorular, otomasyonu rutin işlere bağlar. Sadece bir Psf makinesi otomatikleştirildi.
- Görüş: Operatörler, hedef lif ve hat aşaması açısından önemli olan koşulları görebilir mi?
- İzlenebilirlik: Ekip, bir üretim çalışması, bir değişiklik ya da bir alarmı tanımlanmış bir süreç bağlamıyla ilişkilendirebilir mi?
- Yanıt mantığı: Alarm sistemleri, kilitlemeler ve ayarlama izinleri, onaylı işletme prosedürüyle uyumlu mu?
- Bakım yapılabilirlik: Arıza sonrası bakım personeli, ilgili cihazı, arayüzü ve yapılması gereken kontrolü belirleyebilir mi?
Bu sorular, endüstriyel ekipman değerlendirmesini somut temellere oturtur. Aynı zamanda kabul kriterlerini kurulumdan sonra genel ifadelerle değil, devreye alınmadan önce net şekilde tanımlamayı kolaylaştırır.
Daha fazla esneklik, daha net doğrulama sınırlarıyla birlikte
Başka bir üretim eğilimi ise Psf makinesi belirli bir ürün yelpazesini veya işletme senaryolarını kapsayabilen bir sistemdir. Esneklik, yapılandırma seçenekleri, tarif yönetimi veya farklı lif hedeflerini destekleyen hat bölümlerini içerebilir. Ancak esneklik, sınırsız yetenekle karıştırılmamalıdır. Her amaçlanan ürün yelpazesi için kendi malzeme varsayımları, süreç koşulları, kalite kontrolleri ve test kriterleri gerekir.
İlk bakışta bu, bir makine seçimi sorunu gibi görünüyor; daha doğrusu, bir süreç ve arayüz seçimi sorunudur. Bir üretici, hammaddenin, denyerin, stapel uzunluğunun veya lif formunun değişmesini bekliyorsa, değerlendirme bu değişikliklerin hazırlık, eğirme, çekme, bitirme, muayene ve bakım işlerini nasıl etkilediğini içermelidir. Doğru Psf makinesi yön, bu bağlantılı değerlendirmeye bağlıdır.
Bu yaklaşım, poliester teknolojisi gelişimi yeni kontrol işlevleri tanıttığında özellikle geçerlidir. Örneğin, dijital bir tarif yalnızca izin verilen ayarları, revizyon kontrolünü, operatör erişimini ve doğrulama adımlarını anladığınızda yararlıdır. Aynı ilke sensör eklemeleri için de geçerlidir: bir ölçüm, ekip onun hangi kararın alınmasında bilgi kaynağı olduğunu ve nasıl kontrol edileceğini bildiğinde değer kazanır.
Veri entegrasyonu, artık bir planlama gereksinimi haline geliyor
Son zamanlarda yapılan lif makinesi yenilikleri de üretim verilerinin kullanılabilirliğine yönelik daha geniş bir yönelimi yansıtır. Bir Psf makinesi ekipman durumlarından, süreç sinyallerinden, enerjiyle ilgili yardımcı sistemlerden veya kalite gözlemlerinden bilgi üretebilir. Planlama görevi, hangi sinyallerin anlamlı olduğunu, bunları kimin inceleyeceğini ve bunların operasyonel kararlarla nasıl ilişkili olduğunu belirlemektir.
Bir mühendislik ekibi için, temel makinaları tam kapsam olarak ele almadan önce veri aktarım noktalarını haritalamak genellikle yararlıdır. Hat kontrol sistemleri ile üst düzey denetim sistemleri arasındaki arayüzleri, bakım kayıtları ile alarm sistemleri arasındaki bağlantıları ve kalite gözlemleri ile süreç incelemeleri arasındaki ilişkiyi göz önünde bulundurun. Bu yaklaşım, gelecekteki sorun gidermeyi daha yapılandırılmış hale getirebilir; ancak gerçek entegrasyon mimarisi, ilgili tesis özelinde doğrulanmalıdır.
Soft Gem'in, genel lif-malzeme tesis planlaması, süreç paketleri, ekipman üretimi ve dijital bilgi entegrasyonu etrafında açıkladığı konumlandırması, burada ilgili bir tartışma çerçevesi sunar. Bu, kapsamı belirlenmiş bir planlama görüşmesi olarak ele alınmalı; herhangi bir yetenek değerlendirmesine varılmadan önce, proje özelinde teknik dokümantasyon ve arayüz gereksinimleri doğrulanmalıdır.

Gelişmekte olan bir PSF makinesi kavramının nasıl inceleneceği
Yeni veya güncellenmiş bir Psf makinesi , makinenin hedeflenen lifi ve işletme amacından başlayarak incelenmelidir. Ardından, önerilen teknolojinin bu amaçla bağlantısını kanıtlayan veriler istenmelidir. Kısa bir inceleme şunları içerebilir:
- hedef lif aralığı, ham madde koşulu ve gerekli kalite kontrolleri;
- teklif içinde yer alan hat bölümleri ve yardımcı sistem arayüzleri;
- görünür, kaydedilebilir veya kilitleme sistemleriyle korunacak süreç değişkenleri;
- tarif kontrolü, alarm sistemleri, bakım erişimi ve operatör eğitimi konusundaki planlanan yaklaşım;
- üretim hazırlığı hakkında sonuçlar çıkarmadan önce gerekli olan devreye alma testleri ve belgeler.
Bu kontrol listesi, endüstriyel ekipman özelliklerini mühendislik sorularına dönüştürür. Aynı zamanda bir Psf makinesi genellikle bir sistem sorusu olduğunu kabul eder: malzeme durumu süreç davranışını etkiler, süreç tasarımı kontrolleri etkiler ve kontroller, ekiplerin hattı nasıl izleyip bakacağını etkiler.
İleriyi Görme
PSF makine teknolojisinin yönü açıktır: daha bağlantılı kontroller, daha görünür süreç bağlamı ve kararlı üretimi şekillendiren geçiş noktalarına daha fazla dikkat. Yine de teknoloji, orantılı bir şekilde değerlendirilmelidir. Pratik bir sonraki adım, her dijital veya otomatik özelliğin aynı sonucu ürettiğini varsaymak değil; üretim amacını tanımlamak, arayüzleri haritalamak ve bir saha özelinde mühendislik incelemesi için gerekli kanıtları talep etmektir.
Liflara yönelik makine teknolojisi yeniliklerini takip eden üreticiler için bu, günümüzde poliester teknolojisi gelişiminin pratik anlamıdır. Yetkin bir Psf makinesi daha karmaşık olmakla kalmaz. Üretim, mühendislik ve bakım ekiplerinin birlikte alması gereken kararlar etrafında daha iyi organize edilmiştir.



 Son Haberler

