
 EN
เทคโนโลยีหลักที่ขับเคลื่อนการผลิตเส้นใยโพลีเอสเตอร์แบบเส้นสั้นในยุคปัจจุบัน
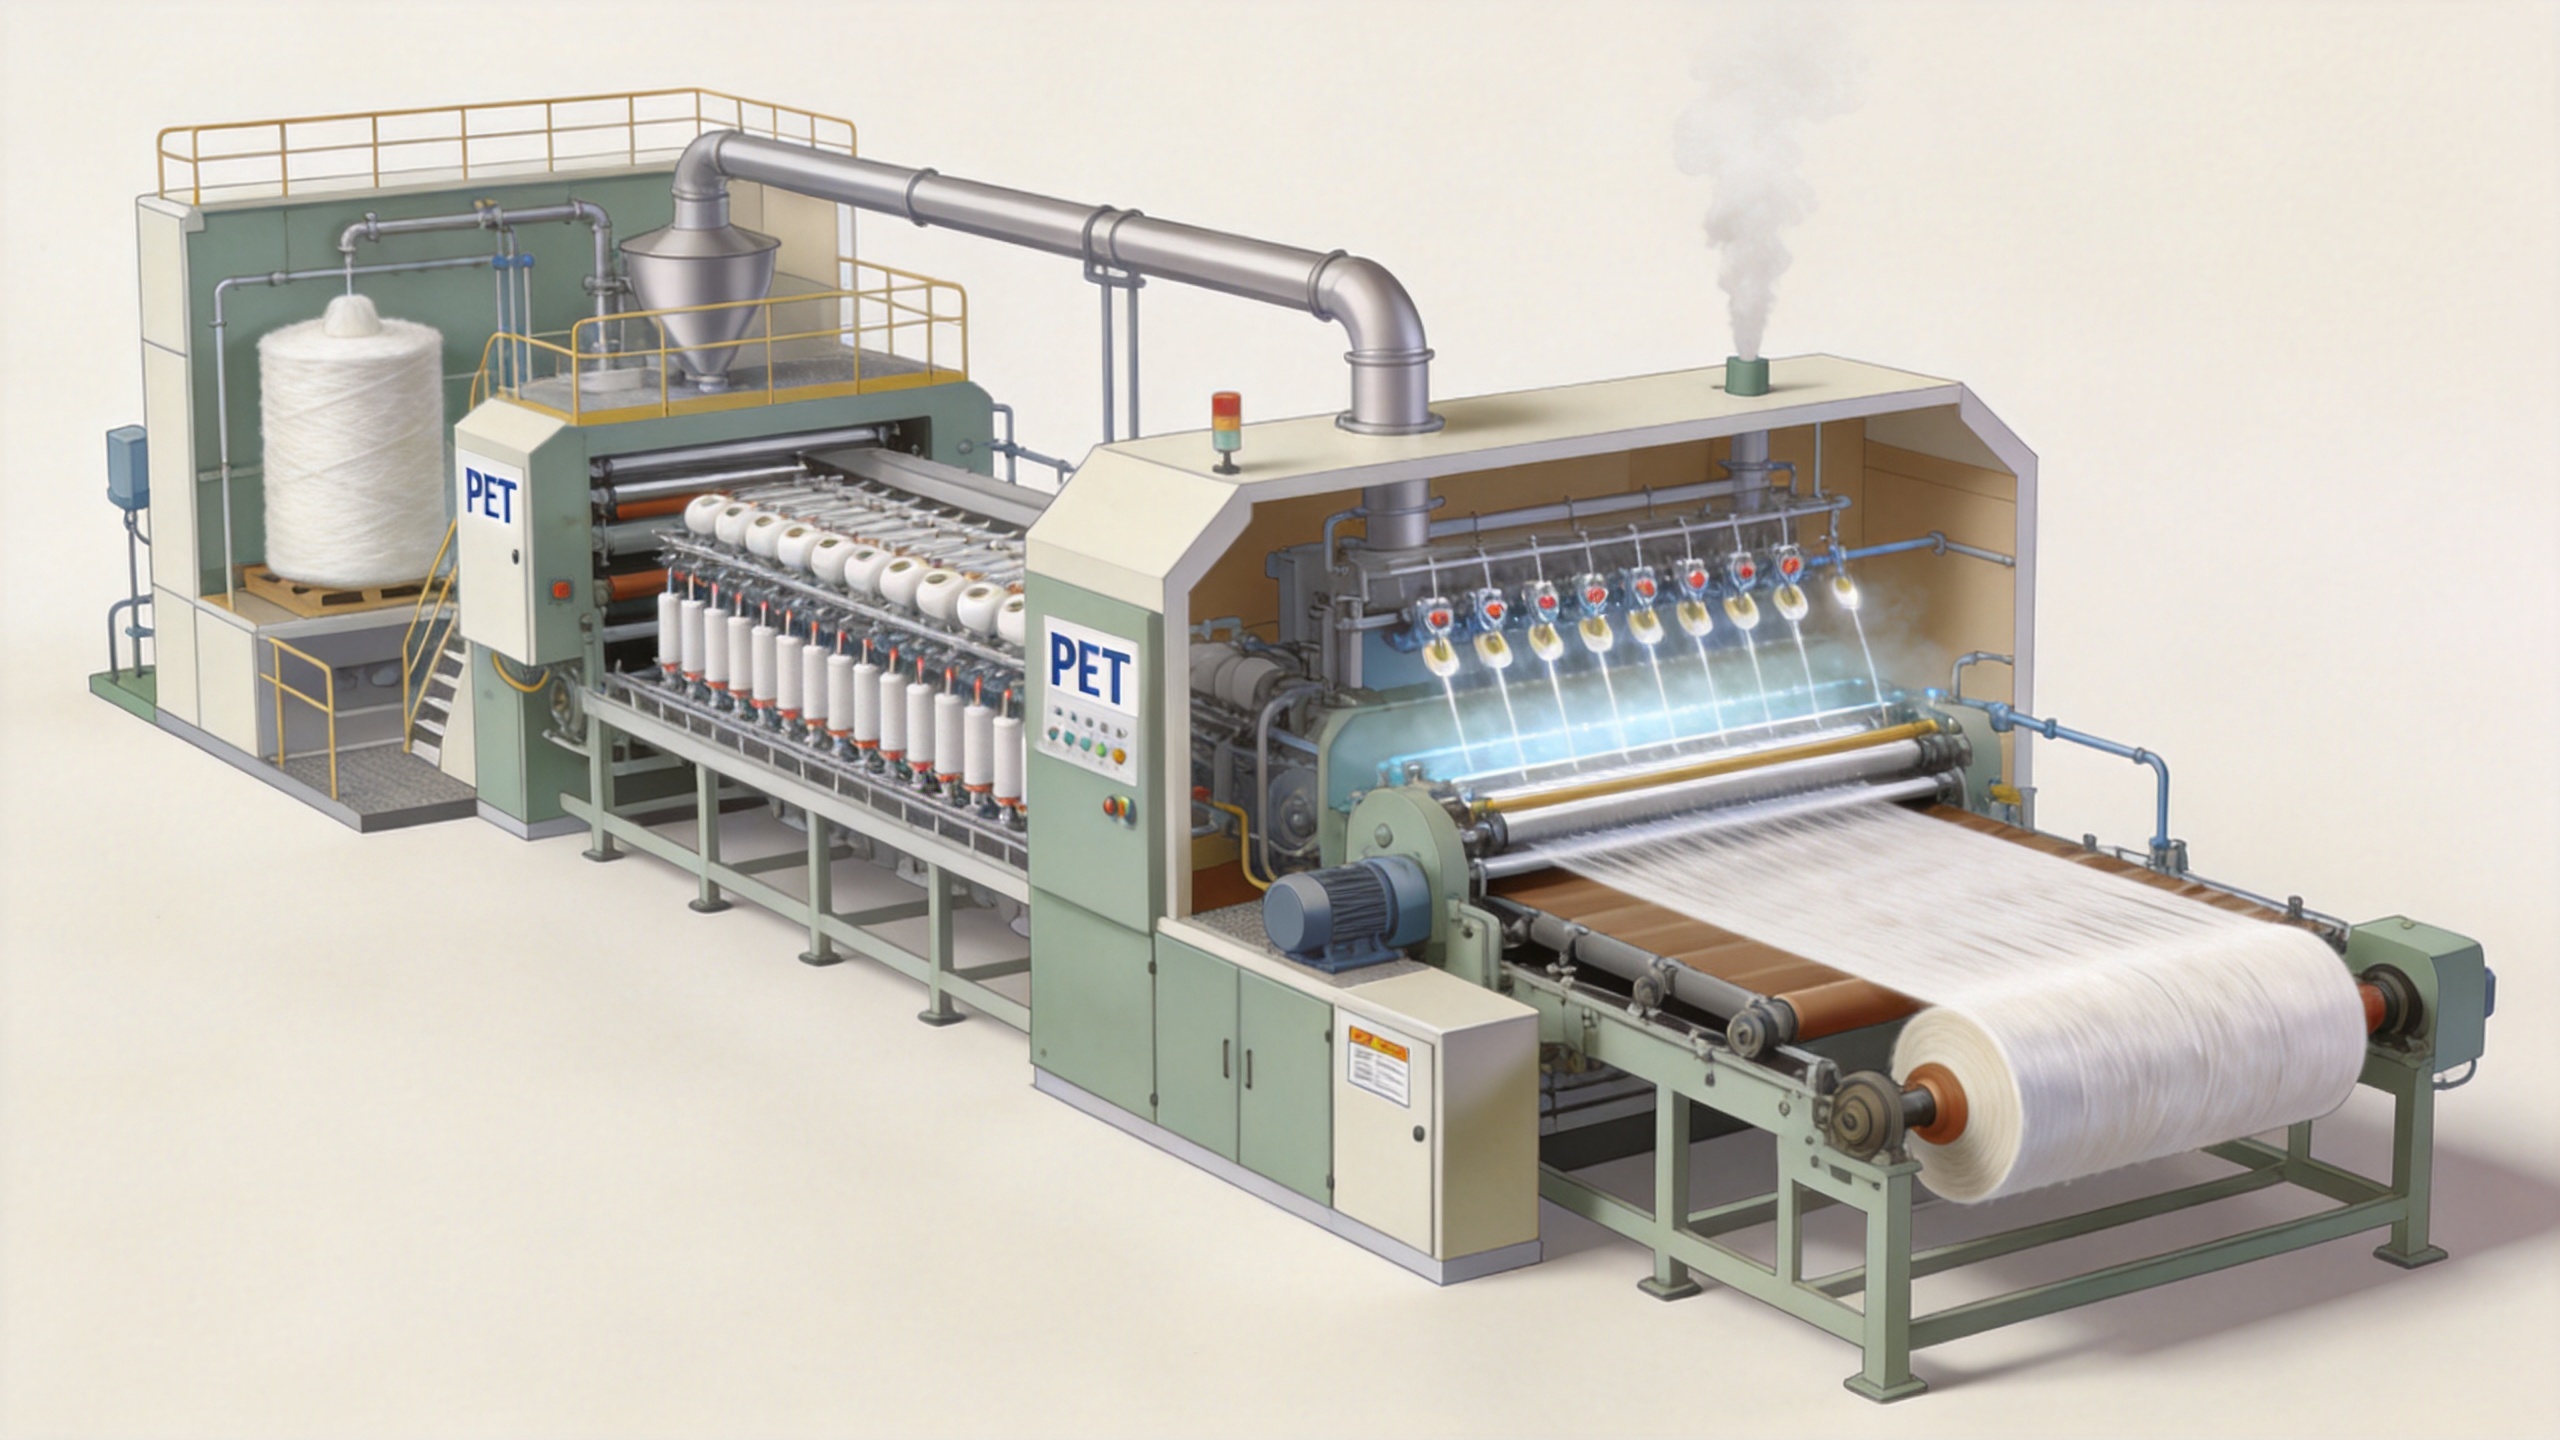
สมัยใหม่ สายการผลิตเส้นใยโพลีเอสเตอร์สเตเปิล ไม่ใช่เพียงลำดับของเครื่องจักรที่ทำหน้าที่หลอมพอลิเอทิลีนเทเรฟทาเลต (PET) แล้วตัดเส้นใยเป็นเส้นสั้นเท่านั้น แต่เป็นระบบที่ทำงานร่วมกันอย่างสอดคล้อง โดยสภาพวัสดุ คุณภาพของสารหลอมละลาย การก่อตัวของเส้นใย การบำบัดด้วยความร้อน การจัดการเชิงกล การควบคุม และการทดสอบ ล้วนมีปฏิสัมพันธ์ซึ่งกันและกัน จากมุมมองของการวางแผนวิศวกรรมโรงงาน จุดเริ่มต้นที่มีประโยชน์คือข้อกำหนดเป้าหมายของเส้นใยและวัตถุประสงค์การใช้งาน — ไม่ใช่คุณสมบัติของอุปกรณ์เพียงอย่างเดียว ซึ่งจะช่วยให้ทีมโครงการสามารถประเมินได้อย่างชัดเจนว่าแต่ละจุดเชื่อมต่อสามารถรองรับการผลิตที่มีเสถียรภาพและตรวจสอบได้หรือไม่
สำหรับการใช้งานในด้านเส้นใยสำหรับการปั่น วัสดุไม่ทอ วัสดุบรรจุ วัสดุกลวง หรือเส้นใยรีไซเคิล ชุดกระบวนการต้องแปลงค่าเดนิเยร์ที่ต้องการ รูปร่างหน้าตัด พฤติกรรมการม้วนโค้ง การตอบสนองต่อสารเคลือบผิว และความยาวที่ตัด ให้กลายเป็นเงื่อนไขที่ควบคุมได้ ส่วนต่อไปนี้อธิบายเทคโนโลยีที่ทำให้เกิด สายการผลิตเส้นใยโพลีเอสเตอร์สเตเปิล สังเกตเห็นได้ชัดเจนยิ่งขึ้น และประเมินผลได้ง่ายยิ่งขึ้น จุดเหล่านี้คือจุดตัดสินใจที่ใช้ตรวจสอบความถูกต้องระหว่างขั้นตอนวิศวกรรม ไม่ใช่คำมั่นสัญญาด้านประสิทธิภาพที่ใช้ได้ทั่วไป
1. การเตรียมพอลิเมอร์: ปกป้องกระบวนการก่อนเริ่มการปั่น
การผลิตโพลีเอสเตอร์เริ่มต้นด้วยกลยุทธ์การจัดการและเตรียมวัตถุดิบ PET chips, flakes หรือวัตถุดิบที่ได้รับการรับรองอื่น ๆ จำเป็นต้องมีเส้นทางที่กำหนดไว้อย่างชัดเจนสำหรับการลำเลียง การทำให้แห้ง การจ่ายปริมาณ และการเตรียมสารหลอมละลาย ความชื้น สิ่งปนเปื้อน ความแปรผันของขนาดอนุภาค และการจัดการล็อตที่ไม่สม่ำเสมอ ล้วนแต่ส่งผลต่อคำถามที่กระบวนการขั้นตอนถัดไปต้องตอบทั้งสิ้น เป้าหมายกำลังการผลิตที่ระบุไว้เพียงอย่างเดียว ไม่สามารถยืนยันได้ว่าระบบการจ่ายวัตถุดิบ การทำให้แห้ง การกรอง สาธารณูปโภค และระบบควบคุม พร้อมที่จะรองรับเป้าหมายนั้นแล้ว
ส่วนการเตรียมสมัยใหม่มักใช้สภาวะการอบแห้งที่มีการควบคุมและตรวจสอบ ระบบการป้อนวัตถุดิบแบบชั่งน้ำหนักหรือควบคุมอัตราการป้อนอย่างแม่นยำ การกรองหลอมละลาย และการสังเกตความดัน/อุณหภูมิ เพื่อให้สามารถตรวจจับการเปลี่ยนแปลงได้ก่อนที่จะกลายเป็นปัญหาในการผลิตเส้นใย การจัดวางระบบอย่างเฉพาะเจาะจงขึ้นอยู่กับวัตถุดิบที่ใช้และลักษณะของเส้นใยที่ต้องการ สำหรับโครงการวัสดุรีไซเคิล การพิจารณาวัตถุดิบเป็นปัจจัยหนึ่งในการออกแบบ แทนที่จะถือว่าเป็นเงื่อนไขพื้นฐานที่ไม่ต้องพิจารณาอย่างละเอียด จึงมีความสำคัญอย่างยิ่ง กระบวนการทบทวนเชิงวิศวกรรมควรระบุให้ชัดเจนว่า มีข้อมูลวัสดุใดบ้างที่มีอยู่ ตัวอย่างวัสดุนั้นเก็บจากจุดใด และจัดการกับความเบี่ยงเบนจากค่ามาตรฐานอย่างไร
2. เทคโนโลยีการผลิตเส้นใยจากสารหลอมเหลวกำหนดรูปร่างเริ่มต้น
ในสภาพแวดล้อมหลากหลายประเภท สายการผลิตเส้นใยโพลีเอสเตอร์สเตเปิล การอัดรูปและการปั่นเปลี่ยนสารหลอมเหลวที่ผ่านการปรับสภาพแล้วให้กลายเป็นกลุ่มเส้นใยขนาดใหญ่ ความเสถียรของเครื่องอัดรูป การกรอง การวัดอัตราการไหล การกระจายสาร และสภาพของหัวฉีดทำงานร่วมกันเป็นระบบเดียว รูปร่างของหัวฉีดและการกระจายตัวของพอลิเมอร์มีอิทธิพลต่อรูปร่างเริ่มต้นของเส้นใย ในขณะที่การควบคุมความดันและอุณหภูมิช่วยให้ทีมงานประเมินได้ว่า กระบวนการกำลังดำเนินการอยู่ภายในขอบเขตที่ออกแบบไว้หรือไม่
นี่คือจุดเริ่มต้น เทคโนโลยีเส้นใยขั้นสูง กลายเป็นคำถามด้านวิศวกรรมที่ใช้งานได้จริง มากกว่าการตั้งชื่อเพียงอย่างเดียว โครงการหนึ่งอาจต้องการเส้นใยแข็งแบบทั่วไป เส้นโปรไฟล์กลวง หรือรูปแบบพิเศษเฉพาะทางมากขึ้น แทนที่จะมองหัวฉีด (spinneret) เป็นคำตอบสุดท้ายเพียงอย่างเดียว วิศวกรควรจับคู่คุณลักษณะแต่ละประการกับการไหลของพอลิเมอร์ที่ต้องการ พฤติกรรมการเย็นตัว เส้นทางการดึงในขั้นตอนถัดไป แผนการตรวจสอบ และความต้องการในการทำความสะอาดหรือเปลี่ยนระบบ ซึ่งการจับคู่นี้ทำให้การเลือกอุปกรณ์มีประโยชน์มากขึ้น เพราะแต่ละคุณลักษณะเชื่อมโยงโดยตรงกับคำถามปฏิบัติการที่แท้จริง
3. การระบายความร้อน (quenching) และการจัดการเส้นด้าย (tow handling) ทำให้เส้นใยแต่ละเส้นรวมตัวเป็นมัดที่ควบคุมได้
เส้นใยที่เพิ่งผ่านกระบวนการอัดขึ้นรูปต้องได้รับการระบายความร้อนอย่างมีการควบคุมก่อนนำไปจัดการในขั้นตอนถัดไป การกระจายอากาศระบายความร้อน (quench-air) สภาพอากาศ ความสม่ำเสมอทั่วทั้งบริเวณการผลิตเส้นใย (spinning field) รวมถึงการจัดวางไกด์และชิ้นส่วนรับแรงดึง (take-up components) ล้วนเป็นจุดเชื่อมต่อที่สำคัญ การระบายความร้อนไม่สม่ำเสมอหรือการจัดการที่ไม่มั่นคง อาจส่งผลให้การประเมินความสม่ำเสมอของเส้นด้ายหรือเส้นใยในขั้นตอนต่อมาทำได้ยากขึ้น แม้ว่าส่วนการหลอมละลาย (melt section) ด้านต้นทางจะทำงานปกติก็ตาม
ในการปฏิบัติจริง ขั้นตอนการถ่ายภาพ สายการผลิตเส้นใยโพลีเอสเตอร์สเตเปิล ได้รับประโยชน์จากเครื่องมือวัดที่ช่วยให้ผู้ปฏิบัติงานมองเห็นสภาวะกระบวนการที่เกี่ยวข้อง แทนที่จะพึ่งพาการสังเกตเฉพาะตอนจบกะเท่านั้น ข้อมูลแนวโน้มของอุณหภูมิ ความดัน การไหลของอากาศ ความเร็ว และสัญญาณเตือน สามารถสนับสนุนการวิเคราะห์ปัญหาอย่างเป็นระบบ เป้าหมายไม่ใช่การสันนิษฐานว่าระบบอัตโนมัติรับประกันคุณภาพเสมอไป แต่คือการสร้างความเชื่อมโยงที่สามารถติดตามย้อนกลับได้ระหว่างการเปลี่ยนแปลงที่สังเกตเห็น สภาวะกระบวนการ และงานตรวจสอบที่ตามมา
4. การดึงและการอบร้อน พัฒนาพฤติกรรมที่เป็นประโยชน์ของเส้นใย
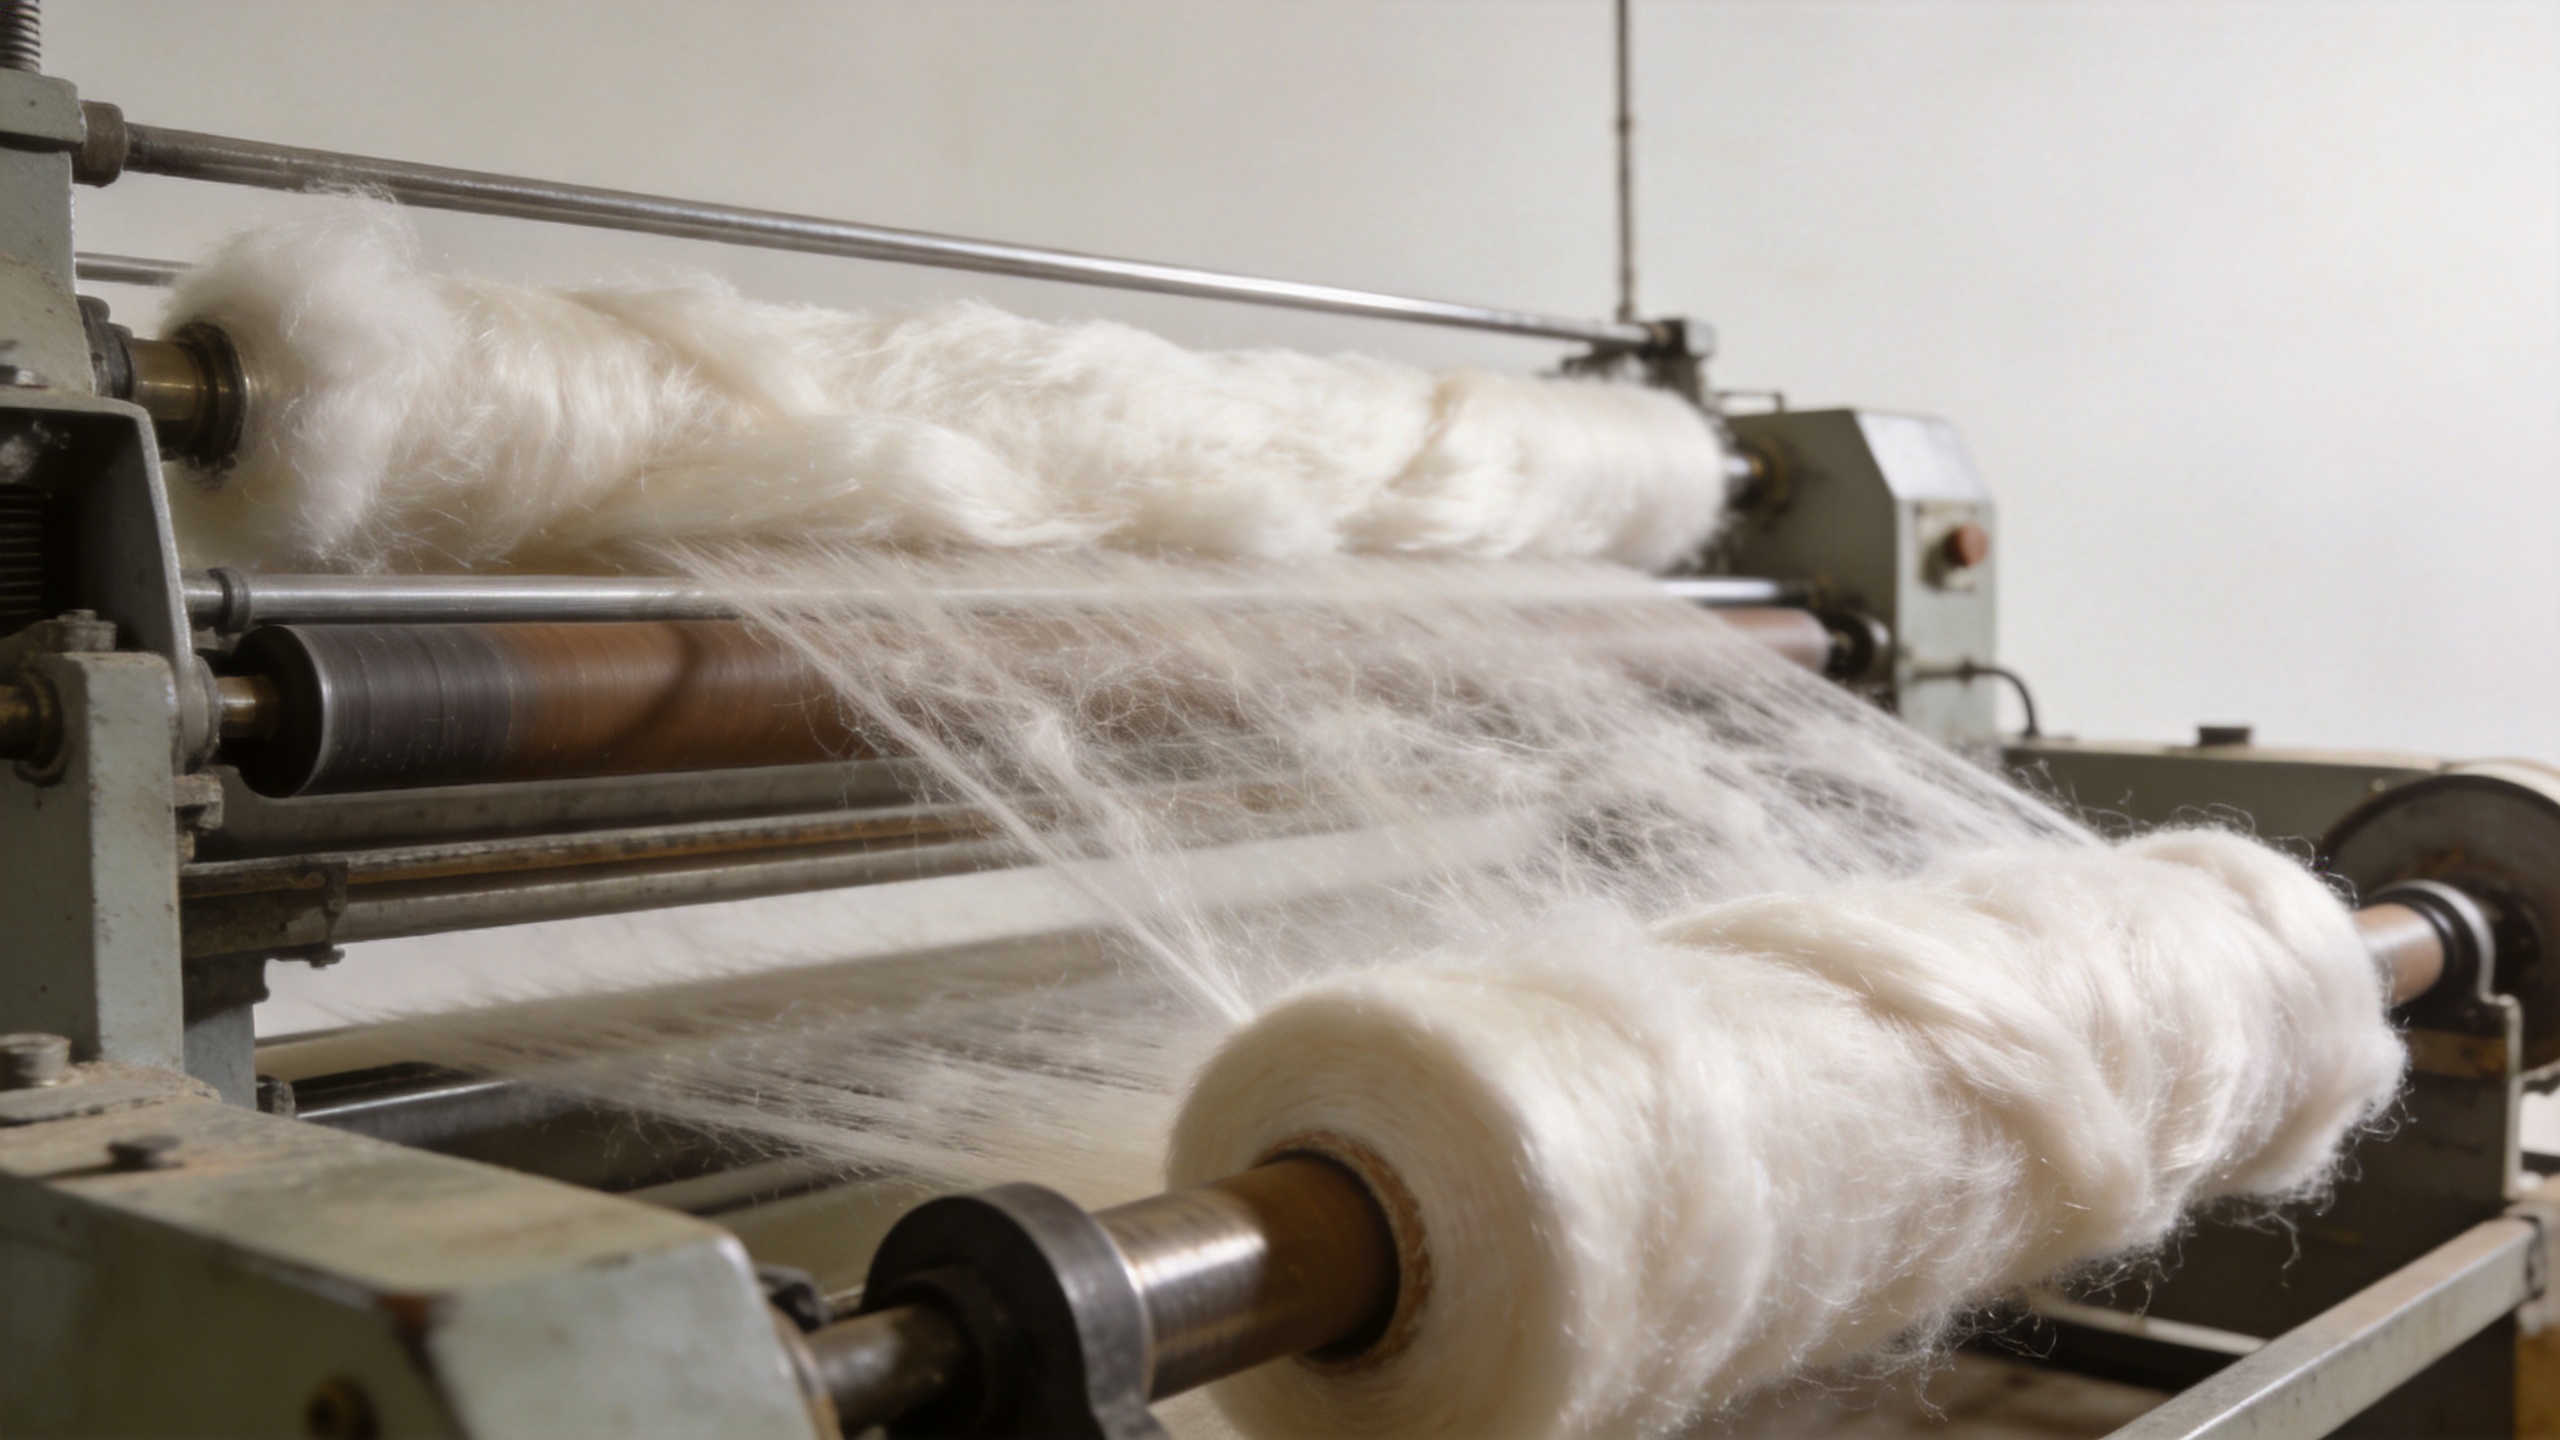
การดึงจัดเรียงโครงสร้างพอลิเมอร์ และเป็นหนึ่งในขั้นตอนที่สำคัญที่สุดใน กระบวนการผลิตโพลีเอสเตอร์ เส้นทางการลากต้องรักษาแรงตึงที่มั่นคงไว้ในขณะที่ลูกกลิ้งให้ความร้อน อัตราการยืด อุณหภูมิ และระยะเวลาที่วัสดุอยู่ในระบบถูกปรับให้สอดคล้องกับสถานะของเส้นใยที่ป้อนเข้ามา คำถามต่อไปจึงไม่ใช่ว่ากรอบการยืดแบบใดทันสมัยกว่า แต่เป็นว่าการจัดวางระบบแบบใดเหมาะสมกับเส้นใยเป้าหมาย กำลังการผลิตที่วางแผนไว้ เงื่อนไขของสาธารณูปโภค และการเข้าถึงเพื่อการบำรุงรักษา
ขั้นตอนการตั้งค่าด้วยความร้อนหรือการผ่อนคลายแรงอาจพิจารณาควบคู่ไปกับขั้นตอนการยืด เนื่องจากการโต้ตอบระหว่างสองขั้นตอนนี้ส่งผลต่อเส้นทางกระบวนการ ทีมเทคนิคควรกำหนดลักษณะคุณภาพที่จะตรวจสอบหลังจากขั้นตอนเหล่านั้น รวมทั้งบันทึกกระบวนการที่จำเป็นสำหรับการวิเคราะห์เมื่อเกิดความเบี่ยงเบน หากการทดสอบสิ่งทอทางกายภาพหรือเชิงกลมีส่วนอยู่ในแผนประกันคุณภาพ มาตรฐาน ISO 139:2005 ถือเป็นเอกสารอ้างอิงที่เกี่ยวข้องสำหรับการใช้อากาศมาตรฐานในการปรับสภาพและทดสอบสิ่งทอ มาตรฐานนี้ไม่ได้กำหนดข้ออ้างอิงเกี่ยวกับคุณสมบัติของผลิตภัณฑ์ แต่ช่วยชี้แจงเหตุผลที่เงื่อนไขการทดสอบที่สามารถทำซ้ำได้มีความสำคัญเมื่อนำผลลัพธ์มาเปรียบเทียบกัน
5. การย้ำ การปรับแต่ง และการตัดต้องสอดคล้องกับวัตถุประสงค์ในการใช้งานสุดท้าย
หลังจากขั้นตอนการดึง เส้นใยแบบเส้นสั้นมักผ่านกระบวนการย้ำ การปรับแต่ง การอบแห้ง และการตัด เพื่อให้ได้เส้นใยที่สามารถนำไปประมวลผลตามวัตถุประสงค์ได้ เทคโนโลยีการย้ำแบบกลไก การเคลือบสารปรับแต่ง เงื่อนไขการอบแห้ง และการควบคุมความยาวของการตัด ควรพิจารณาร่วมกันอย่างบูรณาการ การเปลี่ยนแปลงในองค์ประกอบใดองค์ประกอบหนึ่งอาจส่งผลต่อการจัดการหรือการประมวลผลขั้นต่อไป ดังนั้น การประเมินจุดเชื่อมต่อระหว่างกระบวนการจึงแม่นยำกว่าการนำเสนอองค์ประกอบใดองค์ประกอบหนึ่งเป็นโซลูชันที่แยกเดี่ยว
ตัวอย่างเช่น เส้นใยที่ออกแบบสำหรับกระบวนการสิ่งทอ อาจต้องการการพิจารณาที่ต่างออกไปจากเส้นใยที่ออกแบบสำหรับงานไม่ทอ หรืองานบรรจุ แนวทางการประเมินที่เหมาะสมควรตั้งคำถามว่า คุณสมบัติใดบ้างที่จำเป็นต้องยืนยัน ตัวอย่างใดบ้างที่แสดงถึงลักษณะโดยรวมได้ดีที่สุด และทีมปฏิบัติการจะสามารถติดตามย้อนกลับตัวอย่างเหล่านั้นไปยังเงื่อนไขการดำเนินงานได้อย่างไร นี่คือจุดที่ นวัตกรรมของอุปกรณ์สำหรับเส้นใย ควรประเมินจากผลลัพธ์ในการตัดสินใจที่สนับสนุน เช่น การปรับตั้งค่าได้ง่ายขึ้น การตรวจสอบสถานะได้ชัดเจนขึ้น การเข้าถึงเพื่อการดำเนินงานได้ปลอดภัยยิ่งขึ้น การส่งมอบงานระหว่างขั้นตอนได้สะอาดและราบรื่นยิ่งขึ้น หรือการบันทึกเอกสารได้เชื่อถือได้มากยิ่งขึ้น
6. การผลิตอัจฉริยะเชื่อมโยงการตัดสินใจทั่วทั้งสายการผลิต
การผลิตอัจฉริยะ ในบริบทนี้หมายถึงการสร้างความโปร่งใสที่มีประโยชน์ทั่วทั้งกระบวนการ ไม่ใช่การเพิ่มแดชบอร์ดเพียงเพื่อให้มีแดชบอร์ดเท่านั้น สถาปัตยกรรมการควบคุมที่กำหนดขอบเขตอย่างเหมาะสมสามารถรวบรวมสัญญาณการดำเนินงาน จัดแนวค่าตั้งเป้าหมายและค่าแจ้งเตือนให้สอดคล้องกับสูตรการผลิต รักษาบริบทของแต่ละรอบการผลิตหรือแต่ละกะ และทำให้การส่งผ่านงานระหว่างขั้นตอนของกระบวนการสามารถตรวจสอบได้ง่ายขึ้น ขอบเขตที่เกี่ยวข้องควรยืนยันให้ชัดเจนตั้งแต่เนิ่นๆ ว่าระบบที่ใดบ้างแลกเปลี่ยนข้อมูลกัน ใครเป็นผู้รับผิดชอบสัญญาณแต่ละรายการ ข้อมูลจะถูกจัดเก็บอย่างไร และจะมีการดำเนินการอย่างไรเมื่อเกิดข้อผิดพลาด
ในการวางแผนวิศวกรรม การทำแผนผังการไหลของวัสดุ ระบบความร้อน สาธารณูปโภค ระบบควบคุม และอินเทอร์เฟซสำหรับการส่งมอบงานก่อนที่จะพิจารณาอุปกรณ์หลักเป็นขอบเขตทั้งหมดนั้นมีประโยชน์อย่างยิ่ง สิ่งนี้ช่วยป้องกันโครงการจากช่องว่างทั่วไป เช่น สายการผลิตอาจถูกกำหนดรายละเอียดไว้อย่างครบถ้วน แต่การเข้าถึง ระบบระบายอากาศ แหล่งจ่ายไฟฟ้า น้ำ อากาศอัด โลจิสติกส์วัสดุ หรือความรับผิดชอบด้านข้อมูลยังไม่ชัดเจน บริบทเกี่ยวกับกระบวนการและแบบแปลนวิศวกรรมที่ Soft Gem ระบุไว้สามารถใช้เป็นประเด็นในการหารือเชิงปรึกษาเพื่อทบทวนอินเทอร์เฟซเหล่านี้ได้ โดยต้องมีการยืนยันเพิ่มเติมตามลักษณะเฉพาะของแต่ละโครงการ
รายการตรวจสอบเทคโนโลยีที่ใช้งานได้จริงสำหรับทีมโครงการ
- กำหนดเส้นใยเป้าหมายและคุณสมบัติที่จะตรวจสอบก่อนเปรียบเทียบโมดูลใน สายการผลิตเส้นใยโพลีเอสเตอร์สเตเปิล .
- บันทึกสภาพของวัตถุดิบ จุดที่เก็บตัวอย่าง และปฏิกิริยาของกระบวนการที่คาดว่าจะเกิดขึ้นเมื่อปัจจัยนำเข้าเปลี่ยนแปลง
- ทบทวนขั้นตอนการหลอม การปั่น การทำให้เย็น การจัดการเส้นใย (tow) การดึง การทำลอน (crimping) การตกแต่ง และการตัด ให้เป็นอินเทอร์เฟซที่เชื่อมโยงกัน
- ระบุสัญญาณที่ผู้ปฏิบัติงานต้องการ สัญญาณเตือนที่ต้องมีการดำเนินการ และบันทึกข้อมูลที่จำเป็นสำหรับการติดตามย้อนกลับในภายหลัง
- ยืนยันความรับผิดชอบด้านสาธารณูปโภค การจัดวางโครงสร้าง การเข้าถึงเพื่อการบำรุงรักษา ความปลอดภัย และการตรวจรับรอง ควบคู่ไปกับขอบเขตของอุปกรณ์
- ตกลงร่วมกันเกี่ยวกับวิธีการสุ่มตัวอย่างแบบแทนตัวและวิธีการทดสอบภายใต้สภาวะที่ควบคุมไว้ ก่อนสรุปผลจากข้อมูลคุณภาพ
ข้อสรุป: เทคโนโลยีขึ้นอยู่กับอินเทอร์เฟซที่ออกแบบมาอย่างดี
แผนเทคโนโลยีที่มีประโยชน์สำหรับ สายการผลิตเส้นใยโพลีเอสเตอร์สเตเปิล มักจะเป็นแผนระบบโดยรวม การเตรียมวัสดุช่วยปกป้องกระบวนการสปินนิง การสปินนิงและการทำให้เย็นอย่างรวดเร็ว (quenching) กำหนดรูปร่างของเส้นใยเริ่มต้น (tow) การดึง การบำบัดด้วยความร้อน การทำลอน (crimping) การตกแต่งสุดท้าย (finishing) และการตัด ล้วนมีบทบาทในการสร้างพฤติกรรมของเส้นใยตามที่ตั้งใจไว้ ขณะเดียวกัน ระบบควบคุมช่วยให้สามารถสังเกตและตรวจสอบกระบวนการได้ง่ายขึ้น ก่อนเลือกการจัดวางโครงสร้างใด ๆ ควรเชื่อมโยงแต่ละเทคโนโลยีเข้ากับความต้องการเป้าหมาย ความพึ่งพาอาศัยกันของกระบวนการ และหลักฐานที่จำเป็นในระหว่างการตรวจรับรอง วิธีนี้จะนำไปสู่การสนทนาเชิงวิศวกรรมที่มีประโยชน์มากกว่าการระบุเฉพาะรายการคุณสมบัติเท่านั้น


 ข่าวร้อนแรง

