
 EN
Кључне технологије које стоје иза модерне производње полиестерских стапел фибера
Савремени производња полиестерских скрепних влакана није једноставно низа машина које топе ПЕТ и режу теглицу. То је координирани систем у коме стање материјала, квалитет топљења, формирање филамента, термичка третмана, механичко рађење, контроле и тестирање утичу једно на друго. Из перспективе планирања инжењерства постројења, корисна почетна тачка је циљна спецификација влакана и примена, а не изолована карактеристика опреме. То даје пројектном тиму јаснији начин да се пита да ли сваки интерфејс може подржати стабилну, верификован производњу.
За апликације за вртење, неткане, пуне, кухи или рециклиране влакна, пакет процеса мора превести жељени негатор, попречни пресек, понашање кримпа, одговор на завршетак и дужину резања у контролисане услове. У следећим одељцима објашњавају се технологије које чине производња полиестерских скрепних влакана више посматрани и лакше за процену. То су одлучне тачке које треба потврдити током инжењерства, а не универзална обећања о перформанси.
1. у вези са Предостављање полимера: заштитите процес пре почетка вртења
Производња полиестера почиње стратегијом руковања материјалом и припреме. ПЕТ чипови, плочице или друга одобрена сировина требају дефинисан пут за преношење, сушење, дозирање и припрему топљења. Влажња, контаминација, варијација величине честица и непостојан третман партије могу све променити питања на која процес доле мора да одговори. Показани циљ капацитета, сам по себи, не потврђује да су хранилишта, сушење, филтрација, комуналне услуге и контроле спремни да га подржавају.
Модерни секције за припрему обично користе контролисане услове сушења, гравиметријско или контролисано храњење, филтрацију топила и посматрање притиска / температуре како би промене биле видљиве пре него што постану проблем за вртење. Тачна конфигурација зависи од сировине и мета влакана. За програм рециклираног материјала, посебно је важно третирати сировину као унос дизајна, а не као позадинску претпоставку. Инжењерски преглед треба да идентификује који су материјални подаци доступни, где се узму узори и како се управља одступањима.
2. Уколико је потребно. Технологија топљења вртења поставља почетну геометрију
U različitim производња полиестерских скрепних влакана , екструзија и вртење претварају условљену топљину у велику пунину филамена. Стабилност екструдера, филтрација, мерење, дистрибуција и стање спинерете раде као систем. Геометрија спинерета и расподела полимера утичу на почетну геометрију филамента, док притисак и топлотна контрола помажу тиму да процени да ли процес ради у намењеном прозору.
Ово је место где напређена технологија влакана постаје практично инжењерско питање, а не етикета. Пројекат може захтевати конвенционално чврсто влакно, шупљи профил или специјализованију конфигурацију. Уместо да се баве спинеретом као целокупним решењем, инжењери би требали да мапирају карактеристике према потребном проток полимера, понашању хлађења, траку за цртање дотока, плану инспекције и потребама за чишћењем или промјеном. То мапирање чини избор опреме кориснијим јер је свака карактеристика везана за оперативно питање.
3. Уколико је потребно. Изгарање и руковање вуком претварају филаменте у контролисану пумпу
Свеже екструдиране филаменте морају се контролисано хладити пре следећег руковање. Дистрибуција ваздуха за гашење, климатизација ваздуха, конзистенција преко поља за вртење, као и распоред водича и компоненти за узимање су важни интерфејс. Неравномерно хлађење или нестабилно руковање може компликовати каснију процену јединствености жице или влакана, чак и када се појављује нормалан део топљења горе.
У пракси, производња полиестерских скрепних влакана користи од инструментације која оператерима омогућава да виде релевантне услове процеса уместо да се ослањају само на посматрање на крају смене. Трендибилни подаци о температури, притиску, проток ваздуха, брзини и аларму могу подржати структурирано решавање проблема. Циљ није да се претпостави да аутоматизација гарантује квалитет. То је стварање тражеће везе између посматране промене, услова процеса и валидационог рада који следи.
4. Уколико је потребно. Нацртање и топлотна обрада развијају корисно понашање влакана
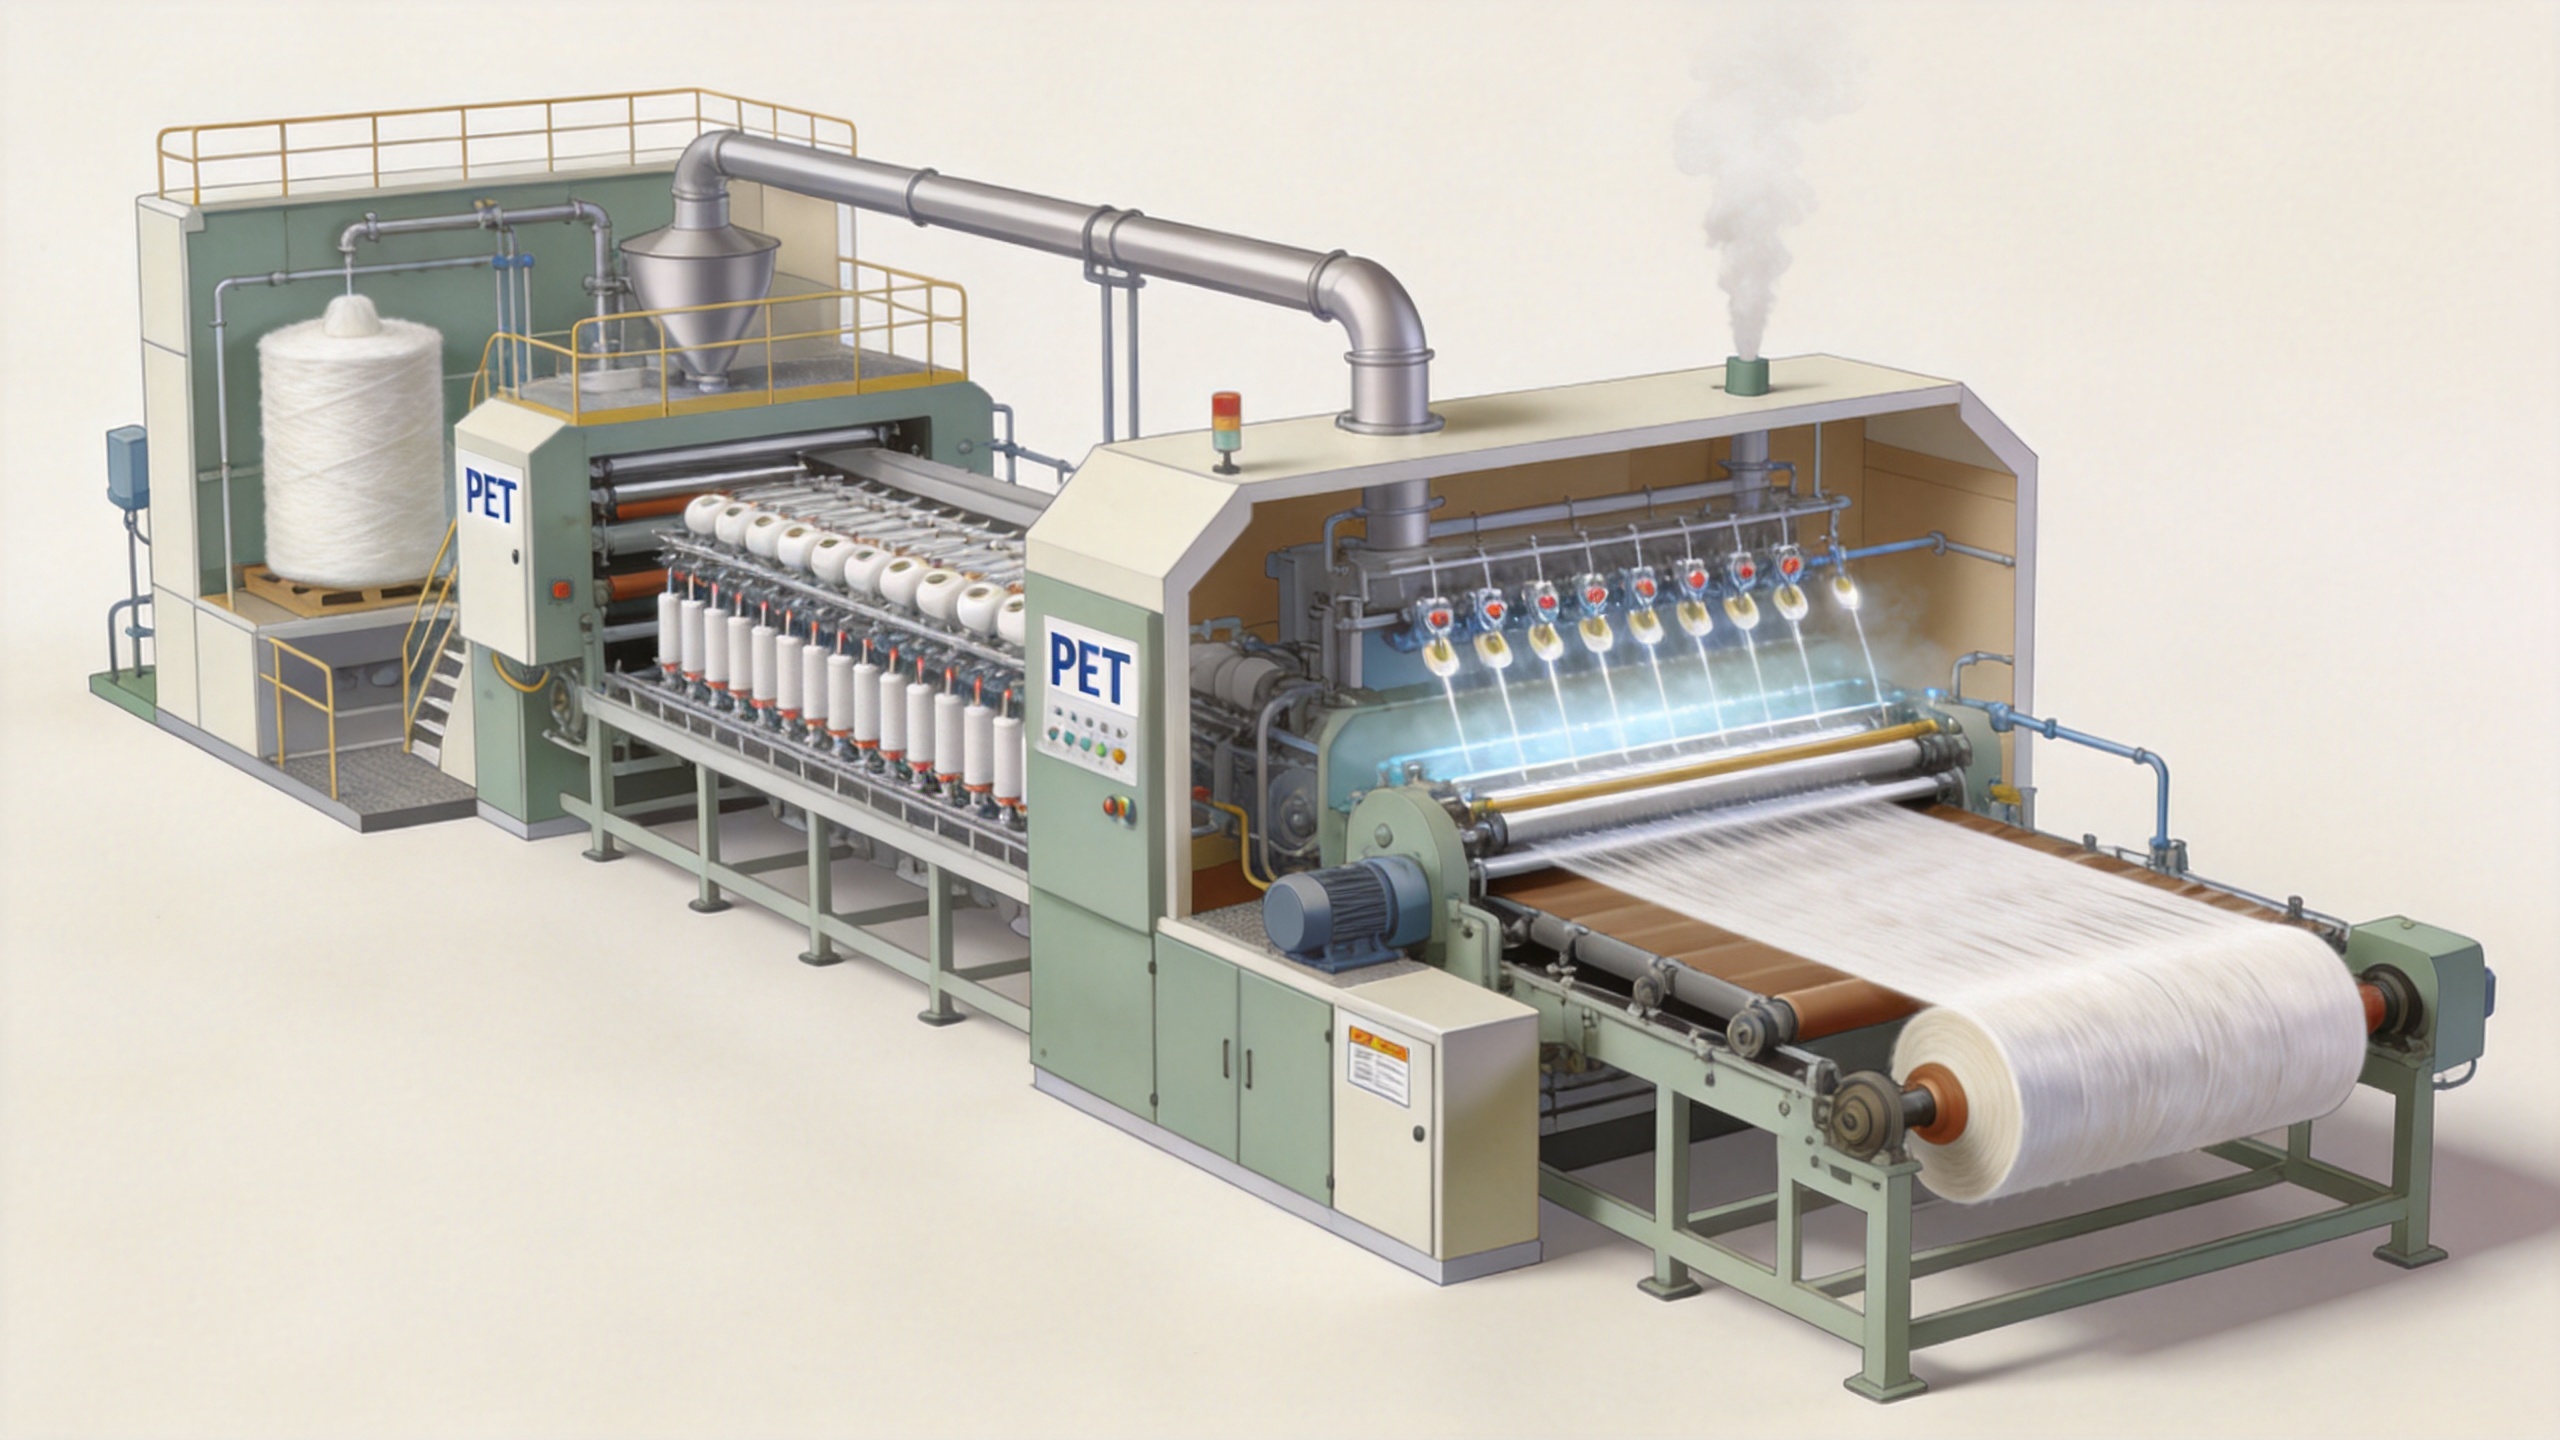
Цртање изједначава структуру полимера и једна је од најважнијих фаза у процес производње полиестера - Да ли је то истина? Путеви за вучење морају одржавати стабилну напетост док се загрејане ролле, однос вучења, температуре и времена боравка координишу са стањем улазне филаменте. Следеће питање није које је оквире за цртање напредније, већ која конфигурација одговара циљевном влаконцу, планираном прометном капацитету, условима у употреби и приступу одржавању.
Степени поставке топлоте или релаксације могу се прегледати са цртежом јер њихова интеракција утиче на пут процеса. Техничка група треба да дефинише које ће карактеристике квалитета испитати након тих фаза и које су записи процеса потребни за истрагу одступања. Када су физичка или механичка тестирања текстила део плана квалитета, ИСО 139:2005 је релевантна референца за употребу стандардних атмосфера за кондиционирање и тестирање текстила. Она не успоставља тврдњу о производу; помаже у осмишљавању зашто су повтољиви услови испитивања важни када се резултати упоређују.
5. Појам Кримпинг, завршница и резање морају одговарати крајњој употреби
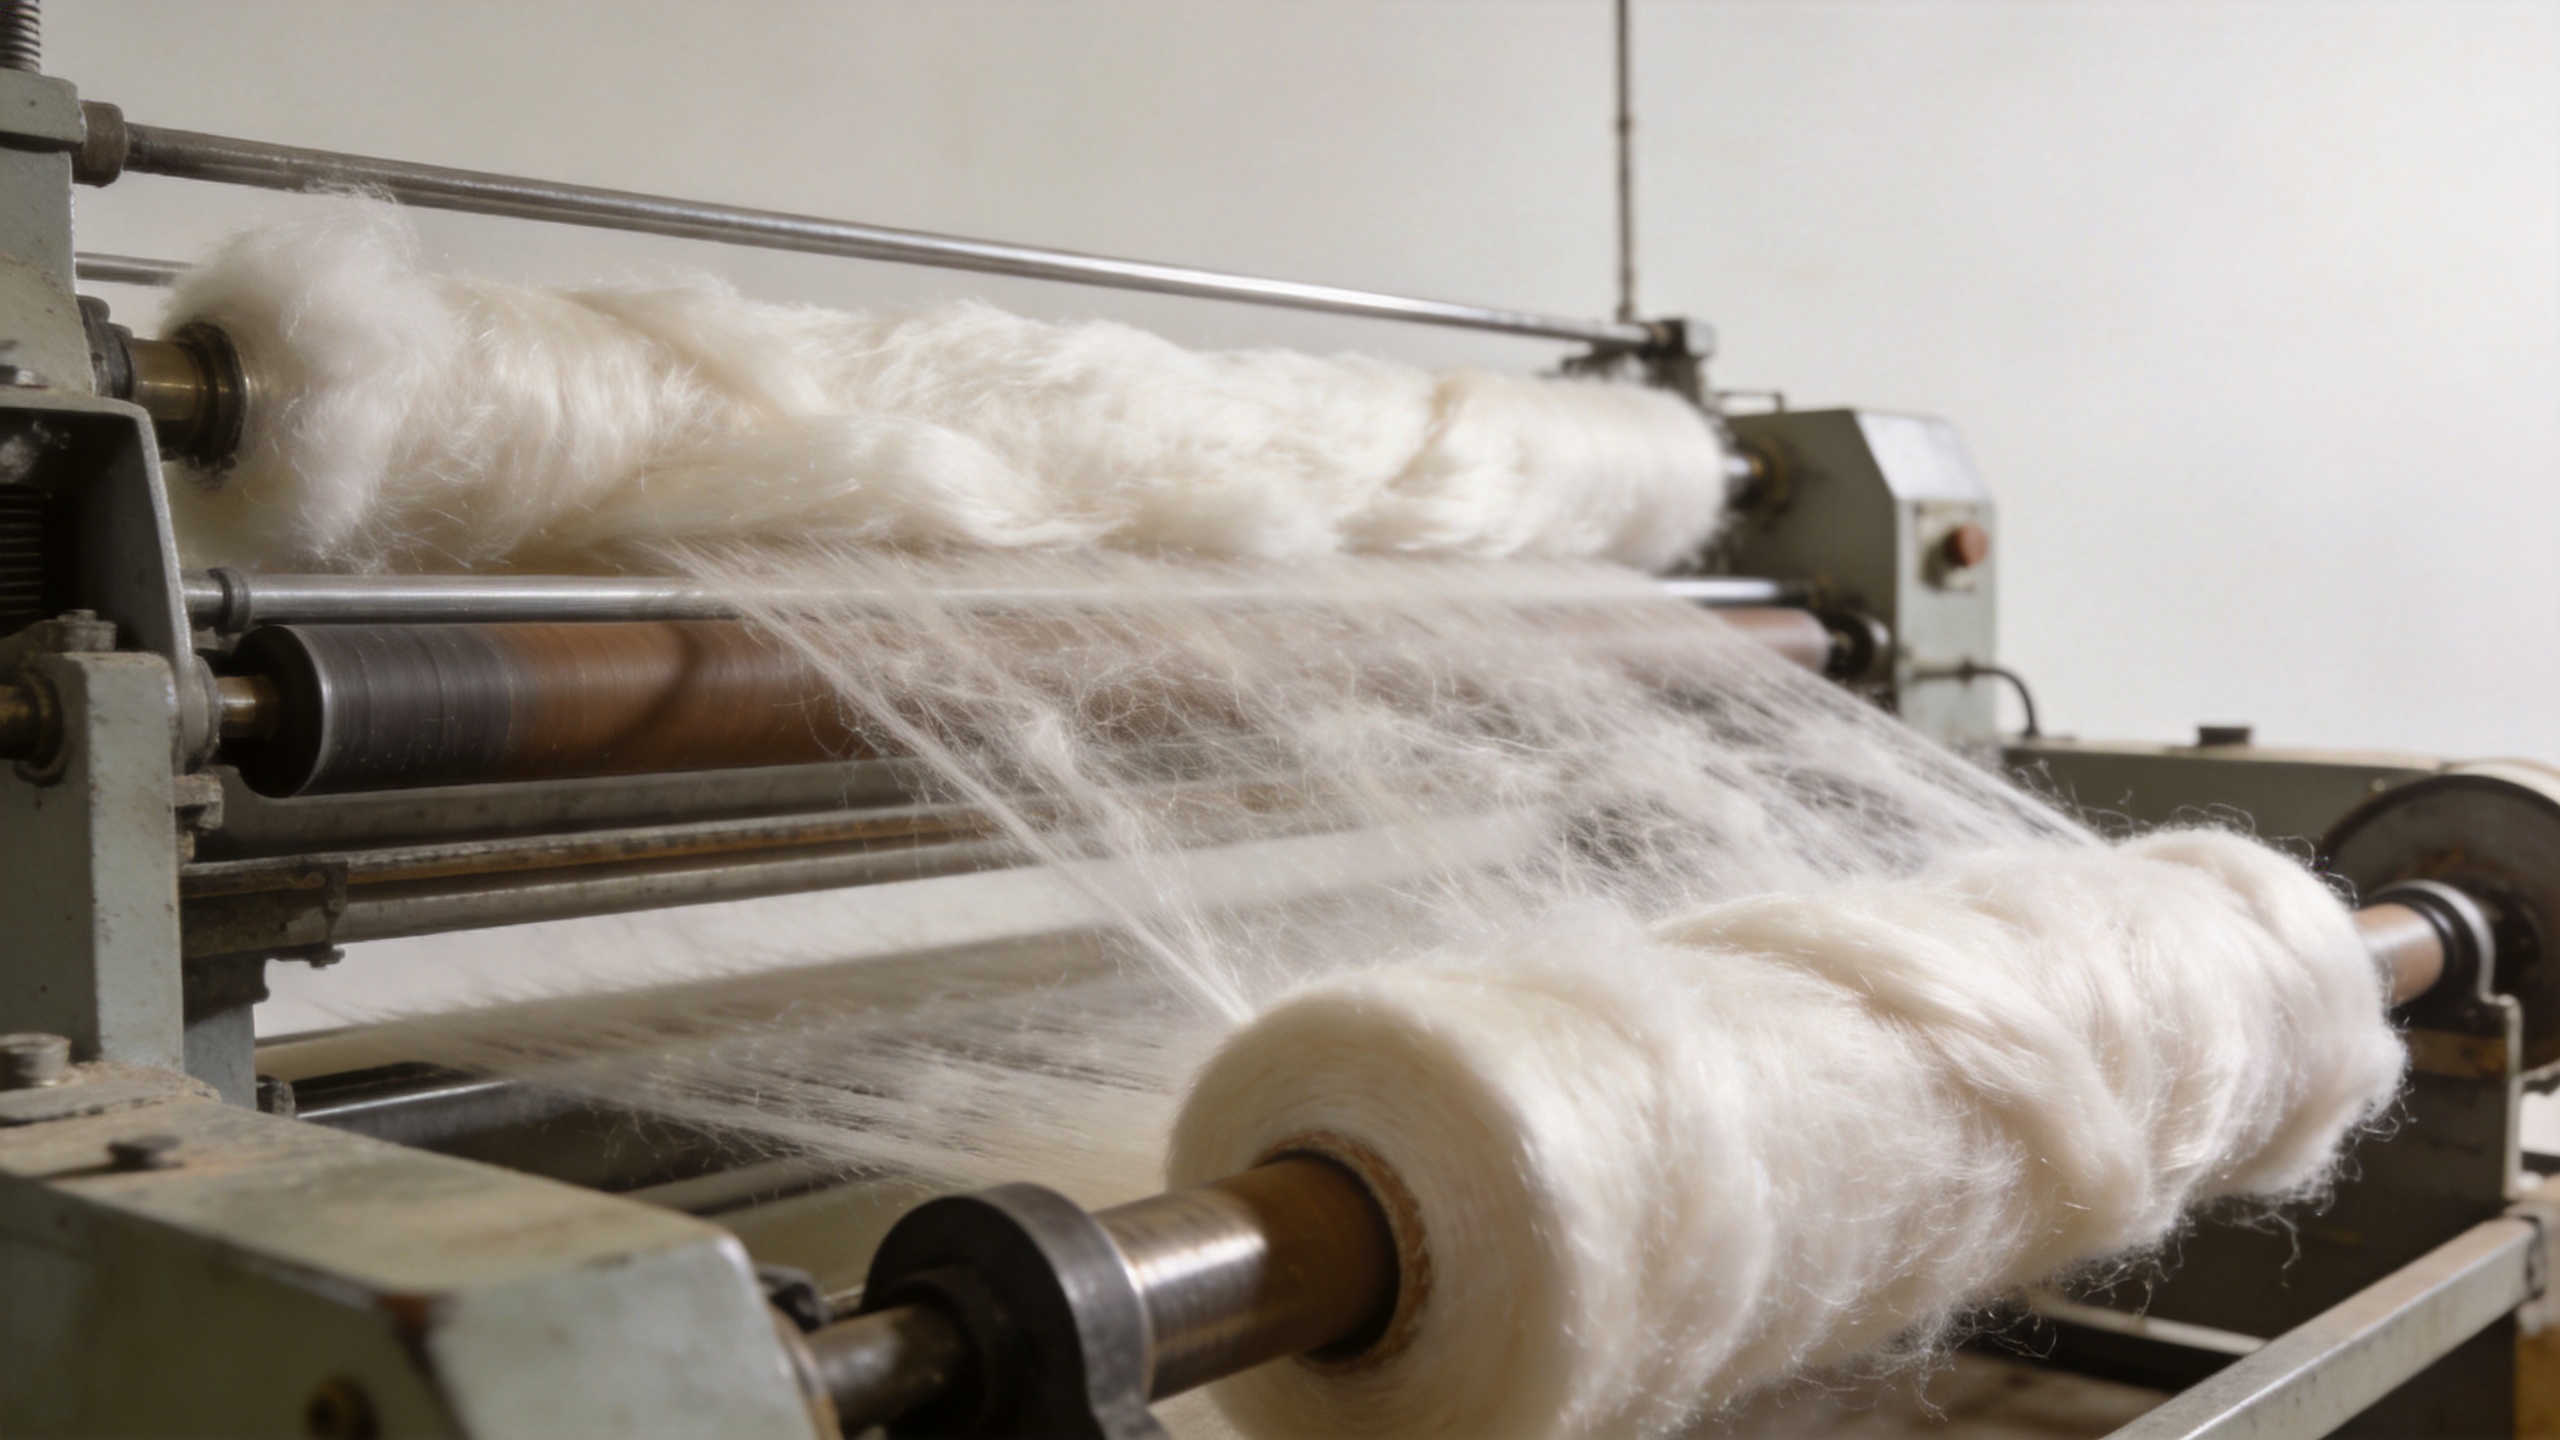
Након што се извуче, трака за стрепл влакна често се користи за скрапвање, завршну обработу, сушење и резање како би се створило влакно које се може обрадити како је намењено. Технологија механичког крепирања, примена завршних делова, услови сушења и контрола дужине реза треба узети у обзир заједно. Промена у једном може утицати на руковођење или долечну обраду, тако да је прецизније прегледати интерфејс него да се свака компонента представи као самостално решење.
На пример, влакна намењена за текстилни пут могу захтевати другачију дискусију од влакана планираних за неткане или пуњење. Разумно прегледање пита која својства морају бити потврђена, који узорци су репрезентативни и како ће процесни тим пратити узорке до радних услова. Ово је такође место где иновације опреме за влакно треба да се процењује по одлуци коју подржава: лакше прилагођавање, јасније праћење, безбеднији приступ, чишће предавање или поузданија документација.
6. Уколико је потребно. Паметна производња повезује одлуке преко линије
Паметна производња у овом контексту значи стварање корисне видљивости кроз процес, а не додавање контролних плоча само због себе. Добро обухваћена архитектура контроле може да прикупља оперативне сигнале, усклађује постављене тачке и аларме са производним рецептом, чува контекст за партију или смењу, и олакшава истраживање предавки између фаза процеса. Одговорни опсег треба рано потврдити: који системи размене података, ко је власник сваког сигнала, како се подаци чувају и која акција следи изузетак.
У инжењерском планирању корисно је мапирати проток материјала, топлотне системе, комуналне услуге, контроле и интерфејсе за пуштање у рад пре него што се основне опреме третирају као цели опсег. Ово штити пројекат од заједничког јаз: линија може бити детаљно наведена док приступ, вентилација, струја, вода, компресиони ваздух, логистика материјала или одговорности за податке остају нејасни. Soft Gem је наведен процес-пакет и инжењерски дизајн контекст може бити корисна консултативна тачка дискусије за преглед тих интерфејса, под условом потврде специфичне за пројекат.
Практична технологијска контролна листа за пројектне тимове
- Дефинишите циљано влакно и својства која ће се проверити пре упоређивања модула у производња полиестерских скрепних влакана .
- Документирајте стање сировине, тачке узорка и очекивани одговор процеса када се унос мења.
- Прегледајте топило, вртење, гашење, руковање вуком, цртање, кримпирање, завршну обработу и сечење као повезаних интерфејса.
- Идентификујте сигнале које оператерима требају, аларме који захтевају акцију и записи потребне за каснију трагање.
- Потврдити корисност, распоред, приступ одржавању, безбедност и одговорности за пуштање у рад заједно са опсегом опреме.
- Успоразуми се о репрезентативном узорку и условном тестирању пре него што се извуку закључци из података о квалитету.
Закључак: технологија зависи од добро дизајнираних интерфејса
Користан технолошки план за производња полиестерских скрепних влакана обично је системски план. Припрема материјала штити вртење; вртење и загајање обликују почетни тег; цртање, топлотна обработка, кримпирање, завршница и сечење стварају намењено понашање влакана; а контроле олакшавају праћење и верификацију процеса. Пре избора конфигурације, повежите сваку технологију са циљним захтевом, зависношћу процеса и доказима потребним за пуштање у рад. То ствара кориснији инжењерски разговор него само листа карактеристика.


 Топла вест

