
 EN
Ključne tehnologije pri sodobni proizvodnji poliesterskih skrajšanih vlaken
Sovremena linija za proizvodnjo poliestrskih rezanih vlaken ni preprosto zaporedje naprav, ki talijo PET in reže vrvico. Gre za usklajen sistem, v katerem se stanje materiala, kakovost taline, oblikovanje nitk, toplotno obdelavo, mehansko rokovanje, nadzor in preskušanje med seboj vplivajo. Z vidika načrtovanja obrata je uporaben izhodiščni cilj specifikacija ciljne vlaknine in njen namen – ne posamična značilnost opreme. To omogoča projektni ekipi jasnejše postavljanje vprašanj, ali lahko vsak vmesnik zagotovi stabilno in preverljivo proizvodnjo.
Za aplikacije s pletilno kakovostjo, netkanimi materiali, polnilnimi vlakninami, votlimi vlakninami ali recikliranimi vlakninami mora paket procesa želene denierje, presek, obnašanje gibanja, odziv na končno obdelavo in dolžino reza pretvoriti v nadzorljive pogoje. Spodnji razdelki pojasnjujejo tehnologije, ki omogočajo linija za proizvodnjo poliestrskih rezanih vlaken bolj opazljivi in lažje ocenljivi. To so odločitvene točke za preverjanje med inženirskim procesom, ne pa univerzalne obljube glede zmogljivosti.
1. Priprava polimera: zaščita procesa pred začetkom iztekanja
Proizvodnja poliestra se začne z strategijo ravnanja z materiali in njihove priprave. Čipke PET, drobci ali druga odobrena surovina potrebujejo določeno pot za transport, sušenje, doziranje in pripravo taline. Vlažnost, onesnaženost, različna velikost delcev in neenakomerno ravnanje z loti lahko vse spremenijo vprašanja, ki jih mora nadaljnji proces rešiti. Navedeni cilj zmogljivosti sam po sebi ne potrjuje, da so oskrba, sušenje, filtracija, energetski viri in krmilni sistemi pripravljeni za njegovo podporo.
Sodobne pripravne sekcije pogosto uporabljajo nadzorovane sušilne pogoje, gravimetrično ali nadzorovano dovajanje, filtracijo taline in opazovanje tlaka/temperature, da postanejo spremembe vidne še preden povzročijo težave pri iztekanju. Natančna konfiguracija je odvisna od surovine in ciljnega vlakna. Pri programu za reciklirane materiale je zelo pomembno obravnavati surovino kot vnos pri načrtovanju namesto kot podlagi za privzeto domnevo. Inženirska revizija naj določi, kateri podatki o materialu so na voljo, kje se vzorči in kako se obravnavajo odstopanja.
2. Tehnologija iztekanja iz taline določa začetno geometrijo
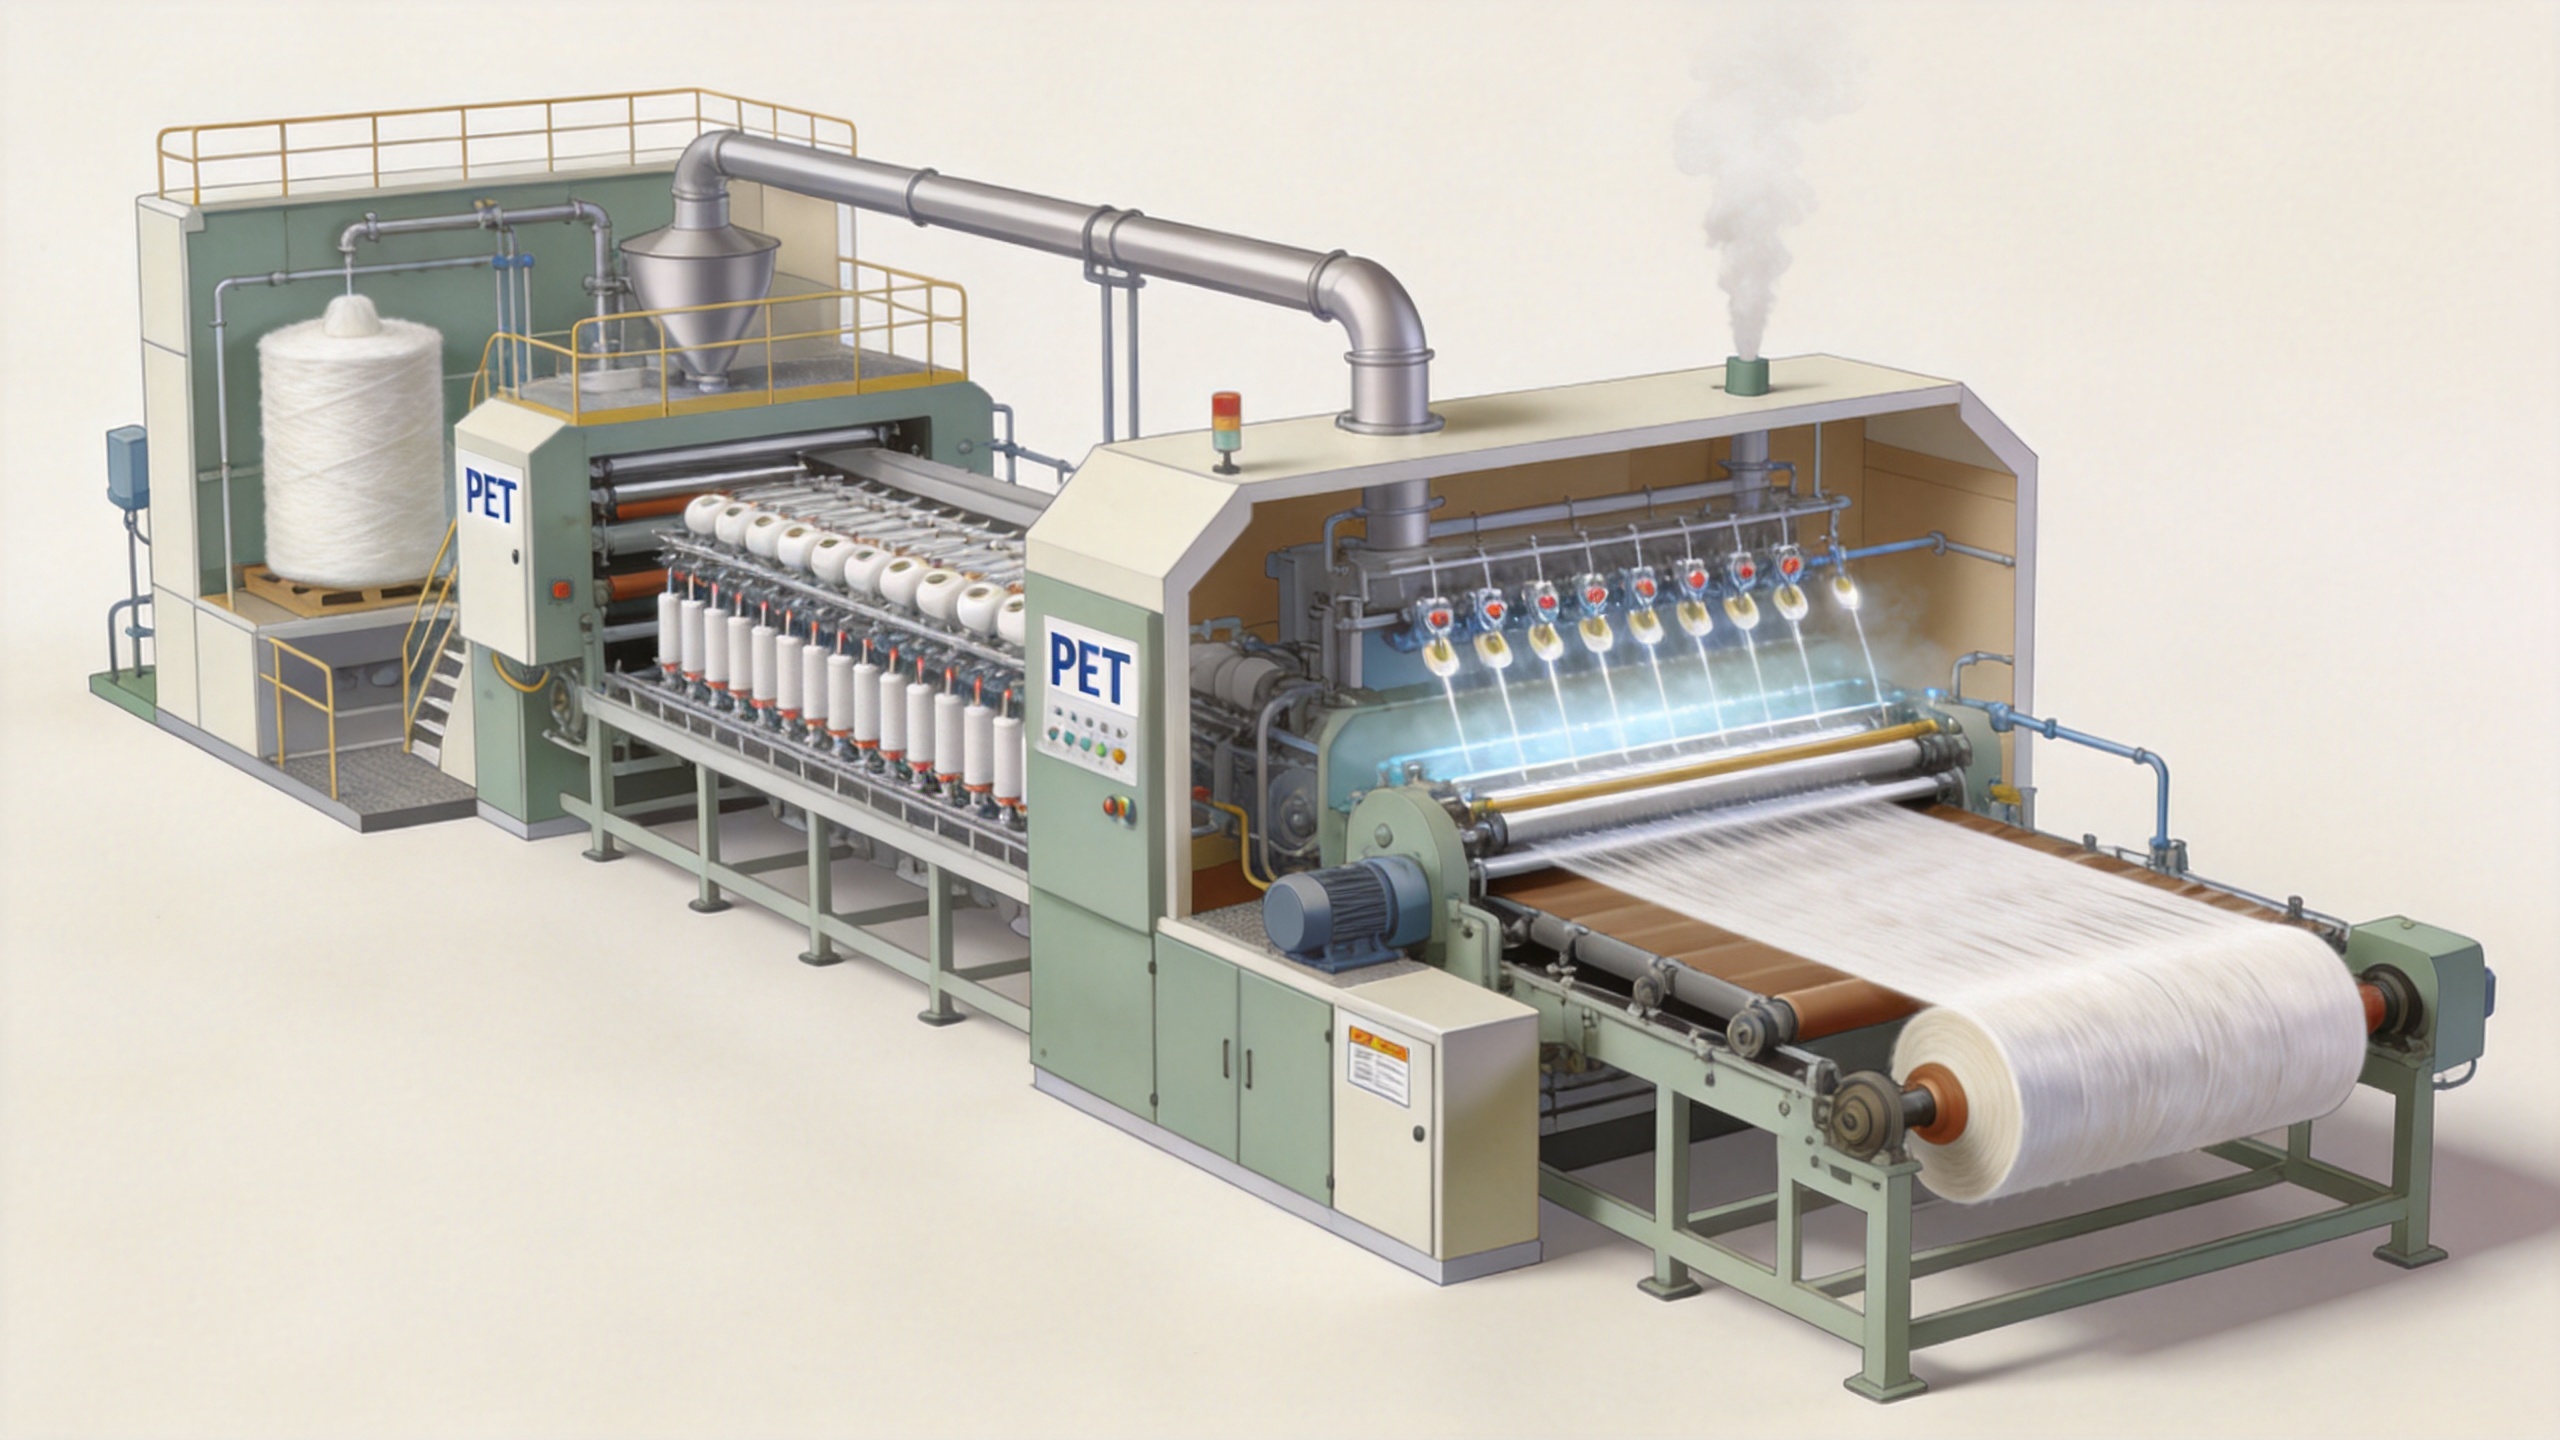
V širokem linija za proizvodnjo poliestrskih rezanih vlaken , ekstruzija in iztekanje pretvorita pripravljeno talino v veliko sveženj debelih nitk. Stabilnost ekstruderskega stroja, filtracija, doziranje, razdelitev in stanje iztekalne plošče delujejo kot sistem. Geometrija iztekalne plošče in porazdelitev polimera vplivata na začetno geometrijo nitk, medtem ko tlak in termični nadzor pomagata ekipi oceniti, ali proces poteka znotraj predvidenega delovnega okna.
Tukaj napredna tehnologija vlaken postane praktično inženirsko vprašanje namesto oznake. Projekt morda zahteva konvencionalno trdno vlakno, votel profil ali bolj specializirano konfiguracijo. Namesto da bi se predstavnica (spinneret) obravnavala kot celotna rešitev, naj inženirji preslikajo značilnost na zahtevan pretok polimera, obnašanje pri ohlajanju, pot izvleka naprej, načrt nadzora ter potrebe po čiščenju ali zamenjavi. Ta preslikava naredi izbiro opreme bolj uporabno, saj je vsaka značilnost povezana z operativnim vprašanjem.
3. Ohlajanje in rokovanje z vlaknati snovjo (tow) spremenita vlakna v nadzorljivo sveženj
Sveže iztiskana vlakna je treba pred nadaljnjim rokovanjem ohladiti nadzorovano. Pomembni so razmestitev hladilnega zraka, stanje zraka, enakomernost po celotnem območju iztiskanja ter razpored vodil in komponent za odvijanje. Neenakomerno ohlajanje ali nestabilno rokovanje lahko oteži poznejšo oceno enotnosti preje ali vlaken, tudi kadar zgornji del taljenega sistema izgleda normalno.
V praksi linija za proizvodnjo poliestrskih rezanih vlaken koristi instrumentacijo, ki omogoča operaterjem ogled ustreznih procesnih pogojev namesto, da se zanašajo le na opazovanje ob koncu izmenj.
4. Izvlačenje in toplotna obdelava razvijeta uporabno obnašanje vlaken
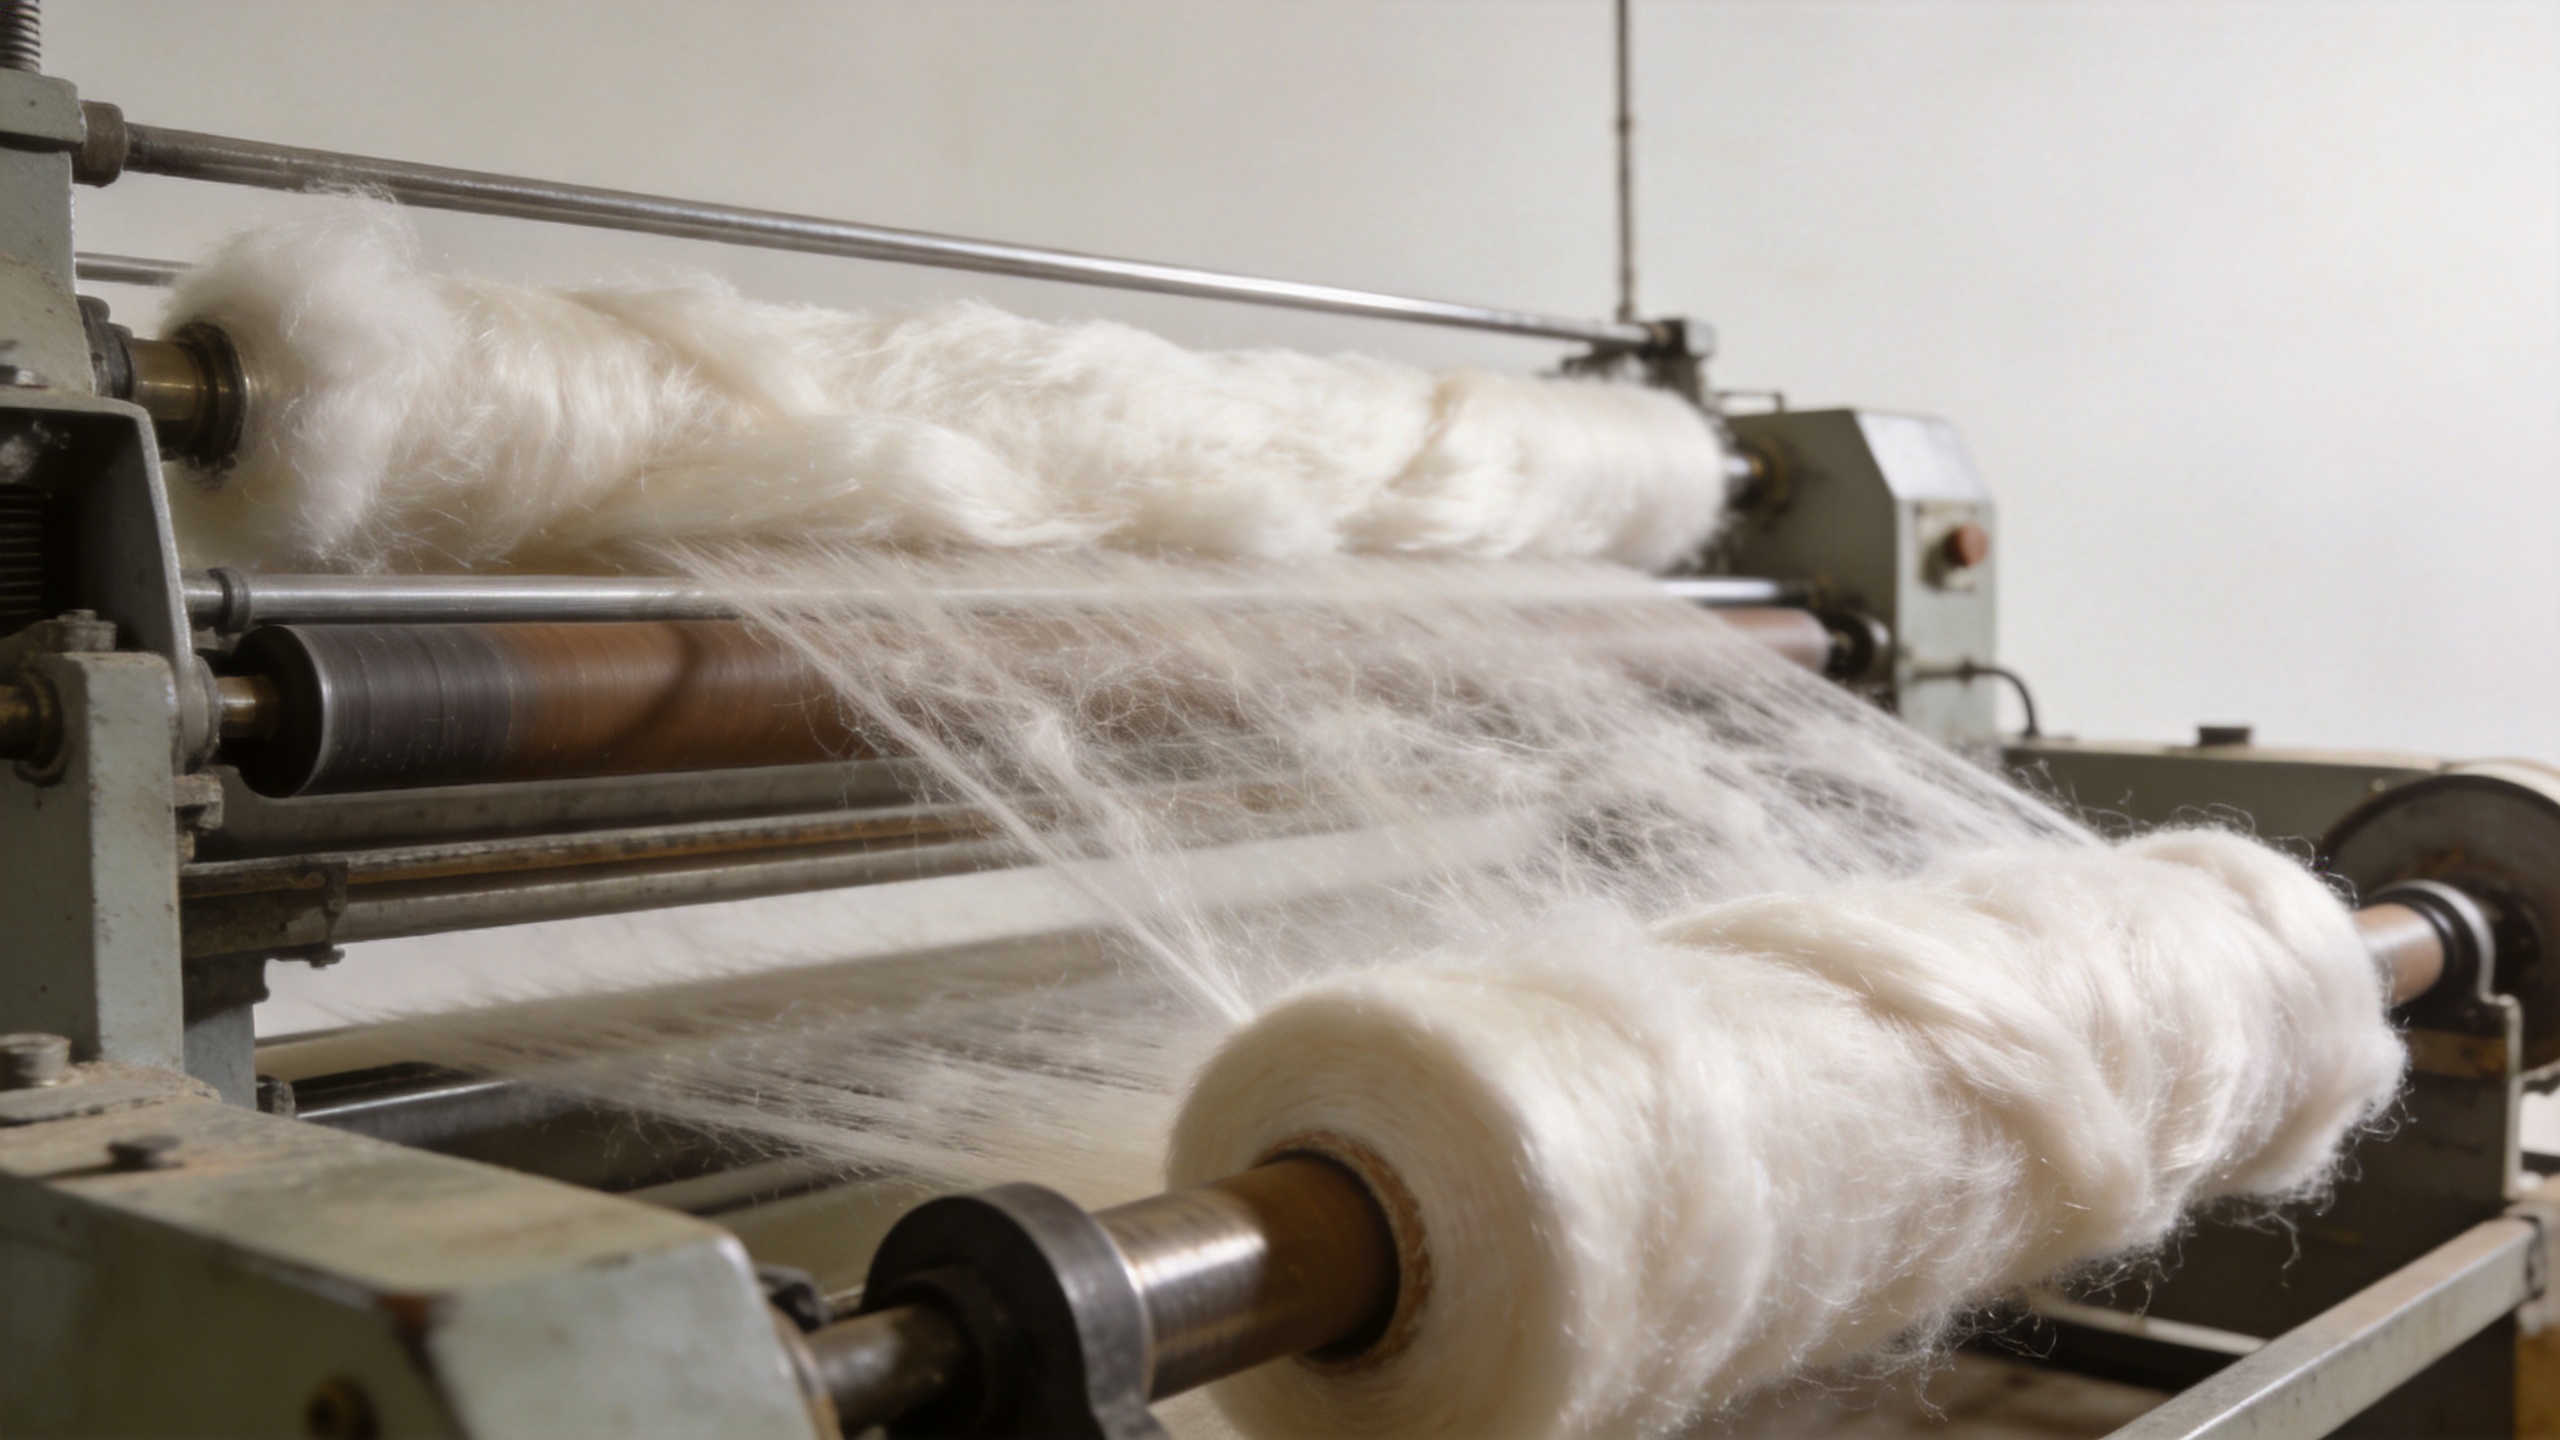
Izvlačenje poravnava polimerno strukturo in je ena najpomembnejših faz v proizvodnji poliestra potegovalna pot mora ohranjati stabilen nateg med ogrevanjem valjev, razmerji raztegovanja, temperaturami in časi bivanja, ki so usklajeni z vstopnim stanjem nitke. Naslednje vprašanje ni, katera potegovalna enota zveni napredneje, temveč katera konfiguracija ustreza ciljni vlakni, načrtovani zmogljivosti, pogojev za uporabo energije in dostopnosti za vzdrževanje.
Stopnje toplotnega nastavitve ali sprostitve je mogoče pregledati skupaj z raztegovanjem, saj njihova medsebojna interakcija vpliva na pot procesa. Tehnična ekipa naj določi, katere kakovostne značilnosti bo preverjala po teh stopnjah ter katere zapisane podatke o procesu so potrebni za preiskavo odstopanja. Kjer so del kakovostnega načrta fizični ali mehanski tekstilni preskusi, je ISO 139:2005 pomembna referenca za uporabo standardnih atmosferskih razmer pri kondicioniranju in preskušanju tekstilov. Ta standard ne uveljavlja trditve o izdelku; pomaga razložiti, zakaj je pomembno, da so pogoji preskusov ponovljivi, kadar se rezultati primerjajo.
5. Krčenje, končanje in rezanje morajo ustrezati končni uporabi
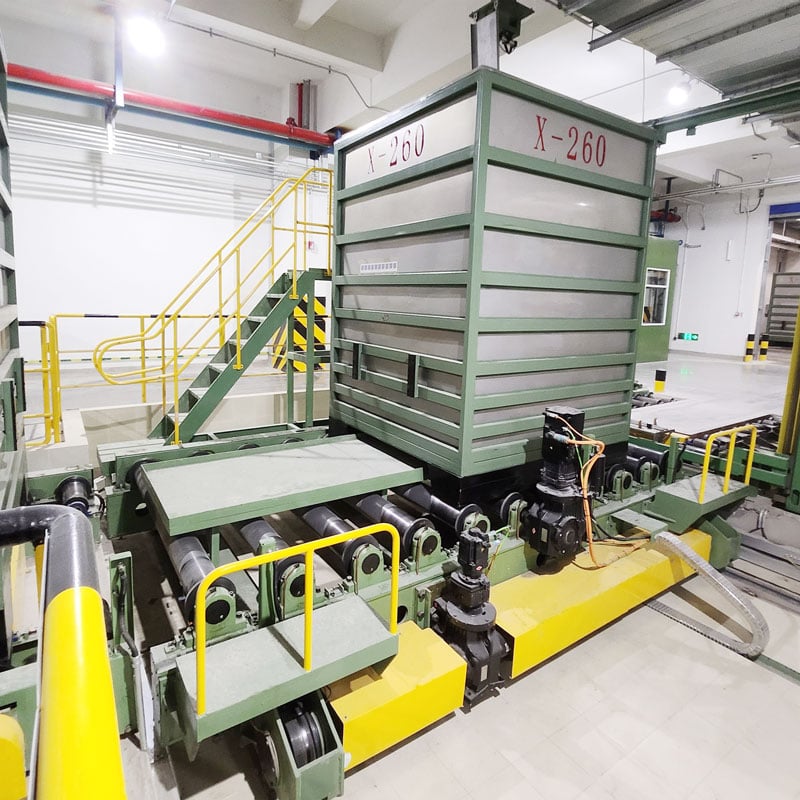
Po izvleku se pri poti s kratkimi vlakni pogosto uporabljajo krčenje, končanje, sušenje in rezanje, da se ustvari vlakno, ki ga je mogoče obdelovati kot predvideno. Tehnologijo mehanskega krčenja, nanos končne obdelave, pogoje sušenja in nadzor dolžine reza je treba obravnavati skupaj. Sprememba kateregakoli od teh dejavnikov lahko vpliva na rokovanje ali nadaljnjo obdelavo, zato je natančnejše pregledati vmesnik kot predlagati katerikoli del kot samostojno rešitev.
Na primer, vlakno, namenjeno tekstilni poti, zahteva drugačno razpravo kot vlakno, namenjeno nepletencem ali polnilom. Razumno pregledovanje postavi vprašanja, kakšne lastnosti je treba potrditi, kateri vzorci so predstavni in kako bo ekipa za proces sledila vzorcem do obratovalnih pogojev. To je tudi mesto, kjer inovacije opreme za vlakna sledi oceniti glede na odločitev, ki jo podpirajo: lažje prilagajanje, jasnejši nadzor, varnejši dostop, čistejši prenos med fazami ali zanesljivejša dokumentacija.
6. Pametna proizvodnja povezuje odločitve v celotni proizvodni liniji
Pametna proizvodnja v tem kontekstu pomeni ustvarjanje uporabne vidljivosti v celotnem procesu, ne pa dodajanja nadzornih plošč izključno zaradi njih same. Dober obseg nadzorne arhitekture omogoča zbiranje obratovalnih signalov, usklajevanje želenih vrednosti in alarmov z receptom za proizvodnjo, ohranjanje konteksta posamezne serije ali izmenjave ter poenostavitev preiskave prehodov med posameznimi fazami procesa. Ustrezen obseg je treba določiti že na začetku: kateri sistemi izmenjujejo podatke, kdo je lastnik posameznega signala, kako se podatki hranijo in kateri ukrep sledi izjemni situaciji.
Pri inženirskem načrtovanju je koristno preslikati pretok materiala, toplotne sisteme, pripomočke, krmilne sisteme in vmesnike za vzpostavitev delovanja, preden se osnovna oprema obravnava kot celotno obseg del. To ščiti projekt pred pogostim mankom: črta se lahko natančno določi, medtem ko ostanejo nejasni dostop, prezračevanje, električna energija, voda, stisnjen zrak, logistika materiala ali odgovornosti za podatke. Uradni kontekst procesnih paketov in inženirskih načrtov Soft Gem lahko služi kot uporabna konzultativna točka za pregled teh vmesnikov, vendar je potrebno potrditi glede na posebne zahteve projekta.
Praktični kontrolni seznam tehnologije za projektna ekipa
- Določite ciljno vlakno in lastnosti, ki jih bo treba preveriti pred primerjavo modulov v linija za proizvodnjo poliestrskih rezanih vlaken .
- Dokumentirajte stanje surovin, točke vzorčenja in pričakovani odziv procesa ob spremembi vhodov.
- Preglejte taljenje, izvlačenje, ohlajanje, rokovanje z vozički, raztegovanje, gibanje, končno obdelavo in rezanje kot povezane vmesnike.
- Določite signale, ki jih potrebujejo operaterji, alarme, za katere je potrebno ukrepati, in zapise, potrebne za sledljivost v prihodnje.
- Potrdite odgovornosti za uporabnost, postavitev, dostop za vzdrževanje, varnost in vzpostavitev skupaj z obsegom opreme.
- Pred izdelavo zaključkov iz podatkov o kakovosti se dogovorite o predstavitvenem vzorčenju in preskusih v nadzorovanih pogojih.
Zaključek: tehnologija je odvisna od dobro inženirsko oblikovanih vmesnikov
Uporabna tehnološka strategija za linija za proizvodnjo poliestrskih rezanih vlaken je običajno sistemska strategija. Priprava materiala ščiti proces predenja; predenje in ohlajanje oblikujeta izvirni snop; raztegovanje, toplotna obdelava, gibanje, končna obdelava in rezanje določata želene lastnosti vlaken; nadzor pa poenostavi opazovanje in preverjanje procesa. Pred izbiro konfiguracije povežite vsako tehnologijo z zahtevano lastnostjo, odvisnostjo procesa in dokazi, potrebnimi ob vzpostavitvi. To omogoča bolj uporabno inženirsko razpravo kot le seznam značilnosti.


 Top novice

