
 EN
Ключевые технологии современного производства полиэфирного штапельного волокна
Современная линия по производству полиэфирного штапельного волокна — это не просто последовательность машин, плавящих ПЭТ и нарезающих ровинг. Это скоординированная система, в которой состояние материала, качество расплава, формирование нити, термообработка, механическая обработка, управление и испытания влияют друг на друга. С точки зрения проектирования завода исходной полезной точкой является целевая спецификация волокна и его применение, а не изолированная характеристика оборудования. Это даёт проектной команде более чёткий способ оценить, может ли каждый интерфейс обеспечить стабильное и поддающееся верификации производство.
Для применений волокна класса «для прядения», нетканых материалов, наполнителей, полых или переработанных волокон комплект технологических решений должен преобразовывать требуемые значения тексовой массы, поперечного сечения, поведения при кримпировании, реакции на отделку и длину резки в контролируемые условия. В приведённых ниже разделах объясняются технологии, которые делают линия по производству полиэфирного штапельного волокна более наглядным и удобным для оценки. Это точки принятия решений, подлежащие верификации на этапе проектирования, а не универсальные гарантии производительности.
1. Подготовка полимера: защита процесса до начала прядения
Производство полиэстера начинается со стратегии обращения с материалами и их подготовки. Для чипсов ПЭТ, хлопьев или другого утверждённого исходного сырья требуется определённый маршрут транспортировки, сушки, дозирования и подготовки расплава. Влага, загрязнения, вариации размера частиц и неоднородная обработка партий могут изменить вопросы, на которые должен ответить последующий процесс. Заявленная целевая мощность сама по себе не подтверждает готовность систем подачи, сушки, фильтрации, коммуникаций и управления к её обеспечению.
Современные участки подготовки обычно используют контролируемые условия сушки, гравиметрическую или регулируемую подачу сырья, фильтрацию расплава и наблюдение за давлением и температурой, чтобы выявлять отклонения до того, как они приведут к проблемам при формовании волокна. Точная конфигурация зависит от исходного сырья и требуемых характеристик волокна. При работе с переработанным материалом особенно важно рассматривать сырьё как параметр проектирования, а не как фоновое допущение. В ходе инженерного анализа следует определить, какие данные о материале доступны, в каких точках осуществляется отбор проб и как обрабатываются отклонения.
2. Технология формования из расплава задаёт начальную геометрию
В ряде линия по производству полиэфирного штапельного волокна , экструзия и формование преобразуют подготовленный расплав в пучок крупных нитей. Стабильность экструдера, фильтрация, дозирование, распределение и состояние фильеры функционируют как единая система. Геометрия фильеры и распределение полимера влияют на начальную геометрию нити, тогда как контроль давления и температуры помогает команде оценить, находится ли процесс в пределах заданного рабочего диапазона.
Вот где современная волоконная технология становится практическим инженерным вопросом, а не просто ярлыком. Для проекта может потребоваться традиционное сплошное волокно, полый профиль или более специализированная конфигурация. Вместо того чтобы рассматривать фильеру как исчерпывающий ответ, инженеры должны сопоставить требуемую конструктивную особенность с необходимым потоком полимера, поведением при охлаждении, маршрутом вытяжки на последующих участках, планом контроля и потребностями в очистке или замене компонентов. Такое сопоставление делает выбор оборудования более обоснованным, поскольку каждая особенность связана с конкретным эксплуатационным вопросом.
3. Охлаждение и обработка пучка превращают нити в управляемый пучок
Свежеэкструдированные нити необходимо охладить контролируемым образом до последующей обработки. Распределение охлаждающего воздуха, состояние воздуха, однородность по всему полю формования, а также расположение направляющих и компонентов приемного устройства являются важными интерфейсами. Неравномерное охлаждение или нестабильная обработка могут усложнить последующую оценку однородности пряжи или волокна, даже если участок расплава на предыдущей стадии выглядит нормальным.
На практике руководство линия по производству полиэфирного штапельного волокна получает преимущества от приборов, позволяющих операторам видеть актуальные технологические параметры вместо того, чтобы полагаться только на наблюдения в конце смены. Данные о температуре, давлении, расходе воздуха, скорости и аварийных сигналах, доступные для анализа трендов, могут поддерживать структурированную диагностику неисправностей. Цель состоит не в том, чтобы предполагать, что автоматизация гарантирует качество. Цель — создать прослеживаемую связь между зафиксированным изменением, технологическим параметром и последующей работой по валидации.
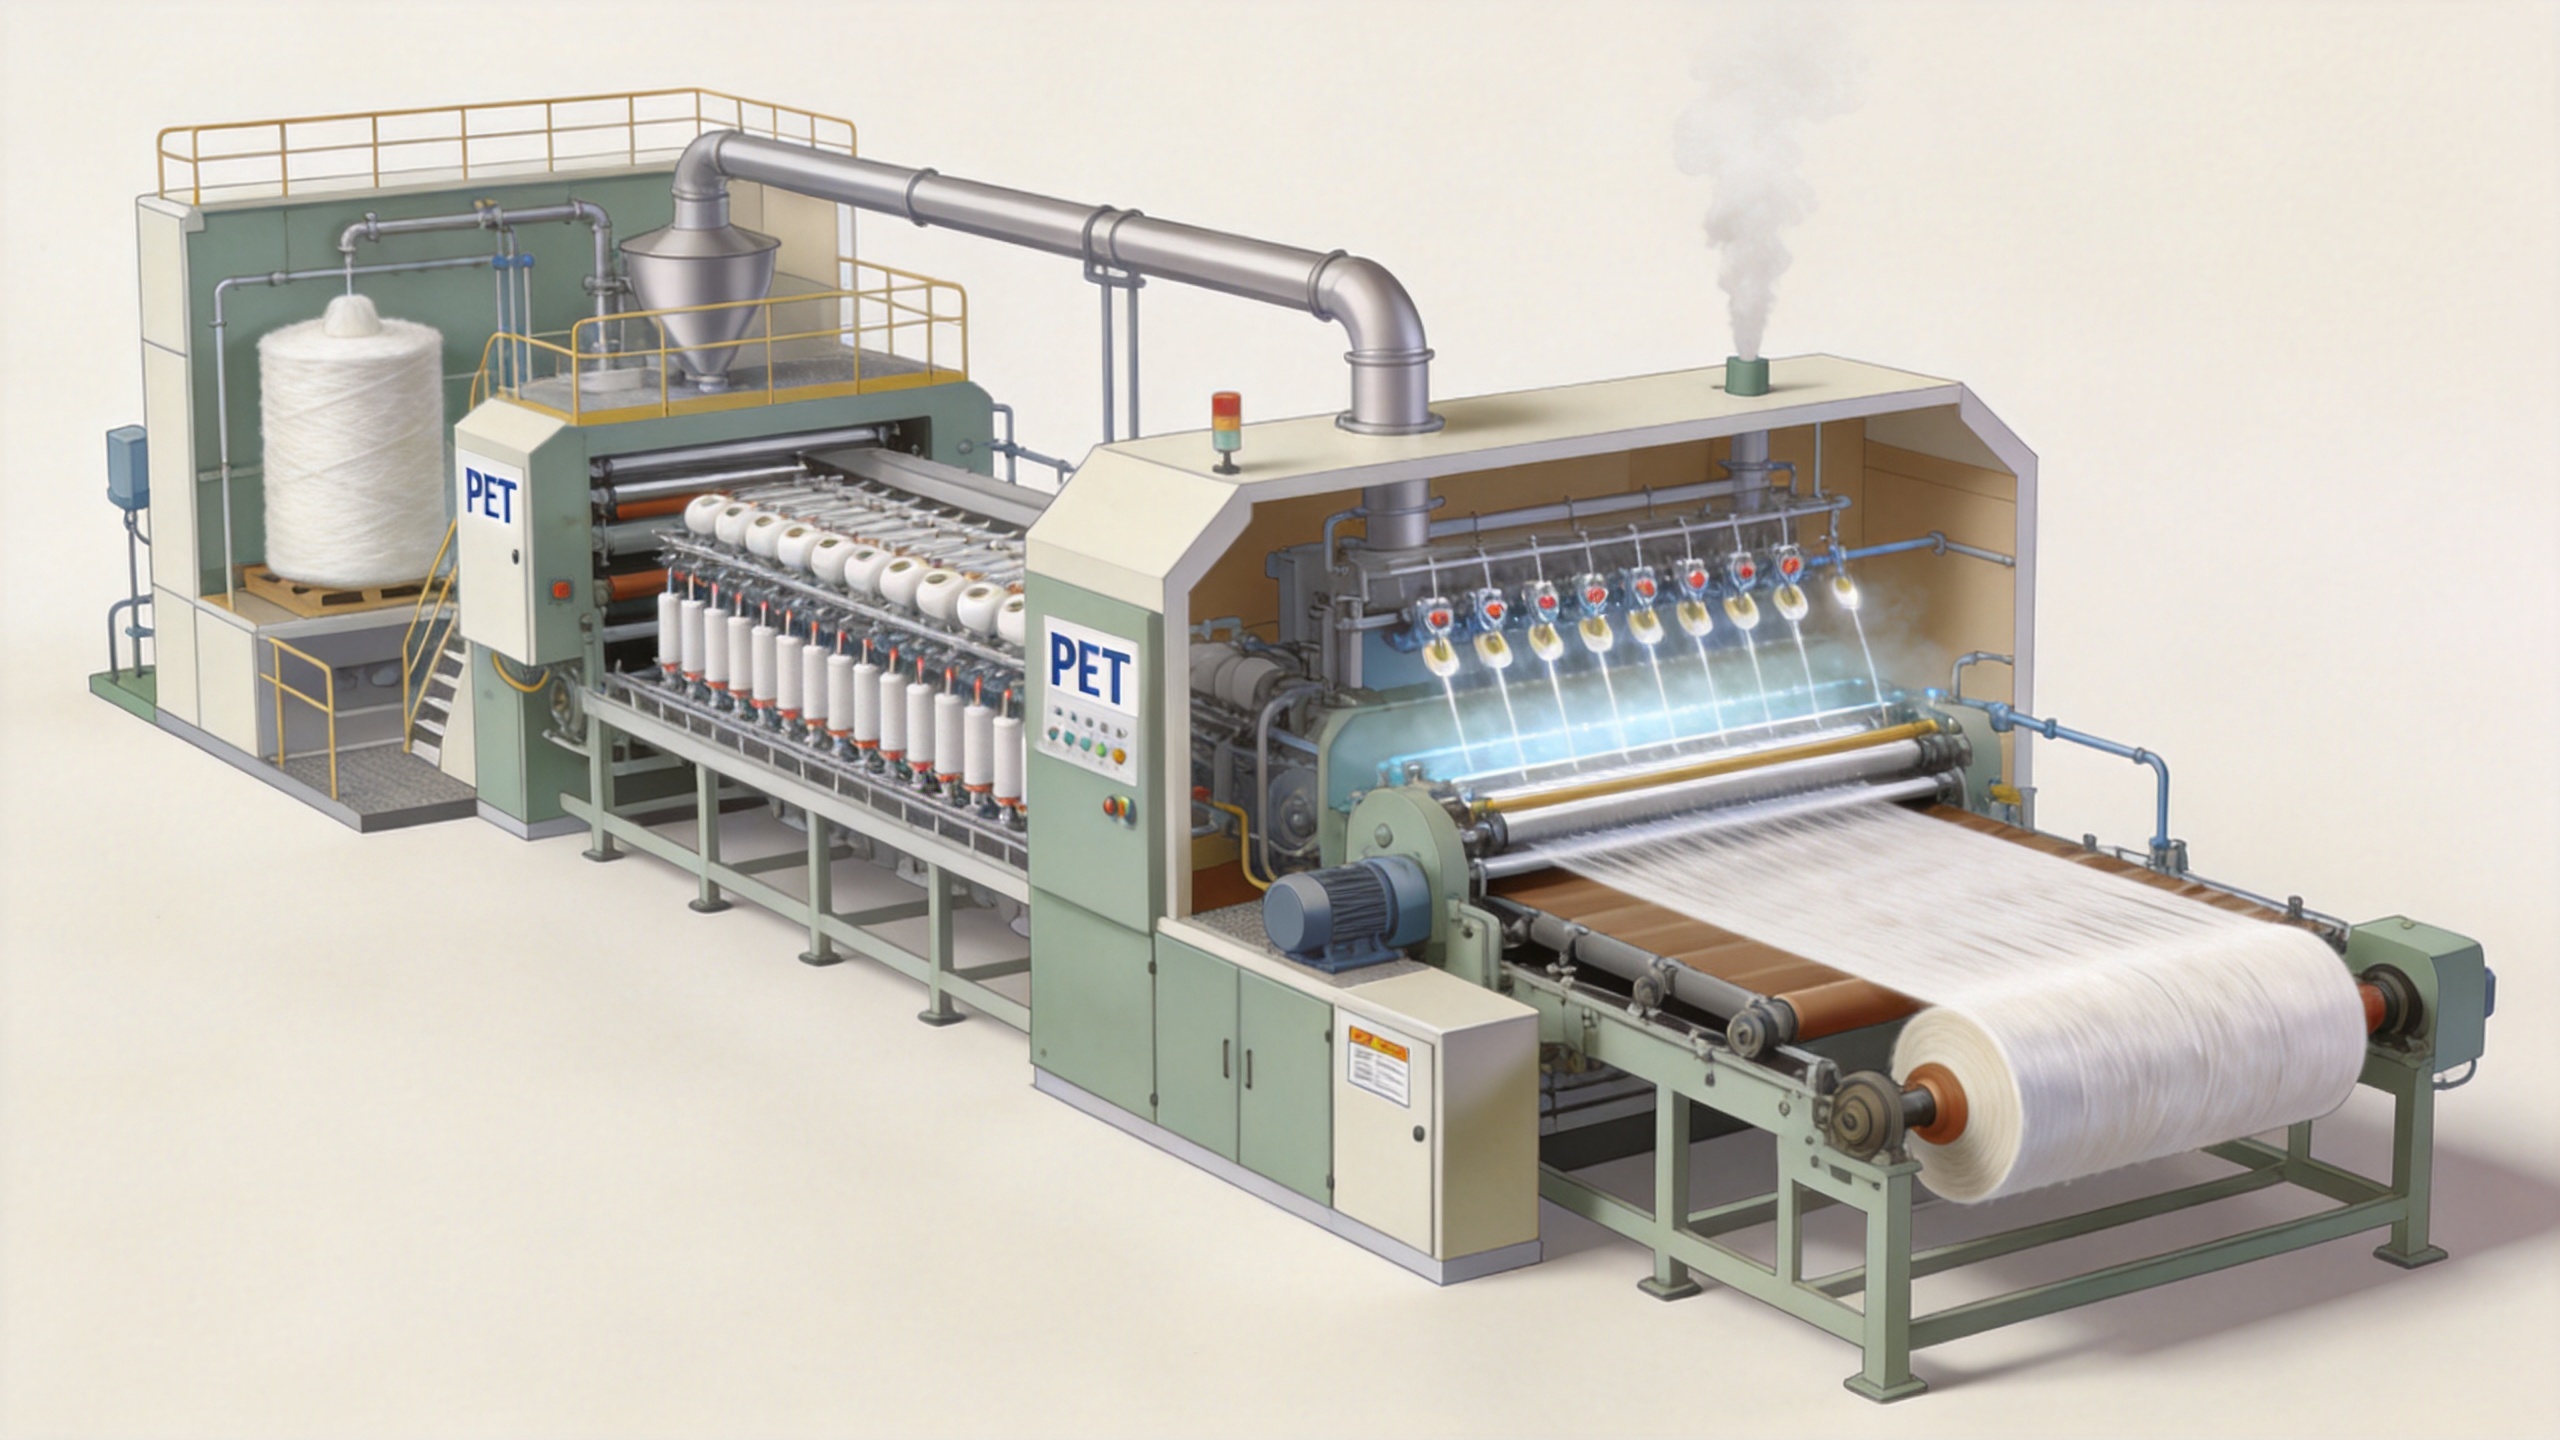
4. Вытяжка и термообработка формируют полезные свойства волокна
Вытяжка выравнивает полимерную структуру и является одним из наиболее значимых этапов в производстве полиэстера тракционный путь должен поддерживать стабильное натяжение при нагреве, а параметры роликов, коэффициенты вытяжки, температуры и времена пребывания должны быть согласованы с состоянием поступающей нити. Следующий вопрос заключается не в том, какая рама вытяжки звучит более передовой, а в том, какая конфигурация соответствует целевому волокну, запланированной производительности, условиям эксплуатации и доступу для технического обслуживания.
Этапы термофиксации или релаксации могут рассматриваться совместно с вытяжкой, поскольку их взаимодействие влияет на маршрут процесса. Техническая команда должна определить, какие характеристики качества будут проверяться после этих этапов, а также какие технологические записи потребуются для анализа отклонений. Если физические или механические текстильные испытания включены в план контроля качества, то ISO 139:2005 представляет собой соответствующий справочный документ по применению стандартных атмосфер для кондиционирования и испытаний текстиля. Этот стандарт не устанавливает требований к продукту; он объясняет, почему воспроизводимость условий испытаний имеет значение при сравнении результатов.
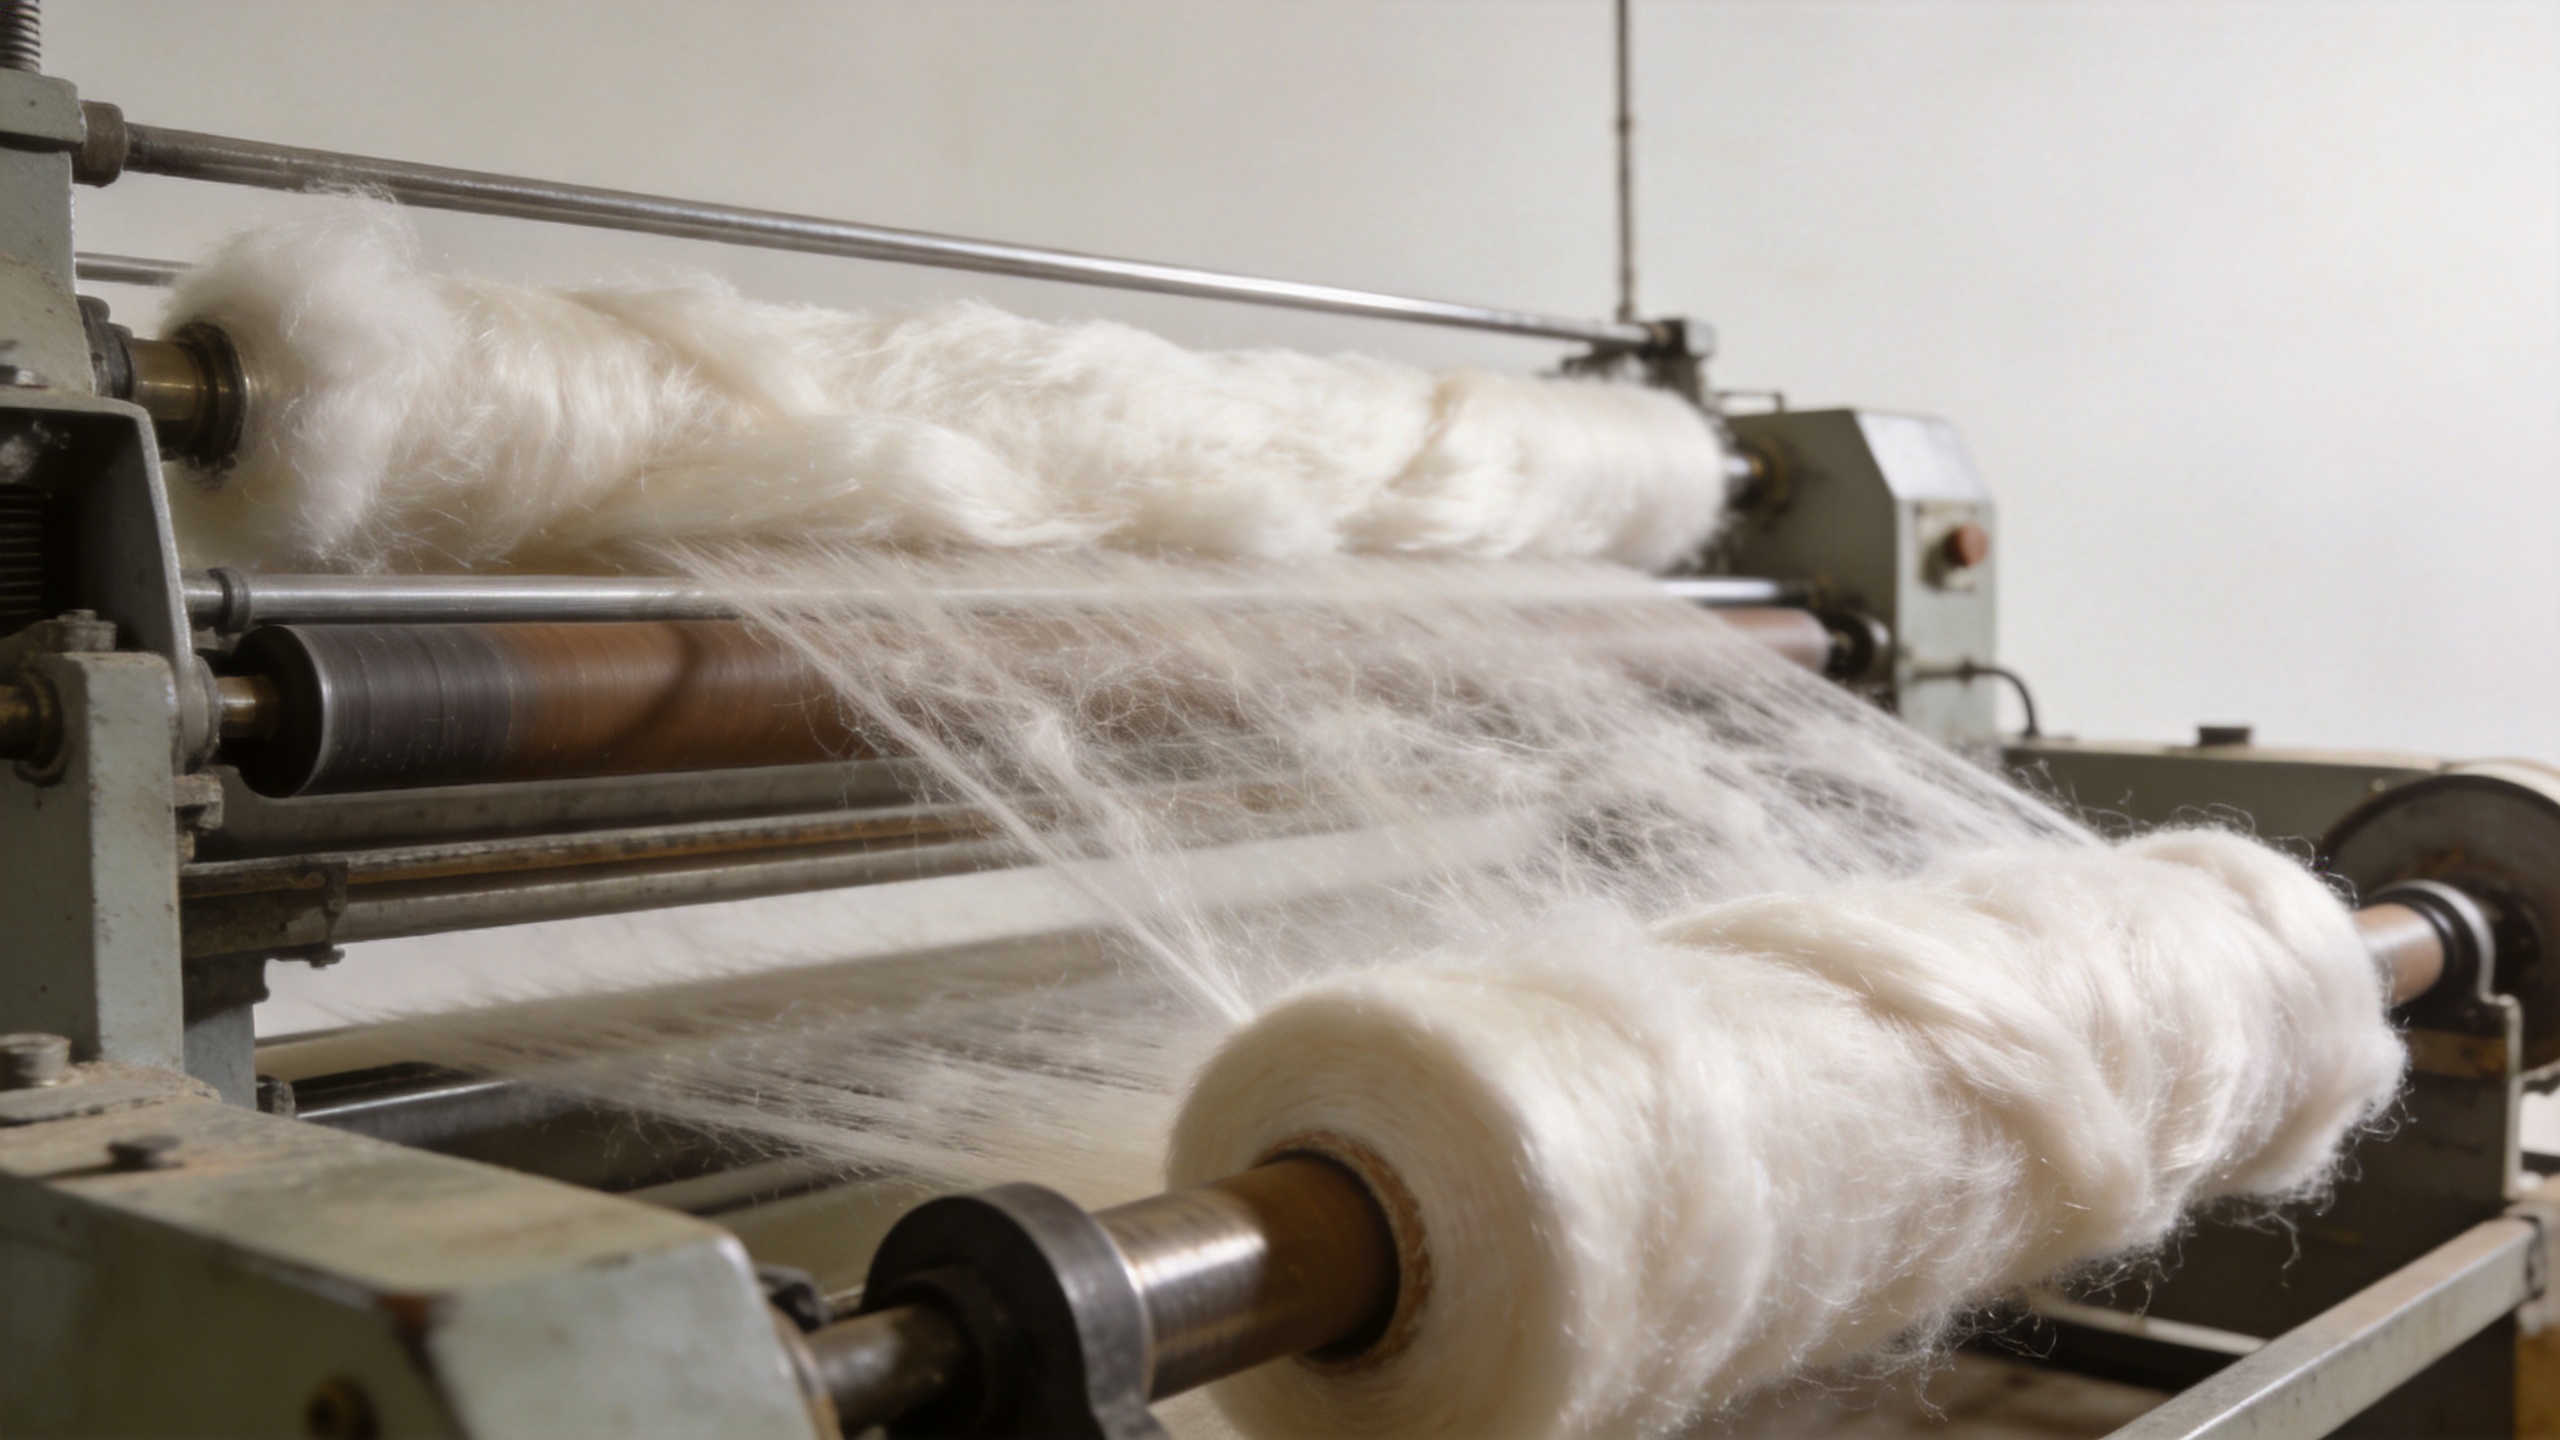
5. Обжим, отделка и резка должны соответствовать конечному применению
После вытягивания волокна из штапельного сырья часто применяются обжим, отделка, сушка и резка для получения волокна, пригодного к последующей переработке в соответствии с заданными целями. Необходимо комплексно учитывать технологию механического обжима, нанесение отделочного состава, параметры сушки и контроль длины резки. Изменение любого из этих параметров может повлиять на удобство обращения с волокном или его последующую переработку; поэтому точнее оценивать взаимодействие компонентов, чем рассматривать каждый из них как отдельное решение.
Например, волокно, предназначенное для текстильного производства, требует иного подхода по сравнению с волокном, предназначенным для нетканых материалов или наполнителей. Целесообразный анализ предполагает определение необходимых характеристик, выбор репрезентативных образцов и выяснение того, как команда технологов будет соотносить образцы с конкретными условиями эксплуатации. Именно здесь инновации в оборудовании для волокна должны оцениваться по тому, какие решения они обеспечивают: более простая регулировка, более наглядный мониторинг, более безопасный доступ, более чистая передача между этапами или более надёжная документация.
6. Умное производство обеспечивает согласованность решений на всех этапах линии
Умное производство в данном контексте означает создание полезной прозрачности всего процесса, а не добавление панелей мониторинга ради самих панелей. Корректно спроектированная система управления способна собирать рабочие сигналы, синхронизировать заданные значения и пороги аварийных сигналов с технологической рецептурой, сохранять контекст партии или смены, а также упрощать анализ передачи продукции между этапами процесса. Соответствующий объём охвата следует подтвердить на раннем этапе: какие системы обмениваются данными, кто отвечает за каждый сигнал, каким образом данные хранятся и какие действия выполняются при возникновении исключения.
На этапе инженерного проектирования полезно составить карту потоков материалов, тепловых систем, вспомогательных систем, систем управления и интерфейсов ввода в эксплуатацию до того, как рассматривать основное оборудование как единый объём работ. Это защищает проект от типичного пробела: линия может быть детально проработана, тогда как вопросы доступа, вентиляции, электропитания, водоснабжения, сжатого воздуха, логистики материалов или ответственности за данные остаются неопределёнными. Указанный процессно-пакетный подход и контекст инженерного проектирования компании Soft Gem могут стать полезной темой консультативного обсуждения при анализе таких интерфейсов, при условии подтверждения в рамках конкретного проекта.
Практический технологический контрольный список для проектных команд
- Определите целевое волокно и свойства, которые будут проверяться перед сравнением модулей в линия по производству полиэфирного штапельного волокна .
- Документируйте состояние исходного сырья, точки отбора проб и ожидаемую реакцию процесса при изменении входных параметров.
- Проанализируйте плавление, формование нити, закалку, обработку жгута, вытяжку, кримпинг, отделку и резку как взаимосвязанные интерфейсы.
- Определите сигналы, необходимые операторам, аварийные сигналы, требующие вмешательства, и записи, необходимые для последующей прослеживаемости.
- Согласуйте обязанности по эксплуатации, компоновке, техническому обслуживанию, безопасности и вводу в эксплуатацию совместно с объёмом оборудования.
- Договоритесь о репрезентативной выборке и условиях проведения испытаний до того, как делать выводы на основе данных о качестве.
Вывод: технология зависит от хорошо спроектированных интерфейсов
Полезный план технологического решения для линия по производству полиэфирного штапельного волокна обычно представляет собой системный план. Подготовка сырья защищает процесс прядения; прядение и закалка формируют исходную ленту; вытяжка, термообработка, кримпинг, отделка и резка определяют требуемые свойства волокна; системы управления упрощают наблюдение за процессом и его верификацию. Перед выбором конфигурации свяжите каждую технологию с целевым требованием, зависимостью от процесса и доказательствами, необходимыми при вводе в эксплуатацию. Такой подход обеспечивает более содержательный инженерный диалог по сравнению с простым перечнем функций.


 Горячие новости

