
 EN
Jak właściwości włókien poliestrowych są kontrolowane podczas produkcji
Gdy zespoły dyskutują produkcja włókien poliestrowych , często skupiają się na jednej maszynie lub jednym ustawieniu. W praktyce końcowe właściwości produktu wynikają z połączonego procesu: stanu polimeru, obsługi masy polimerowej, formowania filamentów, chłodzenia, rozciągania, obróbki termicznej oraz końcowej weryfikacji. Doradca techniczny ds. procesów włókienniczych zaczyna od zamierzonego zastosowania końcowego i pracuje wstecz. Kluczowe pytanie brzmi nie tylko, czy linia jest w stanie działać, lecz czy jej kontrolowany zakres pracy pozwala powtarzalnie osiągać ustalone cele kontroli jakości włókna.
Ten punkt widzenia systemowego ma znaczenie, ponieważ cechy poliestru, takie jak wytrzymałość na rozciąganie, wydłużenie, kurczliwość, reakcja na falowanie, drobność i wygląd, są ze sobą powiązane. Zmiana poprawiająca jeden z tych parametrów może wpłynąć na inny. Dla zespołów produkcja włókien poliestrowych , praktycznym celem jest więc śledzalność: określenie docelowej wartości, zidentyfikowanie parametrów produkcji, które mogą na nią wpływać, zmierzenie uzyskanego wyniku oraz wykorzystanie zebranych dowodów do doprecyzowania zakresu dopuszczalnych wartości.
Zacznij od profilu właściwości, a nie od ogólnego przepisu
Przed produkcja włókien poliestrowych , określ, jakie funkcje musi spełniać włókno w kolejnym etapie procesu lub w końcowym zastosowaniu. Stapel przeznaczony do przędzenia, tworzenia materiałów nietkanych, wypełniania lub mieszania może wymagać innego bilansu drobności, długości cięcia, falowania, wytrzymałości, wydłużenia i zachowania termicznego. To samo dotyczy surowców wtórnych i pierwotnych: zakres dopuszczalnych wartości wejściowych należy sprawdzić w odniesieniu do wymaganych wartości wyjściowych, a nie zakładać ich wzajemnej zamienności.
Użyteczny arkusz specyfikacji oddziela mierzalne wymagania od preferencji. Może zawierać gęstość liniową, długość, wilgotność, zachowanie podczas rozciągania, kryteria związane z falistością, ograniczenia dotyczące koloru lub zanieczyszczeń oraz metody badawcze stosowane do zwalniania materiału. Tworzy to wspólny punkt odniesienia dla działów produkcyjnych, personelu laboratorium i klientów. Zapobiega również powszechnemu błędowi planistycznemu: traktowaniu oferty dotyczącej linii produkcyjnej lub pojedynczej wartości laboratoryjnej jako reprezentującej całość wyników jakościowych.
Kontroluj polimer przed jego dotarciem do dyszy wytłaczającej
Pierwszy punkt kontroli w produkcja włókien poliestrowych to jest stan polimeru. Poliester jest wrażliwy na wilgoć podczas przetwarzania termicznego, dlatego należy zwrócić uwagę na przygotowanie materiału, spójność suszenia, czas przebywania w maszynie oraz stabilność stopionego polimeru. Zmiany występujące w etapach wcześniejszych mogą przenosić się dalej jako zmiany zachowania lepkości, odpowiedzi ciśnienia, obciążenia filtrów lub jednorodności filamentu. Celem nie jest określenie uniwersalnej temperatury suszenia ani ustawień stopionego polimeru; właściwy zakres zależy od gatunku polimeru, zestawu dodatków, strategii wykorzystania surowców wtórnych, konstrukcji sprzętu oraz zakładanego produktu końcowego.
Dla efektywnego kontrola jakości włókien , rejestruj zarówno tożsamość wejściową, jak i rzeczywisty stan materiału wprowadzanego do procesu. Śledzenie partii, sprawdzanie wilgotności tam, gdzie jest to uzasadnione, udokumentowane proporcje mieszanki oraz zaobserwowane trendy ciśnienia stopionego polimeru czynią późniejsze analizy bardziej skutecznymi. Jeśli zmienia się trend danej właściwości, zespół może porównać dowody z poszczególnych etapów zamiast zgadywać, która korekta została wprowadzona jako pierwsza.
Używaj warunków przędzenia w celu ochrony jednorodności filamentu
Podczas produkcja włókien poliestrowych , warunki dostarczania stopu i przewodów wylotowych kształtują pierwsze ciągłe włókna. Stała wydajność, praktyka filtrowania, monitorowanie ciśnienia oraz spójna konserwacja pakietów wspierają bardziej powtarzalny punkt wyjścia. Tworzenie włókien zależy również od zależności między zachowaniem stopu, geometrią otworów, powietrzem chłodzącym oraz warunkami pobierania. Są to wzajemnie powiązane parametry produkcyjne, a nie niezależne ustawienia.
Chłodzenie wymaga takiej samej dyscypliny jak ekstruzja. Temperatura powietrza chłodzącego, rozkład przepływu oraz zachowanie przepływu poprzecznego mogą wpływać na sposób utwardzania się włókien przed ich rozciąganiem. Linia może wydawać się stabilna, podczas gdy niewielkie różnice w rozkładzie powodują później szerszy zakres właściwości. Dlatego operatorzy powinni łączyć sygnały w czasie rzeczywistym z rutynowymi pobieraniem próbek, zamiast polegać wyłącznie na wizualnych sprawdzaniach. Kluczowe pytanie brzmi: czy obserwowany trend procesowy jest zgodny z wymaganymi właściwościami poliestru .
Rozciąganie i historia cieplna kształtują strukturę wewnętrzną
Rozciąganie ma kluczowe znaczenie dla produkcja włókien poliestrowych ponieważ zmienia orientację cząsteczkową i pomaga ustalić związek między wytrzymałością a wydłużeniem. W odniesieniach technicznych dotyczących przetwarzania poliestru zaznacza się, że wyciąganie i utrwalanie cieplne mogą istotnie wpływać na kurcz, podczas gdy warunki produkcyjne wpływają na wytrzymałość na rozerwanie. Nie oznacza to jednolitych ustawień uniwersalnych. Pokazuje to, dlaczego stosunek wyciągu, profil temperatury, koordynacja prędkości oraz kontrola napięcia powinny być sprawdzane łącznie dla zamierzonego gatunku włókna.
Obróbka termiczna kontynuuje tę pracę. W zależności od ścieżki technologicznej i produktu kontrolowane narażenie na ciepło może pomóc w stabilizacji wymiarów, wpływać na relaksację oraz ustalać równowagę między wytrzymałością, wydłużeniem i zachowaniem kurczu. Większa elastyczność może być korzystna, ale wymaga także bardziej przejrzystego planowania eksploatacji i walidacji. Gdy produkcja włókien poliestrowych , zmiana historii termicznej powinna spowodować ponowną analizę związanych wyników badań, a nie jedynie potwierdzenie, że sprzęt pozostawał w zakresie wyświetlanych wartości.
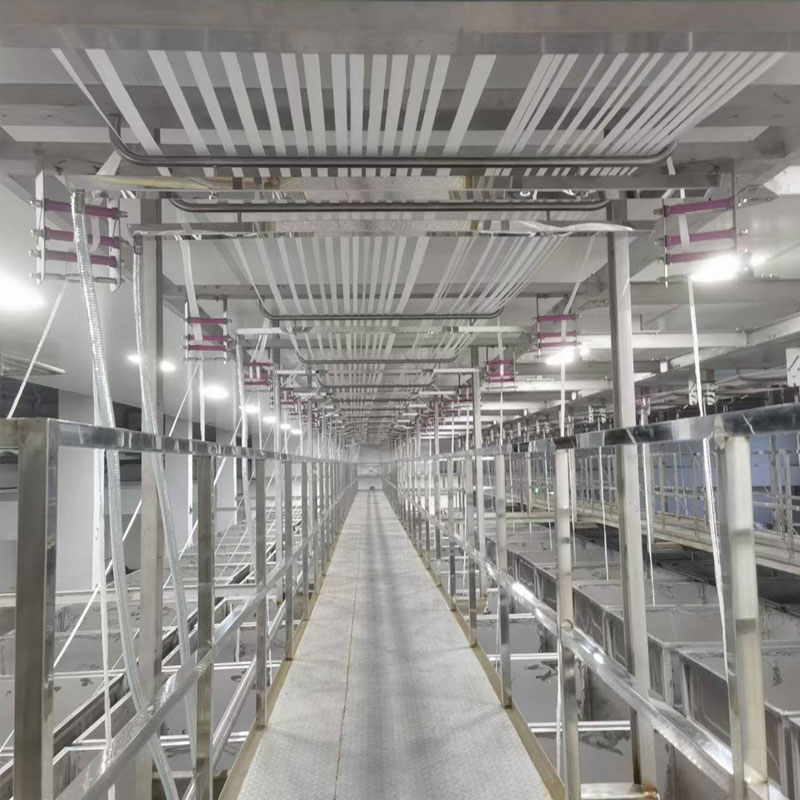
 Sterowne etapy walcowania pomagają utrzymać powtarzalną historię rozciągania włókna poliestrowego.
Przekształć dane procesowe w praktyczną pętlę zapewnienia jakości
Pewne produkcja włókien poliestrowych łączy dyscyplinę w trakcie procesu z badaniami końcowymi. Działaющий plan kontroli zwykle łączy sprawdzanie wejść, obserwacje stanu maszyny, trendy w czasie rzeczywistym, badania laboratoryjne oraz zasady postępowania z produktami. Dokładna lista jest specyficzna dla danego miejsca, ale powinna określać, kto przegląda każdy wynik, co stanowi istotny trend oraz jakie działania są dozwolone, gdy wynik zbliża się do granicy.
- Weryfikacja wejść: potwierdź tożsamość materiału, uzgodniony stan mieszanki oraz odpowiednie dokumenty przygotowania.
- Weryfikacja procesu: przeanalizuj trendy temperatury stopu, ciśnienia, chłodzenia, rozciągania oraz obróbki termicznej w odniesieniu do zweryfikowanego zakresu.
- Weryfikacja wyników: przeprowadź badania zgodnie z uzgodnionymi charakterystykami kontroli jakości włókna, stosując określone metody i plany pobierania próbek.
- Kontrola zmian: dokumentuj próby, odróżniaj tymczasowe korekty od zatwierdzonych ustawień oraz porównaj wyniki przed wprowadzeniem nowego warunku.
Takie podejście ułatwia analizę odstępstw. Jeśli wystąpią odchylenia w zakresie wytrzymałości na rozciąganie, wydłużenia, grubości lub kurczenia się, zespół może śledzić sekwencję od próbki przez parametry produkcji i dokumentację materiałów. Pomaga to również uniknąć nadmiernych reakcji na pojedynczy pomiar, który może nie oddawać charakteru całej partii.
Projektowanie pobierania próbek w oparciu o decyzje, a nie zwyczaj
Do produkcja włókien poliestrowych , próbki powinny odpowiadać na konkretne pytanie decyzyjne: czy kontynuować produkcję, wprowadzić korektę w ramach zatwierdzonego zakresu, przytrzymać materiał czy przekazać sprawę do przeglądu inżynierskiego. Pobieranie próbek wyłącznie na końcu kampanii może doprowadzić do zbyt późnego wykrycia problemu. Pobieranie próbek bez określonej ścieżki działania generuje dane bez możliwości ich kontrolowania. Odpowiedni plan uwzględnia miejsca, w których najprawdopodobniej wystąpią wahania, szybkość uzyskania wyniku testu oraz związek tego wyniku z końcowym zastosowaniem materiału tekstylnego.
Jakie informacje potrzebuje zespół, aby potwierdzić porównanie dwóch warunków procesowych? Minimalnym wymaganiem jest porównanie tych samych specyfikacji docelowych, warunków wejściowych, metod badawczych oraz istotnej historii linii produkcyjnej. W przeciwnym razie pozorne poprawy w jednej właściwości mogą wynikać z innego poziomu odniesienia lub niezarejestrowanej zmiany procesowej.
Okno procesowe powinno być dostosowane ściśle do danego produktu
Jest kuszące poprosić o pojedynczy zestaw ustawień dla produkcja włókien poliestrowych . Bardziej użyteczne pytanie brzmi: które zweryfikowane okno procesowe pasuje do określonego polimeru, gatunku włókna, konfiguracji maszyny oraz celu zastosowania. Odpowiedź może się różnić w zależności od grubości produktu (bardziej drobne lub grubsze produkty), różnych warunków surowca oraz włókien wymagających odmiennego zachowania w dalszych etapach przetwarzania. Potwierdzenie inżynieryjne na poziomie konkretnej lokalizacji jest niezbędne przed wprowadzeniem jakichkolwiek nowych ustawień lub konfiguracji.
W skrócie, produkcja włókien poliestrowych to ćwiczenie od specyfikacji do procesu. Rozpocznij od określania wydajności, jaką muszą zapewnić materiały tekstylne, połącz ten cel z kontrolowanymi etapami, a następnie potwierdź wynik za pomocą powtarzalnych badań oraz udokumentowanego sterowania zmianami. Po przeanalizowaniu procesu wróć do pierwotnego pytania: czy wybrane okno wykazuje wymagane cechy poliestru w sposób wystarczająco spójny dla zamierzonego zastosowania?




 Gorące wiadomości

