
 EN
Tata Letak dan Desain Proses Jalur Produksi Serat Stapel Poliester
Alini Produksi Serat Stapel Poliester bukan sekadar deretan mesin yang disusun berdasarkan urutan proses. Ini adalah sistem manufaktur terintegrasi di mana aliran bahan, utilitas, akses operator, pemeriksaan kualitas, dan rute pemeliharaan harus saling bekerja sama. Bagi tim rekayasa pabrik, pertanyaan praktisnya bukan hanya “Peralatan apa yang dibutuhkan?”, tetapi juga “Bagaimana setiap antarmuka akan berperilaku ketika jalur sedang beroperasi, sedang dibersihkan, atau sedang dalam perawatan?”
Baik desain Lini Produksi dimulai dengan spesifikasi serat yang diperlukan. Denier serat, panjang potong, karakter krimp, persyaratan pelapisan, jalur bahan baku, serta penggunaan akhir yang dituju membentuk keputusan jauh sebelum gambar tata letak ruang produksi diselesaikan. Itulah mengapa suatu tata letak pabrik serat dimulai dari tujuan proses dan kendala operasional, bukan hanya dari angka kapasitas semata.
Mulailah dengan Spesifikasi Keluaran, Bukan Daftar Peralatan
Sebelum memilih susunan suatu lini Produksi Serat Stapel Poliester , tetapkan terlebih dahulu apa yang harus dihasilkan pabrik tersebut dan variasi apa yang harus dapat ditanganinya. Suatu lini yang dirancang khusus untuk rentang produk sempit biasanya dapat menyederhanakan penataan aliran dan sistem kendali. Sementara itu, lini yang diharapkan mampu beralih antarjenis produk mungkin memerlukan perhatian lebih terhadap ruang pergantian, penanganan terpisah, serta titik verifikasi. Pendekatan mana pun tidak secara otomatis lebih baik; pilihan yang tepat bergantung pada rencana produk dan bukti-bukti yang tersedia selama tahap rekayasa.
Ringkasan desain yang berguna harus menyatakan kondisi bahan baku yang diharapkan, karakteristik serat target, format kemasan, jadwal operasional, serta antarmuka yang dikelola oleh tim utilitas, kualitas, produksi, dan pemeliharaan. Hal ini menghindari kesalahan umum: menganggap laju aliran nominal sebagai bukti bahwa seluruh Sistem manufaktur PSF siap beroperasi. Laju aliran hanyalah salah satu masukan. Penyimpanan, pengangkutan, penanganan limbah, akses, serta visibilitas kontrol menentukan apakah laju tersebut dapat dipertahankan dalam operasi harian.
Petakan Proses ke dalam Zona Tata Letak yang Jelas
Meskipun rute pastinya bervariasi tergantung produk dan bahan baku, lini Produksi Serat Stapel Poliester umumnya bergerak dari persiapan dan penanganan lelehan melalui pemintalan, pendinginan, pengumpulan tow, peregangan, krimping, perlakuan termal, pemotongan, dan pengemasan. Tata letak harus mempertahankan logika tersebut sekaligus menyisakan ruang yang cukup untuk pengamatan dan intervensi secara aman. Setiap zona memerlukan serah terima yang jelas ke zona berikutnya.
| Zona proses | Pertanyaan tentang tata letak | Mengapa antarmuka penting |
|---|---|---|
| Persiapan bahan baku dan lelehan | Di mana titik penerimaan, pengkondisian, penyimpanan, dan pemindahan berada? | Kondisi material dan disiplin penanganan memengaruhi stabilitas tahap selanjutnya. |
| Pemintalan dan pendinginan | Bagaimana akses, aliran udara, pembersihan, dan rute perawatan dipisahkan dari pergerakan normal? | Operator perlu memeriksa area tanpa mengganggu proses. |
| Pengumpulan dan penarikan tow | Di mana tegangan, penerapan finish, dan perubahan rute dapat dipantau? | Masalah antarmuka kecil dapat berdampak pada tahap selanjutnya. |
| Crimping dan perlakuan termal | Bagaimana koordinasi utilitas, drainase, insulasi, dan akses perawatan akan dilakukan? | Tahapan-tahapan ini menghubungkan pembentukan serat, kondisi serat, dan penanganan tahap lanjutan. |
| Pemotongan dan Pengemasan | Apakah bahan jadi, bahan yang ditolak, dan orang-orang dapat berpindah tanpa saling memotong jalur secara tidak perlu? | Pemisahan yang jelas mendukung keterlacakan dan kebersihan area kerja. |
Tinjauan berbasis zona ini mengubah sebuah lini Produksi Serat Stapel Poliester menjadi peta teknik alih-alih diagram brosur. Tinjauan ini juga membantu tim lintas fungsi mendiskusikan tata letak yang sama dengan menggunakan batas sistem yang sama.
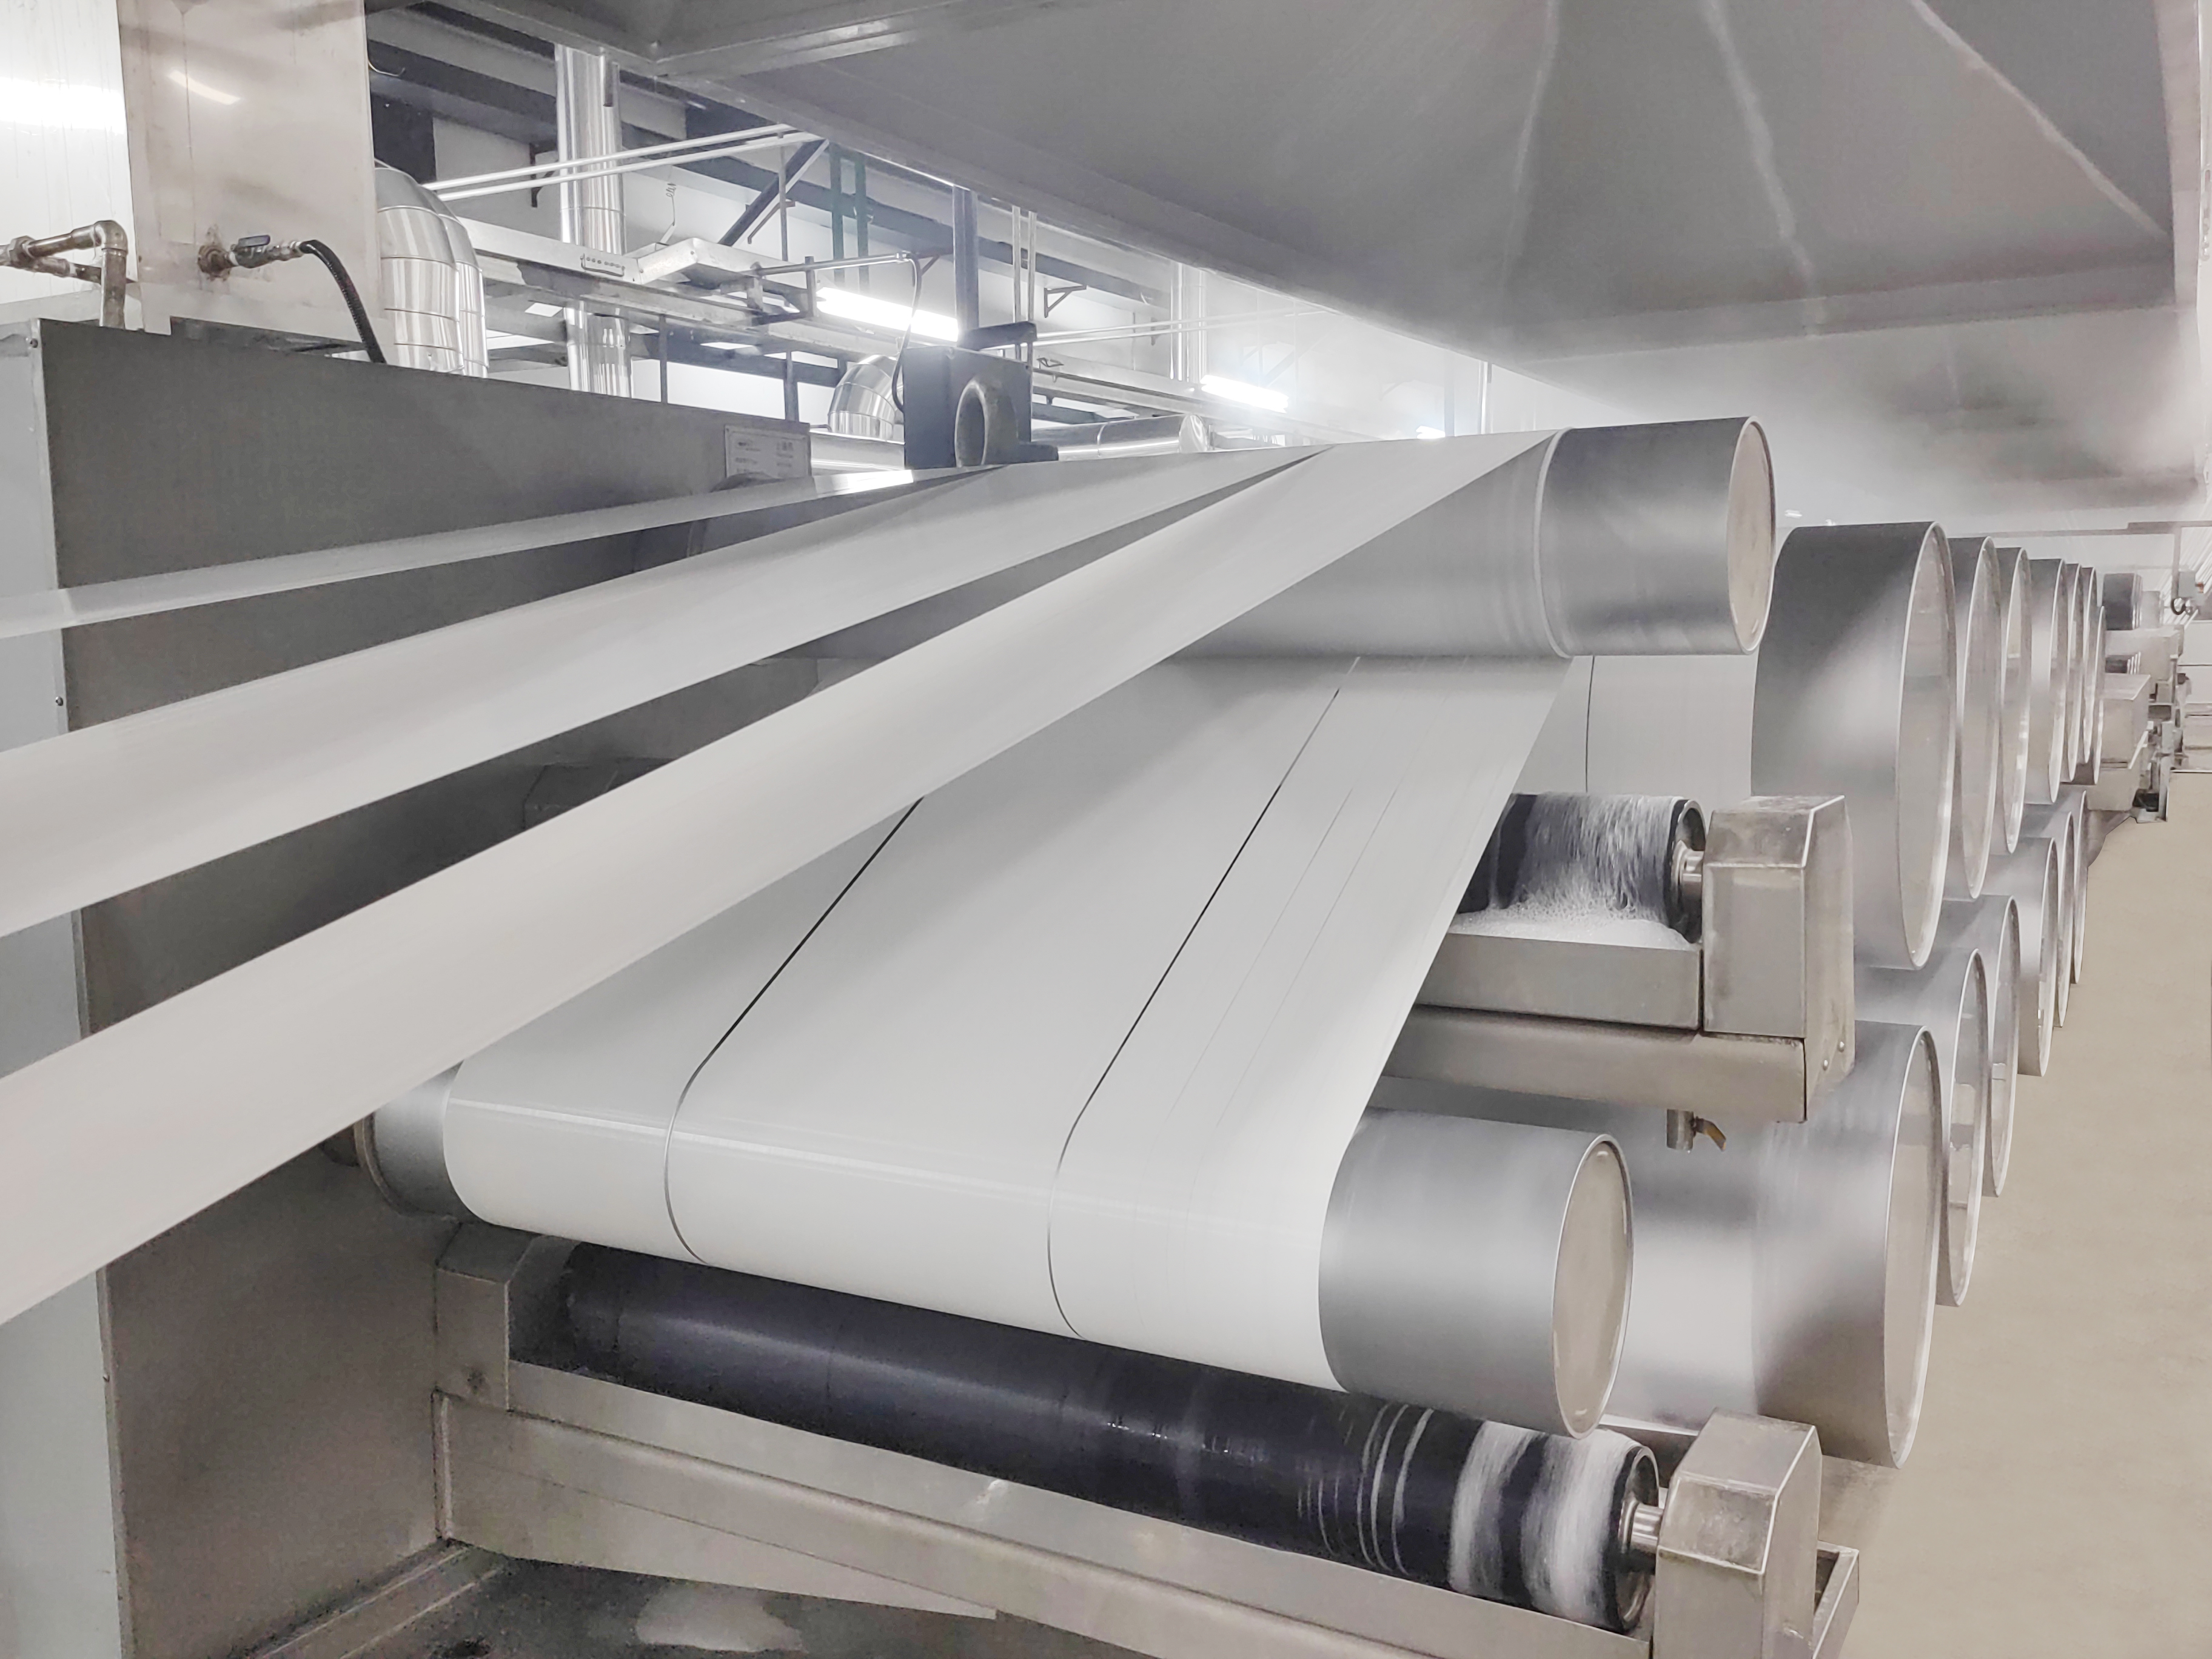 Tinjauan berdasarkan zona proses: pergerakan serat dan antarmuka yang dapat diakses harus ditinjau bersamaan selama perencanaan tata letak.
Rancang Aliran Bahan dan Aliran Utilitas Secara Bersamaan
Pergerakan bahan harus mudah dilacak mulai dari bahan baku masuk hingga serat yang telah dikemas. Hindari pembalikan arah yang tidak perlu, lalu lintas yang saling memotong, serta titik transfer tersembunyi bila memungkinkan. Dalam sebuah tata letak pabrik serat , aliran chip, lelehan, serat, penyelesaian, limbah, bahan kemasan, dan bal berakhir harus ditinjau bersamaan dengan pergerakan orang serta alat perawatan. Suatu rute yang tampak kompak pada gambar mungkin sulit dioperasikan jika pintu akses, jalur pengangkat, atau posisi inspeksi terhalang.
Perencanaan utilitas layak mendapat perhatian dini yang sama. Daya listrik, media termal, udara bertekanan, air, ventilasi, drainase, dan kabel kontrol semuanya menciptakan antarmuka fisik. Paket utilitas yang tepat bersifat spesifik per proyek, tetapi prinsip desainnya konsisten: jangan menunda penentuan rute utilitas hingga setelah posisi peralatan utama dipastikan. Perencanaan utilitas yang matang desain Lini Produksi mengidentifikasi koridor layanan, titik isolasi, dan akses aman sebelum commissioning mengungkapkan kendala-kendala tersebut.
Gunakan Akses Perawatan sebagai Persyaratan Tata Letak
Akses perawatan bukanlah area lantai tambahan. Ia merupakan bagian dari desain proses. Sebuah lini Produksi Serat Stapel Poliester dapat beroperasi sebagai rantai terus-menerus, namun setiap zona tetap memerlukan pembersihan, pemeriksaan, penggantian, dan pemecahan masalah. Jika teknisi tidak dapat menjangkau komponen secara aman, melihat titik kendali, atau menggerakkan alat servis, tata letak yang tampaknya efisien justru dapat menyebabkan gangguan lebih lama di kemudian hari.
Selama tinjauan tata letak, ajukan pertanyaan praktis: Apakah tim dapat mendekati peralatan dari sisi yang aman? Apakah tersedia ruang untuk alat sementara dan suku cadang yang dilepas? Apakah platform, tangga, pagar pengaman, dan jalur evakuasi selaras dengan tugas operasional? Apakah titik pemeriksaan terlihat jelas tanpa memaksa orang melintasi jalur material? Pertanyaan-pertanyaan ini berlaku di seluruh Sistem manufaktur PSF fasilitas, bukan hanya di sekitar mesin terbesar.
Integrasikan Pemeriksaan Kualitas ke dalam Serah Terima Proses
Pengendalian kualitas menjadi lebih bermanfaat ketika ditempatkan sebagai siklus, bukan sebagai gerbang inspeksi akhir. Sebuah lini Produksi Serat Stapel Poliester harus memungkinkan pengamatan kondisi pada titik serah penting serta menghubungkan pengamatan tersebut dengan keputusan sebelumnya. Sebagai contoh, tim proses mungkin memerlukan cara yang jelas untuk meninjau kondisi bahan, perilaku tow, penanganan akhir, konsistensi crimp, penanganan serat terpotong, dan identifikasi kemasan. Pemeriksaan yang relevan bergantung pada tingkat mutu (grade) dan rencana mutu internal, sehingga harus dikonfirmasi secara spesifik untuk proyek bersangkutan.
Pendekatan ini juga meningkatkan perencanaan peralatan industri . Lokasi pengambilan sampel, stasiun operator, visibilitas kontrol lokal, serta kebutuhan pengumpulan data dapat memengaruhi lebar lorong, penataan kabel, dan penempatan peralatan tambahan. Ketika persyaratan mutu dibahas setelah tata letak ditetapkan, tim sering kali menemukan bahwa satu antarmuka kecil yang terlewat telah berubah menjadi item perbaikan ulang yang mahal.
Rencanakan Commissioning sebagai Bagian dari Tata Letak
Commissioning adalah tahap di mana asumsi di balik suatu lini Produksi Serat Stapel Poliester menjadi terlihat. Tata letak harus mendukung pemeriksaan bertahap: utilitas terlebih dahulu, kemudian unit-unit individual, lalu bagian-bagian yang saling terhubung, dan terakhir uji coba bahan terkendali. Urutan ini memudahkan isolasi masalah tanpa terburu-buru menarik kesimpulan mengenai seluruh lini.
Tentukan sejak awal di mana bahan uji akan masuk, bagaimana bahan di luar spesifikasi akan dikendalikan, titik-titik mana yang memerlukan pengamatan sementara, serta cara pencatatan temuan. Suatu pabrik tidak serta-merta siap berproduksi hanya karena seluruh peralatannya telah terpasang. Kesiapan mencakup rutinitas yang telah dilatih, antarmuka yang mudah diakses, pengaman yang telah diverifikasi, serta jalur respons bersama ketika hasil yang diperoleh berbeda dari harapan.
Daftar Periksa Tinjauan Praktis
- Pastikan spesifikasi serat target menjadi acuan utama dalam diskusi peralatan dan tata letak.
- Telusuri pergerakan bahan, personel, limbah, dan pemeliharaan di seluruh lini Produksi Serat Stapel Poliester .
- Tinjau utilitas dan sistem drainase sebelum menetapkan posisi akhir peralatan tetap.
- Periksa apakah akses layanan tetap praktis selama operasi normal maupun pekerjaan pemadaman.
- Tempatkan antarmuka kualitas dan pengendalian di lokasi yang memungkinkan tim menggunakannya tanpa mengganggu alur kerja.
- Tentukan rute uji coba, pergantian proses, dan penanganan produk di luar spesifikasi sebelum masa commissioning dimulai.
Kesimpulan
Yang efektif lini Produksi Serat Stapel Poliester tata letak adalah sistem terintegrasi yang dirancang berdasarkan aliran bahan baku yang dituju, personel yang mengoperasikannya, serta bukti yang diperlukan untuk pengambilan keputusan selama masa startup. Dengan memetakan spesifikasi ke dalam zona proses, meninjau bersama antarmuka bahan baku dan utilitas, serta menjaga akses bagi pekerjaan pemeliharaan dan kualitas, tim dapat menciptakan desain Lini Produksi tata letak yang lebih mudah dipahami, diuji, dan ditingkatkan. Langkah berikutnya yang paling bermanfaat adalah tinjauan khusus proyek yang mencatat baik persyaratan yang telah dikonfirmasi maupun asumsi-asumsi yang masih memerlukan validasi.




 Berita Terkini

