
 EN
Teknologi Utama di Balik Produksi Serat Stapel Poliester Modern
Modern lini Produksi Serat Stapel Poliester bukan sekadar rangkaian mesin yang melelehkan PET dan memotong serat. Ini adalah sistem terkoordinasi di mana kondisi bahan, kualitas lelehan, pembentukan filamen, perlakuan termal, penanganan mekanis, pengendalian, dan pengujian saling memengaruhi satu sama lain. Dari sudut pandang perencanaan rekayasa pabrik, titik awal yang berguna adalah spesifikasi serat target dan aplikasinya—bukan fitur peralatan yang terisolasi. Hal ini memberi tim proyek cara yang lebih jelas untuk menilai apakah setiap antarmuka mampu mendukung produksi yang stabil dan dapat diverifikasi.
Untuk aplikasi serat pemintalan, nonwoven, pengisi, berongga, atau serat daur ulang, paket proses harus menerjemahkan denier yang diinginkan, penampang melintang, perilaku krimp, respons pelapisan, dan panjang potong ke dalam kondisi yang dapat dikendalikan. Bagian-bagian di bawah ini menjelaskan teknologi yang membuat suatu lini Produksi Serat Stapel Poliester menjadi lebih teramati dan lebih mudah dievaluasi. Ini adalah titik keputusan yang harus divalidasi selama tahap rekayasa, bukan janji kinerja universal.
1. Persiapan polimer: lindungi proses sebelum pemintalan dimulai
Produksi poliester dimulai dengan strategi penanganan dan persiapan bahan. Butiran PET, serpihan, atau bahan baku lain yang disetujui memerlukan rute tertentu untuk pengangkutan, pengeringan, dosis, serta persiapan lelehan. Kelembapan, kontaminasi, variasi ukuran partikel, serta penanganan lot yang tidak konsisten dapat mengubah pertanyaan-pertanyaan yang harus dijawab oleh proses hilir. Target kapasitas yang dinyatakan secara terpisah tidak menjamin bahwa sistem umpan, pengeringan, filtrasi, utilitas, dan kontrol siap mendukungnya.
Bagian persiapan modern umumnya menggunakan kondisi pengeringan yang terpantau, pengumpanan gravimetrik atau terkendali, filtrasi lelehan, serta pengamatan tekanan/suhu agar perubahan dapat terlihat sebelum menjadi masalah dalam proses pemintalan. Konfigurasi tepatnya bergantung pada bahan baku dan target serat. Untuk program bahan daur ulang, memperlakukan bahan baku sebagai masukan desain—bukan asumsi latar belakang—sangat penting. Tinjauan teknis harus mengidentifikasi data material apa yang tersedia, di mana sampel diambil, dan bagaimana penyimpangan ditangani.
2. Teknologi pemintalan lelehan menentukan geometri awal
Dalam berbagai lini Produksi Serat Stapel Poliester , ekstrusi dan pemintalan mengubah lelehan yang telah dikondisikan menjadi berkas filamen besar. Stabilitas ekstruder, filtrasi, pengukuran, distribusi, serta kondisi spinneret bekerja secara terintegrasi. Geometri spinneret dan distribusi polimer memengaruhi geometri awal filamen, sedangkan kendali tekanan dan termal membantu tim menilai apakah proses beroperasi dalam jendela kerja yang direncanakan.
Di sinilah teknologi Serat Lanjutan menjadi pertanyaan teknik yang praktis, bukan sekadar label. Suatu proyek mungkin memerlukan serat padat konvensional, profil berongga, atau konfigurasi khusus lainnya. Alih-alih menganggap spinneret sebagai jawaban utuh, para insinyur harus memetakan fitur tersebut terhadap aliran polimer yang dibutuhkan, perilaku pendinginan, rute peregangan di hilir, rencana inspeksi, serta kebutuhan pembersihan atau pergantian peralatan. Pemetaan semacam itu membuat pemilihan peralatan menjadi lebih bermanfaat karena setiap fitur dikaitkan langsung dengan pertanyaan operasional tertentu.
3. Pendinginan dan penanganan tow mengubah filamen menjadi berkas yang dapat dikendalikan
Filamen yang baru diekstrusi harus didinginkan secara terkendali sebelum penanganan selanjutnya. Distribusi udara pendingin (quench-air), kondisi udara, konsistensi di seluruh area spinning, serta tata letak komponen penuntun dan pengambil (take-up) merupakan antarmuka penting. Pendinginan yang tidak merata atau penanganan yang tidak stabil dapat menyulitkan evaluasi keseragaman benang atau serat di tahap selanjutnya, bahkan ketika bagian peleburan (melt section) di hulu tampak normal.
Dalam praktiknya, sebuah lini Produksi Serat Stapel Poliester memperoleh manfaat dari instrumen yang memungkinkan operator melihat kondisi proses yang relevan, alih-alih hanya mengandalkan pengamatan di akhir shift. Data suhu, tekanan, aliran udara, kecepatan, dan alarm yang dapat ditelusuri trennya mendukung pemecahan masalah secara terstruktur. Tujuannya bukan mengasumsikan bahwa otomatisasi menjamin kualitas, melainkan menciptakan hubungan yang dapat dilacak antara perubahan yang diamati, kondisi proses, dan pekerjaan validasi yang menyusul.
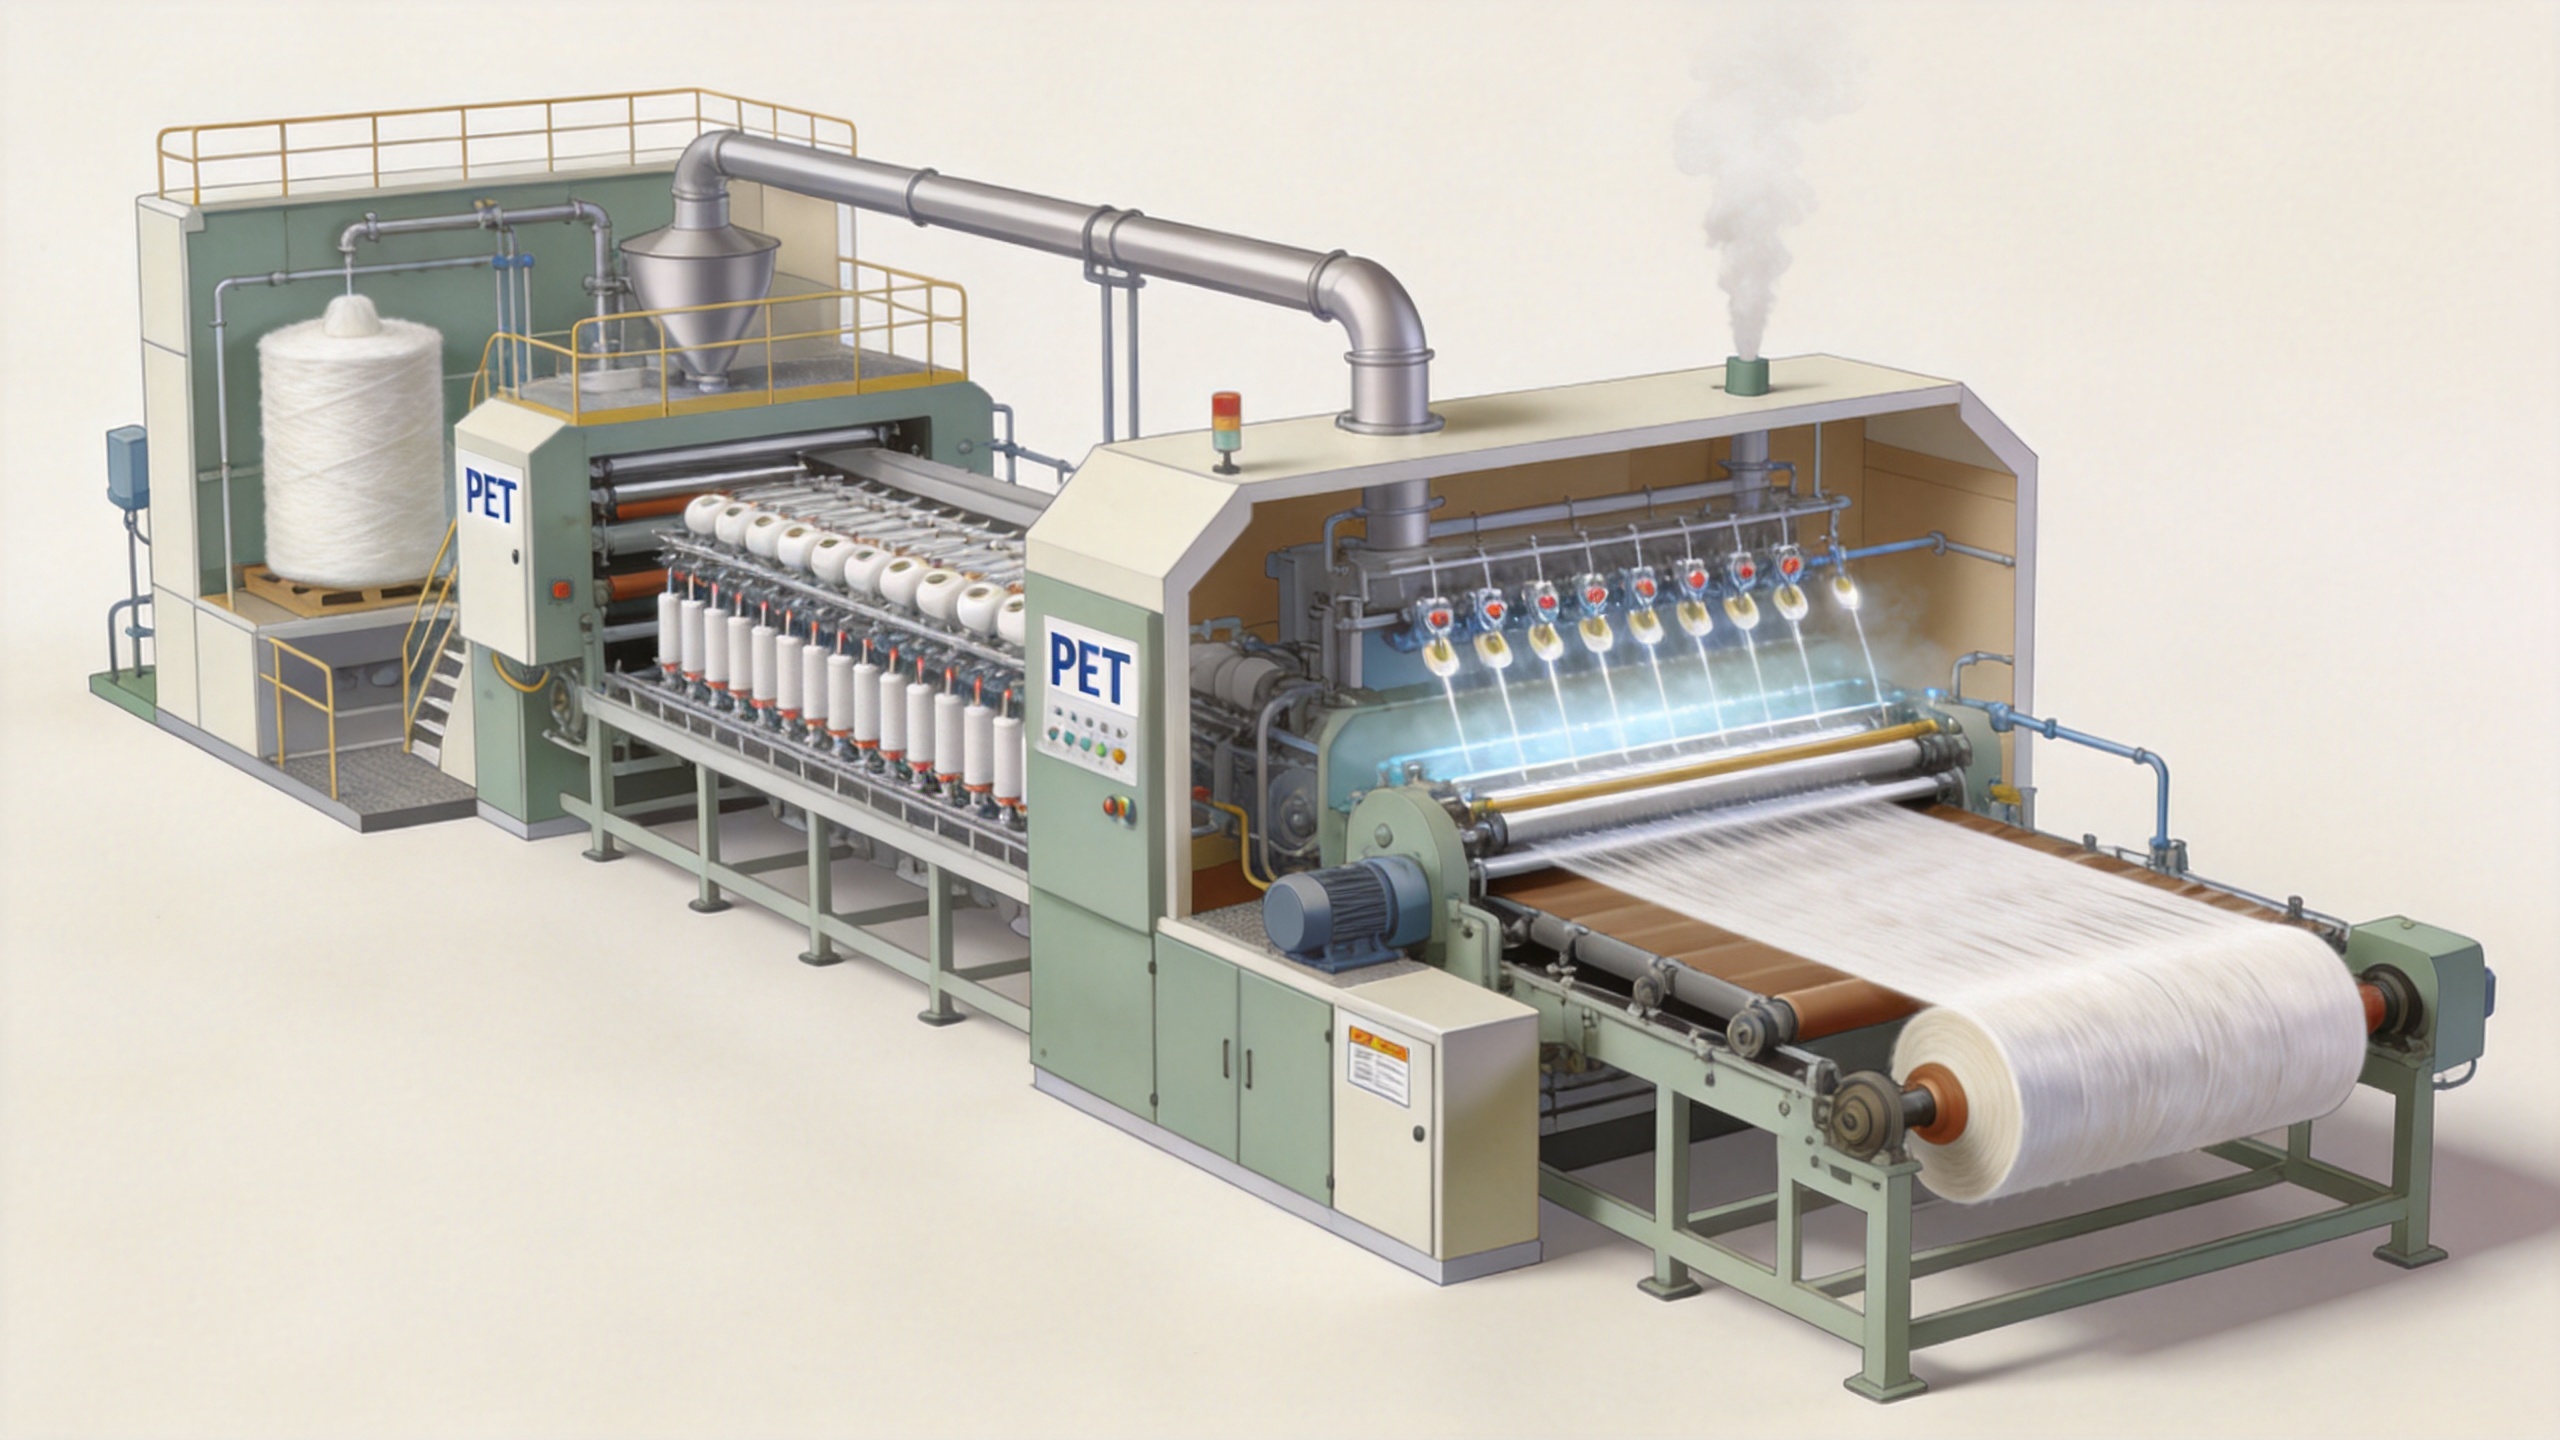
4. Penarikan dan perlakuan panas mengembangkan perilaku serat yang bermanfaat
Penarikan menyelaraskan struktur polimer dan merupakan salah satu tahap paling berdampak dalam proses produksi poliester . Jalur penarik harus mempertahankan ketegangan yang stabil selama proses pemanasan pada rol, rasio penarikan, suhu, dan waktu tinggal diselaraskan dengan kondisi filamen masuk. Pertanyaan berikutnya bukanlah mengenai rangkaian penarik mana yang terdengar lebih canggih, melainkan konfigurasi mana yang paling sesuai dengan serat target, laju produksi yang direncanakan, kondisi utilitas, serta aksesibilitas untuk perawatan.
Tahap pengaturan panas atau relaksasi dapat ditinjau bersamaan dengan proses penarikan karena interaksi keduanya memengaruhi rute proses. Tim teknis harus menentukan karakteristik kualitas mana yang akan diperiksa setelah tahap-tahap tersebut serta catatan proses mana yang diperlukan guna menyelidiki penyimpangan. Jika uji tekstil fisik atau mekanis merupakan bagian dari rencana kualitas, ISO 139:2005 merupakan referensi yang relevan mengenai penggunaan atmosfer standar untuk kondisioning dan pengujian tekstil. Standar ini tidak menetapkan klaim produk; standar ini membantu menjelaskan mengapa kondisi pengujian yang dapat diulang sangat penting ketika hasilnya dibandingkan.
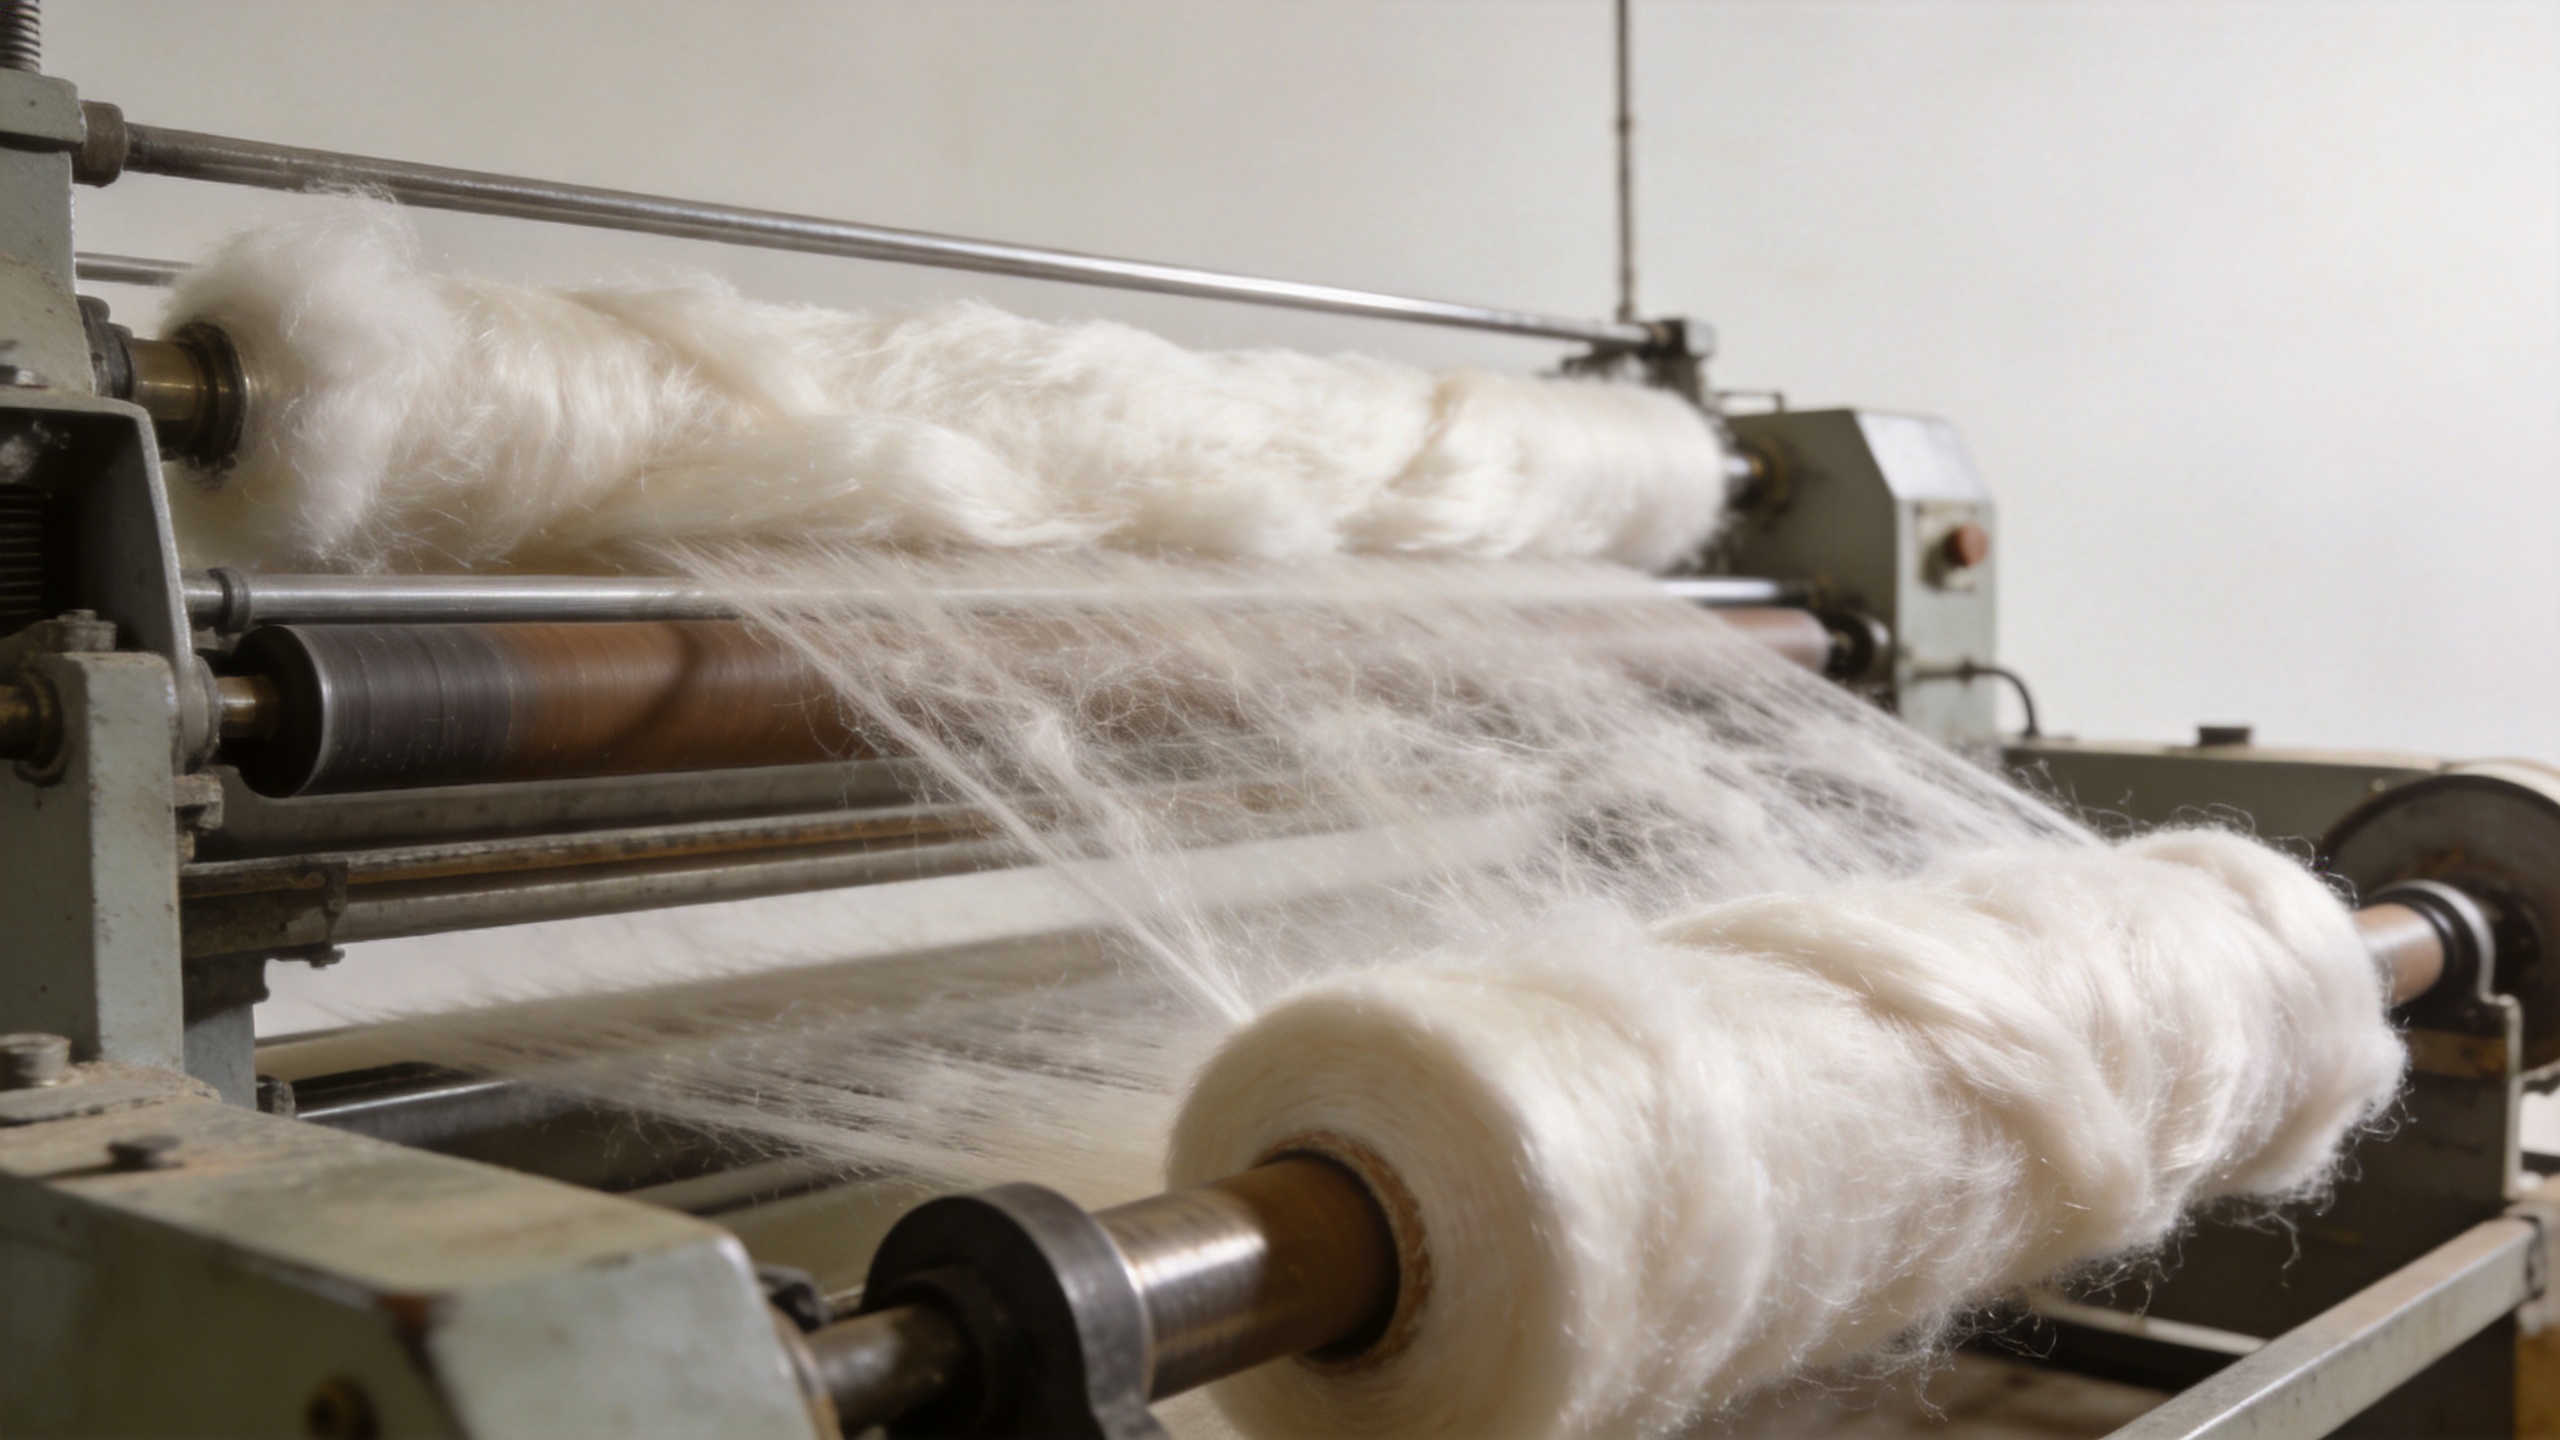
5. Penggulungan, penyelesaian, dan pemotongan harus sesuai dengan penggunaan akhir
Setelah penarikan, rute serat stapel sering menggunakan penggulungan, penyelesaian, pengeringan, dan pemotongan untuk menghasilkan serat yang dapat diproses sebagaimana dimaksud. Teknologi penggulungan mekanis, penerapan bahan penyelesai, kondisi pengeringan, dan pengendalian panjang potongan harus dipertimbangkan secara bersamaan. Perubahan pada salah satu aspek tersebut dapat memengaruhi penanganan atau pemrosesan tahap selanjutnya; oleh karena itu, lebih tepat untuk meninjau antarmuka keseluruhan daripada menyajikan komponen mana pun sebagai solusi mandiri.
Sebagai contoh, serat yang ditujukan untuk rute tekstil mungkin memerlukan pembahasan berbeda dibandingkan serat yang direncanakan untuk bahan nonwoven atau bahan pengisi. Tinjauan yang masuk akal mengajukan pertanyaan: sifat-sifat apa yang harus dikonfirmasi, sampel mana yang representatif, serta bagaimana tim proses akan melacak kembali sampel ke kondisi operasional. Di sinilah juga inovasi peralatan serat harus dinilai berdasarkan keputusan yang didukungnya: penyesuaian yang lebih mudah, pemantauan yang lebih jelas, akses yang lebih aman, serah terima yang lebih bersih, atau dokumentasi yang lebih andal.
6. Manufaktur cerdas menghubungkan keputusan di seluruh lini
Manufaktur Cerdas dalam konteks ini berarti menciptakan visibilitas yang berguna di seluruh proses, bukan menambahkan dashboard hanya demi memiliki dashboard. Arsitektur kontrol yang didefinisikan dengan baik dapat mengumpulkan sinyal operasional, menyelaraskan setpoint dan peringatan dengan resep produksi, mempertahankan konteks batch atau shift, serta memudahkan investigasi serah terima antar-tahap proses. Ruang lingkup yang relevan harus dikonfirmasi sejak awal: sistem mana yang bertukar data, siapa pemilik masing-masing sinyal, bagaimana data disimpan, dan tindakan apa yang diambil ketika terjadi pengecualian.
Dalam perencanaan teknik, berguna untuk memetakan aliran bahan, sistem termal, utilitas, kontrol, serta antarmuka commissioning sebelum menganggap peralatan inti sebagai keseluruhan ruang lingkup. Pendekatan ini melindungi proyek dari celah umum: suatu saluran mungkin telah dispesifikasikan secara rinci, namun akses, ventilasi, daya listrik, air, udara bertekanan, logistik bahan, atau tanggung jawab data tetap belum jelas. Konteks proses-paket dan desain teknik yang dinyatakan oleh Soft Gem dapat menjadi titik diskusi konsultatif yang berguna dalam meninjau antarmuka tersebut, dengan catatan bahwa konfirmasi akhir tetap bergantung pada kebutuhan spesifik proyek.
Daftar periksa teknologi praktis bagi tim proyek
- Tentukan serat target dan sifat-sifat yang akan diperiksa sebelum membandingkan modul-modul dalam suatu lini Produksi Serat Stapel Poliester .
- Dokumentasikan kondisi bahan baku, titik pengambilan sampel, serta respons proses yang diharapkan ketika masukan bervariasi.
- Tinjau peleburan, pemintalan, pendinginan cepat (quenching), penanganan tow, peregangan (drawing), pencatuan (crimping), penyempurnaan (finishing), serta pemotongan sebagai antarmuka yang saling terkait.
- Identifikasi sinyal yang dibutuhkan operator, alarm yang memerlukan tindakan, serta catatan yang diperlukan untuk pelacakan di kemudian hari.
- Konfirmasi tanggung jawab terkait utilitas, tata letak, akses pemeliharaan, keselamatan, dan commissioning bersama dengan ruang lingkup peralatan.
- Sepakati praktik pengambilan sampel representatif dan pengujian bersyarat sebelum menarik kesimpulan dari data kualitas.
Kesimpulan: teknologi bergantung pada antarmuka yang direkayasa dengan baik
Rencana teknologi yang bermanfaat untuk sebuah lini Produksi Serat Stapel Poliester biasanya merupakan rencana sistem. Persiapan material melindungi proses spinning; spinning dan quenching membentuk tow awal; drawing, perlakuan termal, crimping, finishing, dan cutting menghasilkan perilaku serat yang diinginkan; serta sistem kontrol memudahkan pengamatan dan verifikasi proses. Sebelum memilih suatu konfigurasi, hubungkan setiap teknologi dengan persyaratan target, ketergantungan proses, dan bukti yang diperlukan saat commissioning. Pendekatan ini menghasilkan diskusi rekayasa yang lebih bermanfaat dibanding daftar fitur semata.


 Berita Terkini

