
 EN
Technologies clés derrière la production moderne de fibres discontinues en polyester
Un écran LED moderne ligne de production de fibres discontinues de polyester ne constitue pas simplement une suite de machines qui font fondre le PET et découpent la bande filamenteuse. Il s’agit d’un système coordonné dans lequel l’état du matériau, la qualité de la fusion, la formation des filaments, le traitement thermique, la manutention mécanique, les systèmes de commande et les essais s’influencent mutuellement. Du point de vue de la planification en ingénierie d’usine, le point de départ utile est la spécification cible de la fibre et son application — et non une caractéristique isolée d’un équipement. Cela permet à l’équipe projet d’évaluer plus clairement si chaque interface est capable de soutenir une production stable et vérifiable.
Pour les applications destinées aux fibres de qualité filage, aux non-tissés, au rembourrage, aux fibres creuses ou aux fibres recyclées, le package de procédé doit traduire le denier souhaité, la section transversale, le comportement de frisure, la réaction au finissage et la longueur de coupe en conditions maîtrisables. Les sections ci-dessous expliquent les technologies qui rendent cela possible. ligne de production de fibres discontinues de polyester plus observables et plus faciles à évaluer. Ce sont des points de décision à valider pendant la phase d’ingénierie, et non des engagements universels en matière de performance.
1. Préparation du polymère : protéger le procédé avant le début du filage
La production de polyester débute par une stratégie de manutention et de préparation des matériaux. Les granulés, les flocons ou toute autre matière première approuvée en PET doivent suivre un parcours défini pour le convoyage, le séchage, le dosage et la préparation de la masse fondue. L’humidité, la contamination, les variations de taille des particules et une gestion incohérente des lots peuvent tous modifier les questions auxquelles le procédé en aval doit répondre. Un objectif de capacité déclaré, pris isolément, ne garantit pas que les systèmes d’alimentation, de séchage, de filtration, les utilities et les systèmes de contrôle sont prêts à le soutenir.
Les sections modernes de préparation utilisent couramment des conditions de séchage surveillées, des alimentations gravimétriques ou contrôlées, une filtration en fusion et une observation de la pression/ température afin de rendre les changements visibles avant qu’ils ne deviennent un problème de filature. La configuration exacte dépend de la matière première et de l’objectif concernant la fibre. Dans le cadre d’un programme utilisant des matériaux recyclés, il est particulièrement important de considérer la matière première comme une entrée de conception plutôt que comme une hypothèse sous-jacente. L’examen technique doit identifier les données matérielles disponibles, les lieux où elles sont échantillonnées et la manière dont les écarts sont traités.
2. La technologie de filature en fusion définit la géométrie initiale
Dans une ligne de production de fibres discontinues de polyester , l’extrusion et la filature transforment une masse fondue conditionnée en un gros faisceau de filaments. La stabilité de l’extrudeuse, la filtration, le dosage, la répartition et l’état de la filière fonctionnent ensemble comme un système. La géométrie de la filière et la répartition du polymère influencent la géométrie initiale des filaments, tandis que le contrôle de la pression et de la température aide l’équipe à évaluer si le procédé fonctionne dans sa plage prévue.
C'est ici que technologie de fibre avancée devient une question d'ingénierie pratique plutôt qu'une simple étiquette. Un projet peut nécessiter une fibre solide classique, un profil creux ou une configuration plus spécialisée. Au lieu de considérer la filière comme la réponse complète, les ingénieurs doivent associer chaque caractéristique au débit polymère requis, au comportement de refroidissement, au trajet d'étirage en aval, au plan d'inspection et aux besoins de nettoyage ou de changement d'outillage. Cette association rend la sélection des équipements plus pertinente, car chaque caractéristique est liée à une question opérationnelle concrète.
3. Le refroidissement (quenching) et la manipulation de la nappe filamenteuse transforment les filaments en un faisceau maîtrisable
Les filaments fraîchement extrudés doivent être refroidis de manière contrôlée avant toute manipulation ultérieure. La répartition de l'air de refroidissement, l'état de cet air, sa régularité sur toute la surface de filage, ainsi que l'agencement des guides et des éléments de prise sont des interfaces critiques. Un refroidissement inégal ou une manipulation instable peuvent compliquer l'évaluation ultérieure de l'uniformité de la fibre ou de la ficelle, même lorsque la section amont de fusion apparaît normale.
En pratique, un ligne de production de fibres discontinues de polyester bénéficie d’un équipement de mesure permettant aux opérateurs de visualiser les conditions de procédé pertinentes, plutôt que de se fier uniquement aux observations effectuées en fin de poste. Des données évolutives relatives à la température, à la pression, au débit d’air, à la vitesse et aux alarmes peuvent faciliter une résolution structurée des problèmes. L’objectif n’est pas de supposer que l’automatisation garantit la qualité, mais bien d’établir un lien traçable entre une modification observée, une condition de procédé et les travaux de validation qui s’ensuivent.
4. Le filage et le traitement thermique développent des comportements utiles de la fibre
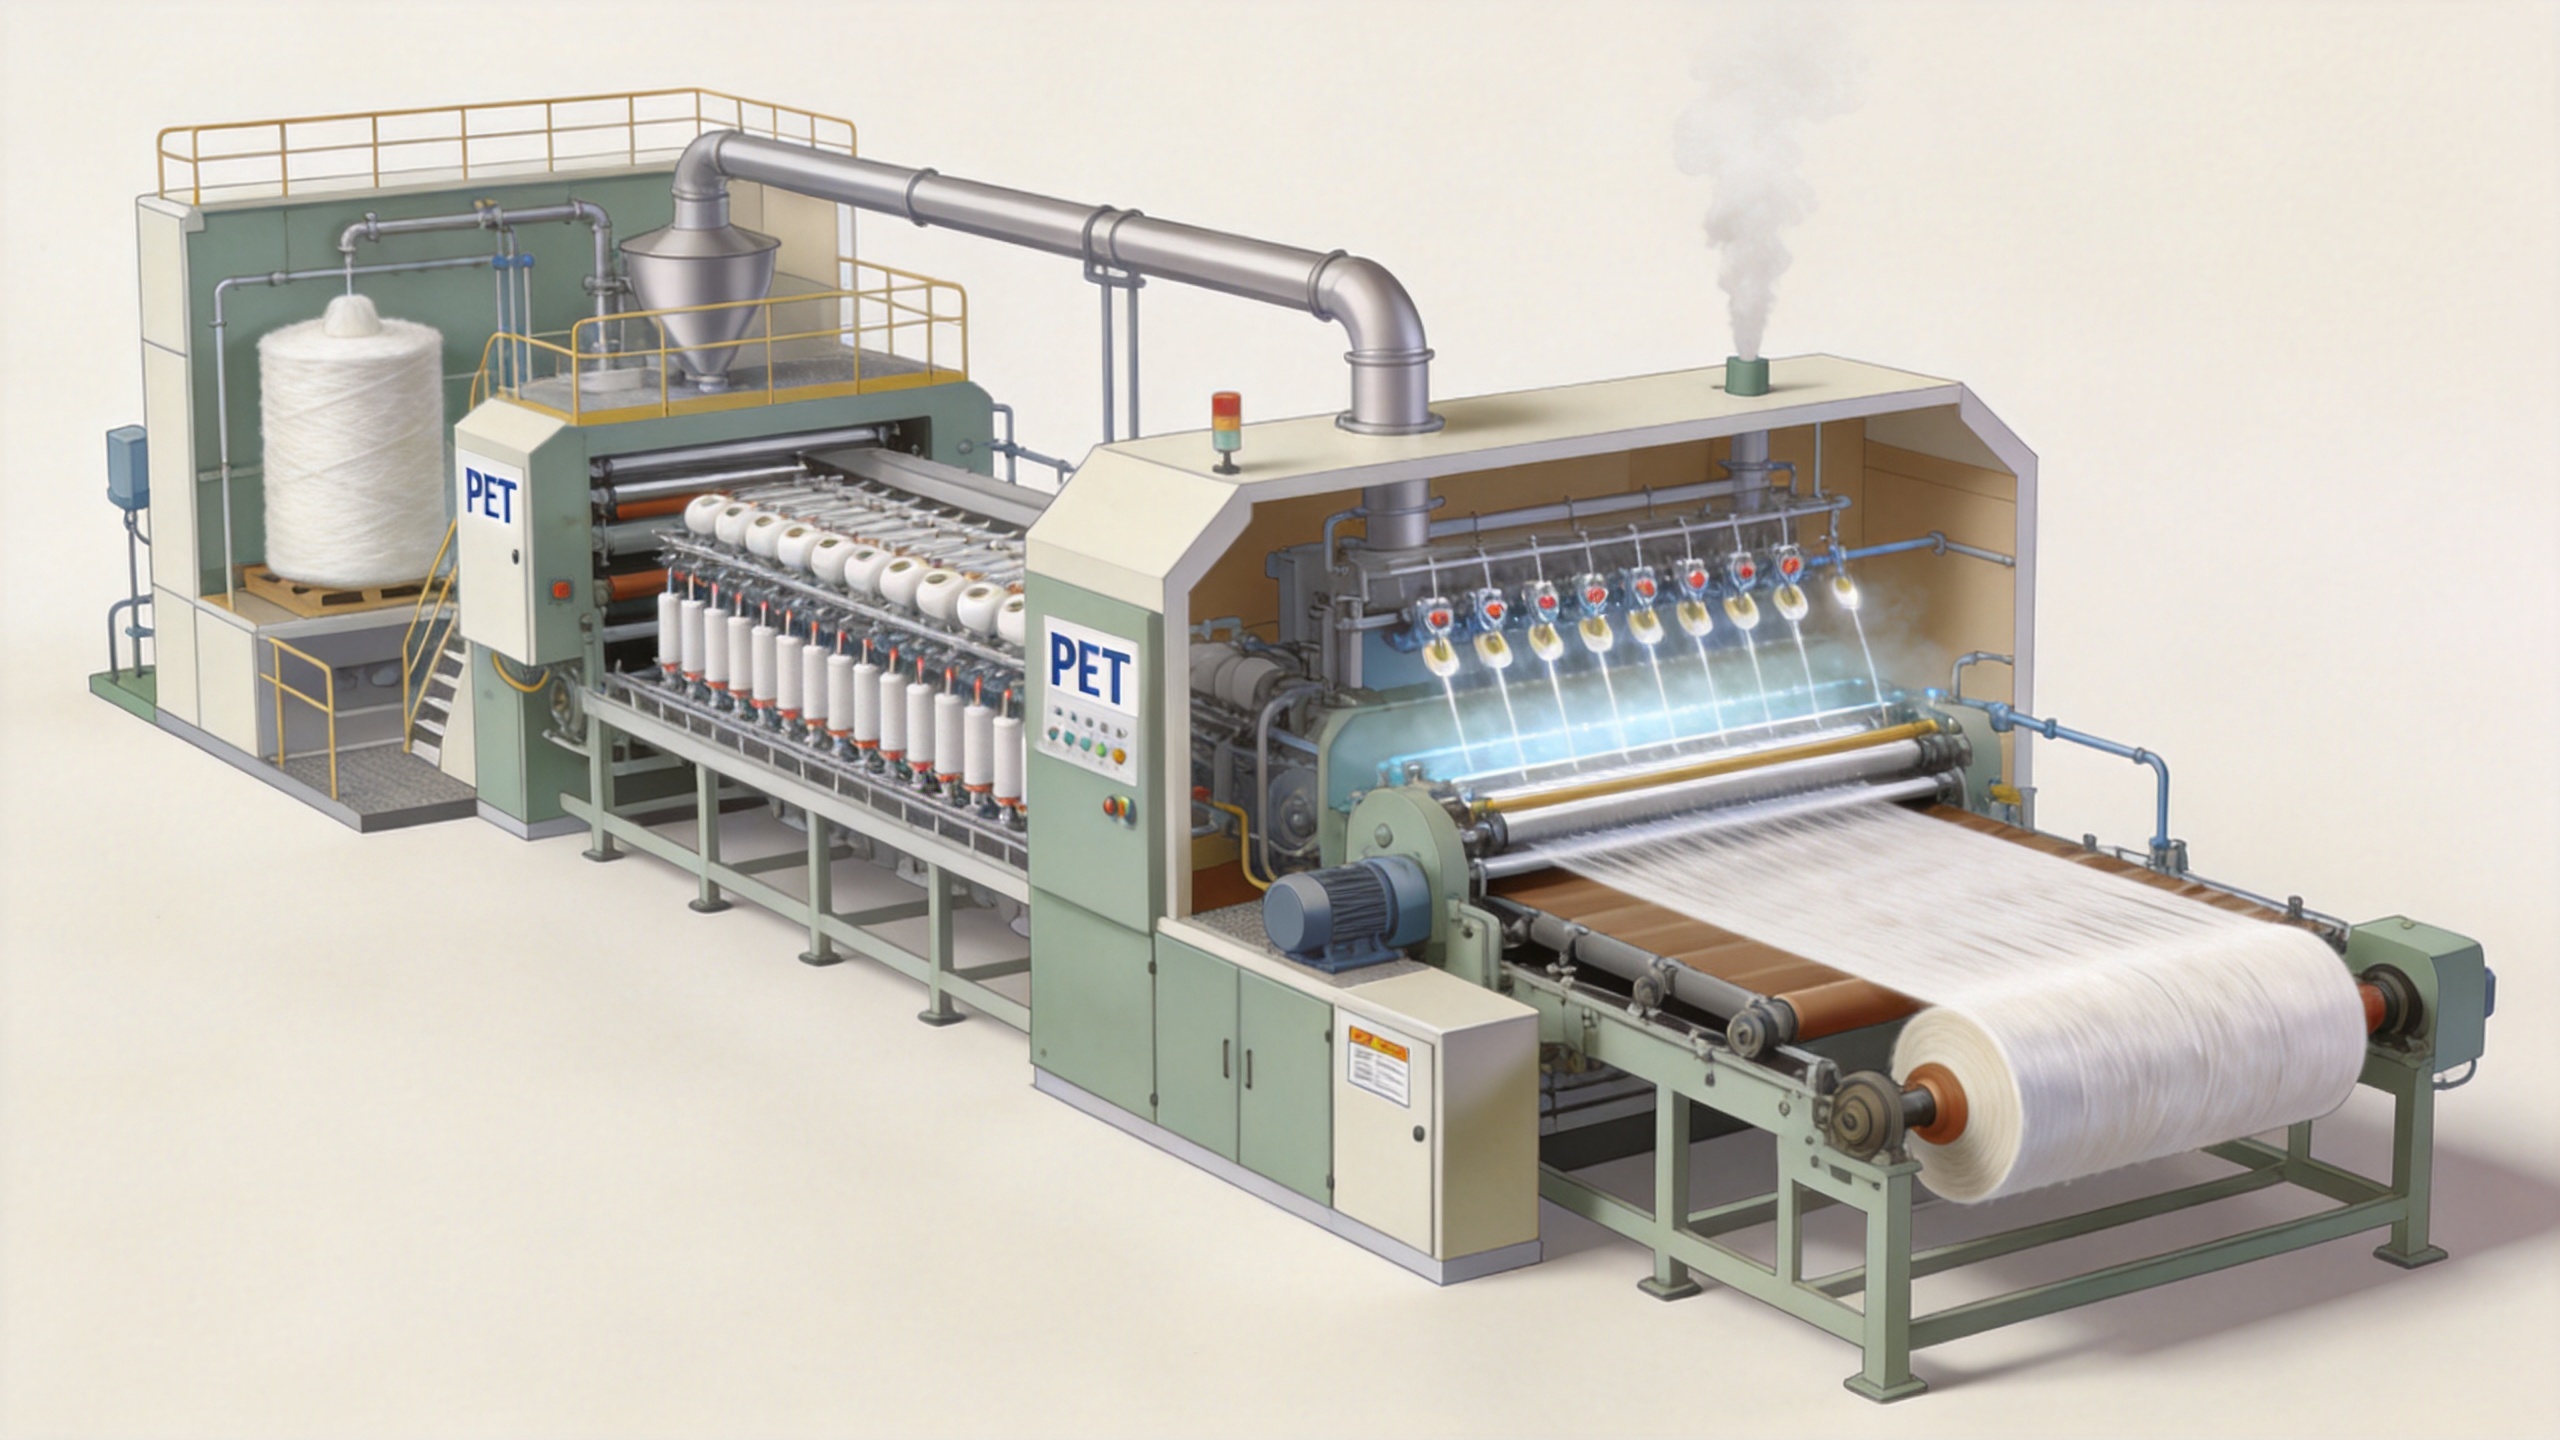
Le filage aligne la structure polymère et constitue l’une des étapes les plus déterminantes du procédé de production de polyester un chemin de traction doit maintenir une tension stable pendant que les rouleaux chauffants, les rapports d’étirage, les températures et les temps de séjour sont coordonnés avec l’état du filament entrant. La question suivante n’est pas de savoir quel cadre d’étirage semble le plus avancé, mais quelle configuration convient à la fibre cible, au débit prévu, aux conditions des utilities et à l’accès pour la maintenance.
Les étapes de thermofixation ou de détente peuvent être examinées conjointement avec l’étirage, car leur interaction influe sur le parcours du procédé. Une équipe technique doit définir les caractéristiques de qualité qu’elle examinera après ces étapes, ainsi que les enregistrements de procédé nécessaires pour analyser un écart. Lorsque des essais textiles physiques ou mécaniques font partie du plan qualité, la norme ISO 139:2005 constitue une référence pertinente concernant l’utilisation d’atmosphères normalisées pour le conditionnement et les essais des textiles. Elle ne formule aucune déclaration relative au produit ; elle aide à expliquer pourquoi des conditions d’essai reproductibles sont essentielles lorsque les résultats sont comparés.
5. Le façonnage, la finition et la coupe doivent correspondre à l’usage final
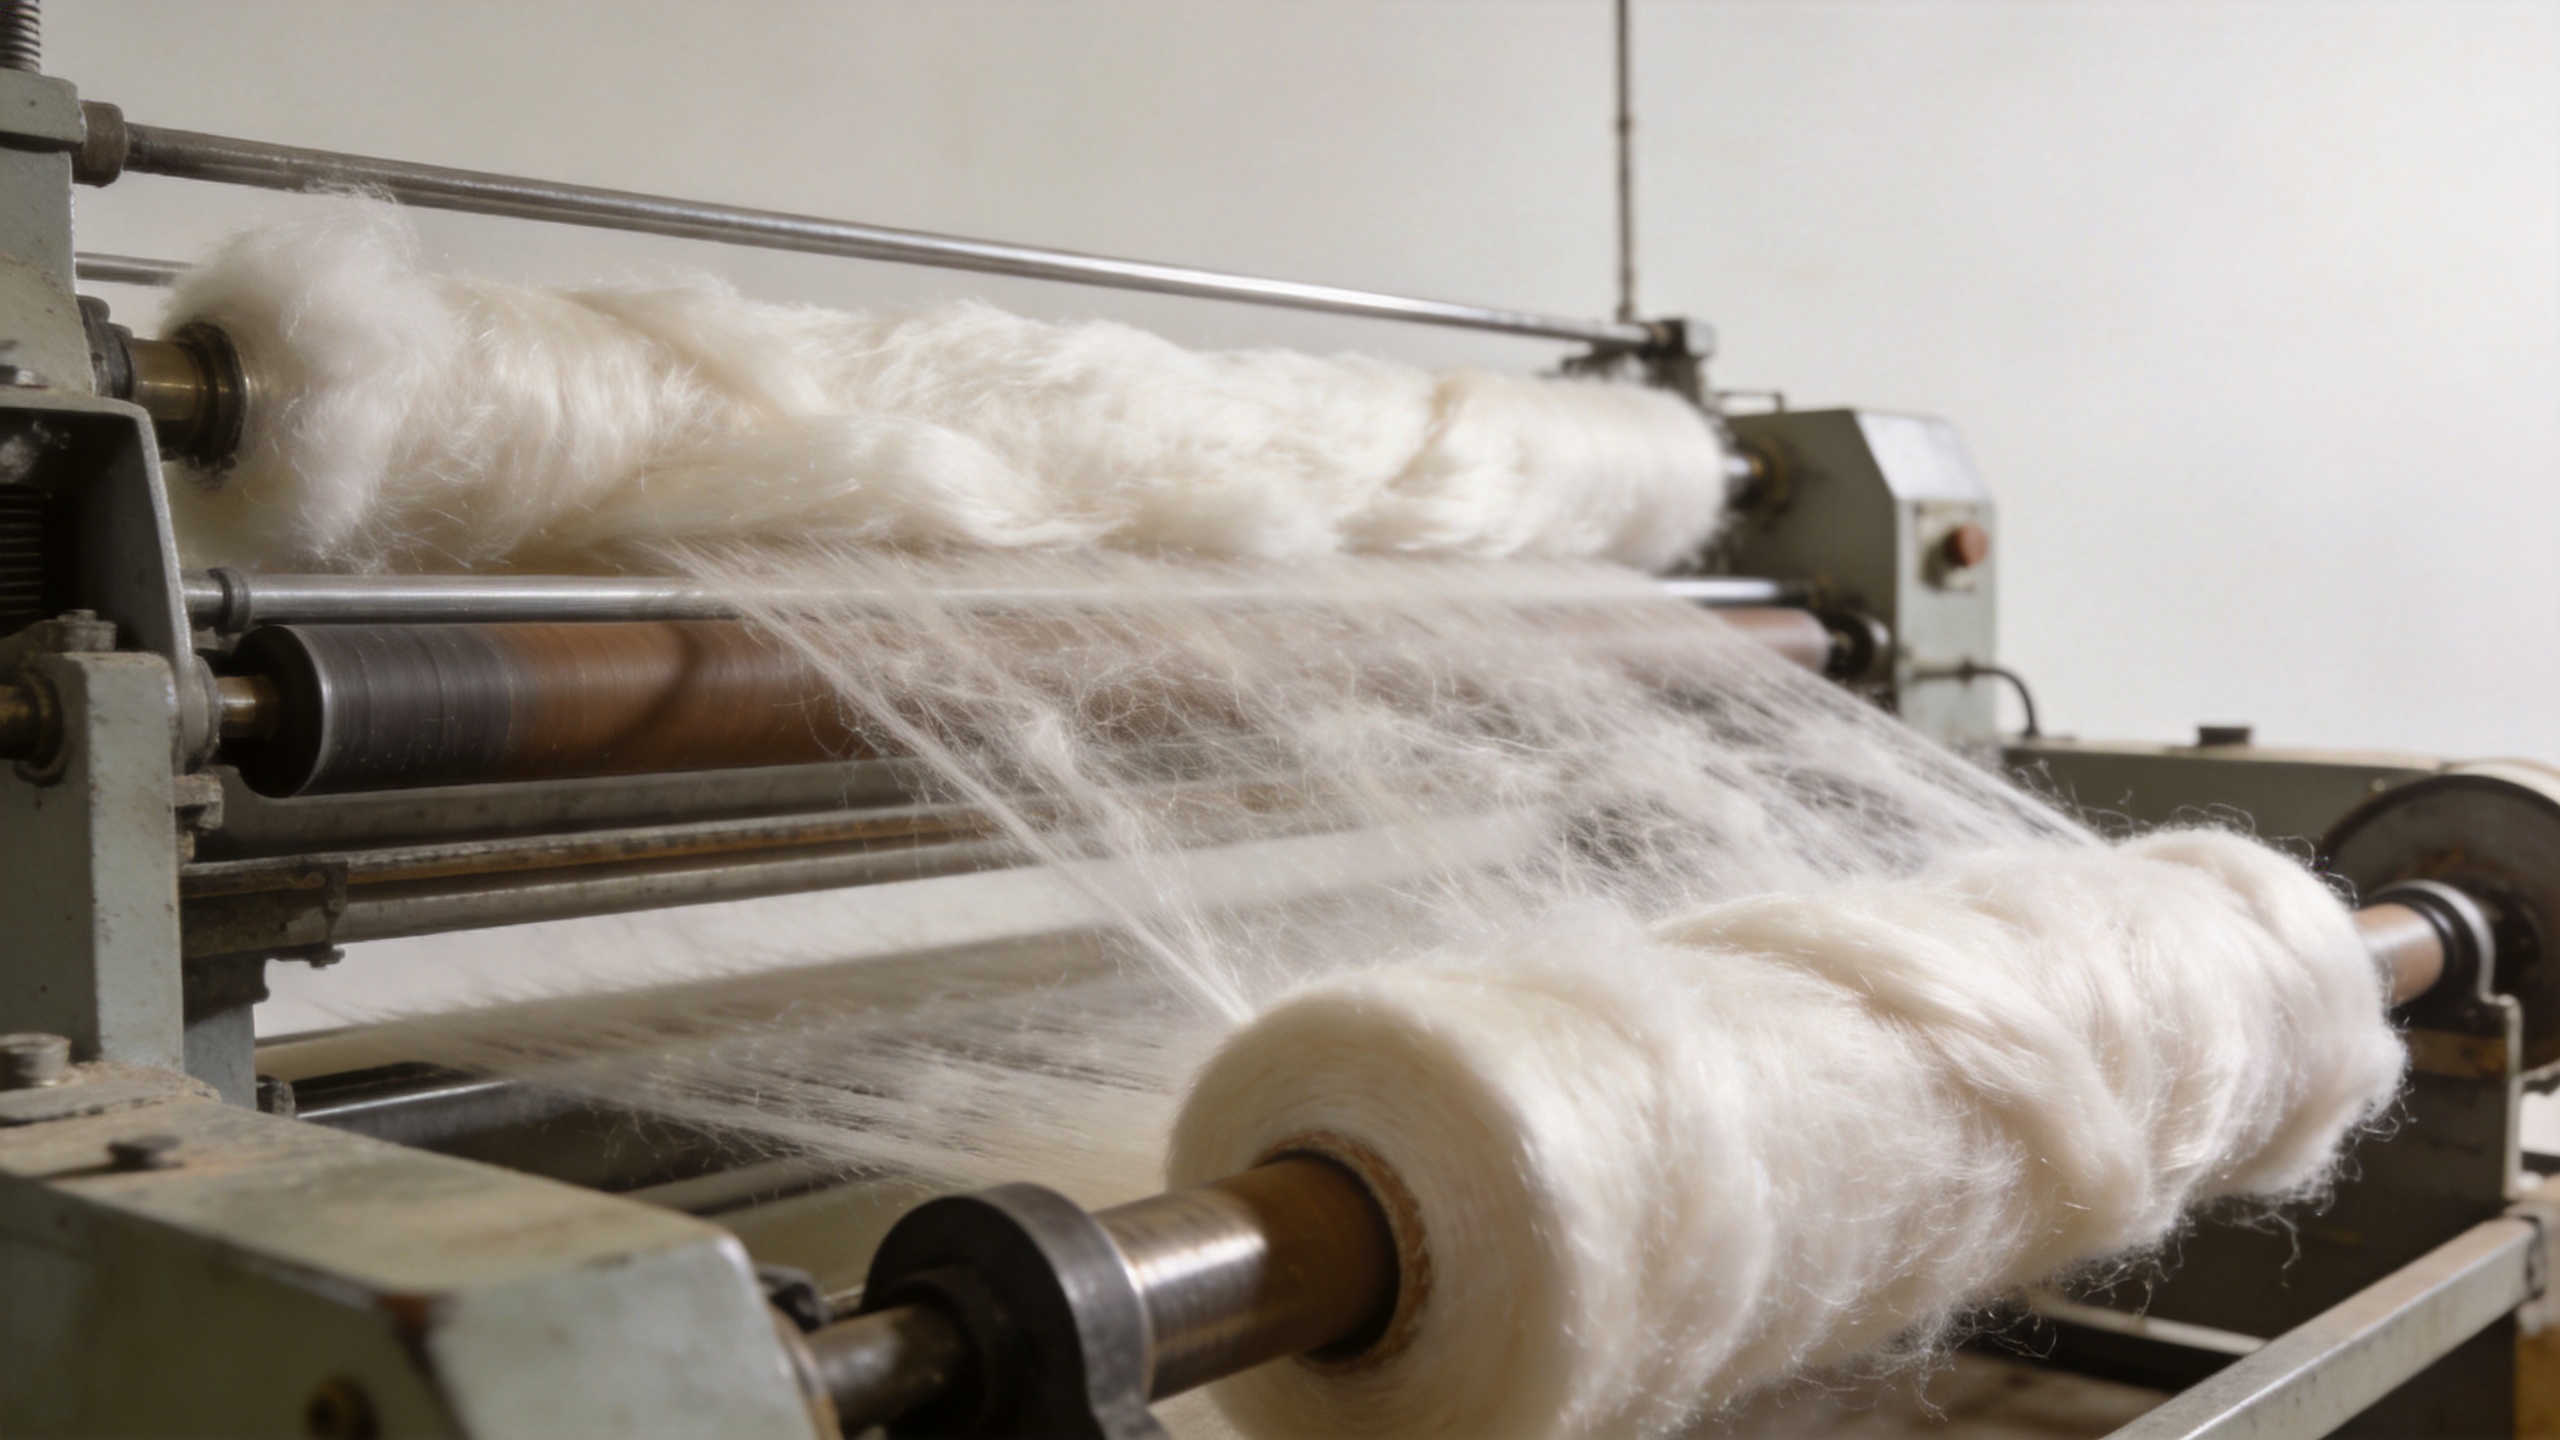
Après l’étirage, une voie de fibres discontinues utilise souvent le façonnage, la finition, le séchage et la coupe afin de produire une fibre pouvant être transformée conformément à son usage prévu. La technologie mécanique de façonnage, l’application de la finition, les conditions de séchage et le contrôle de la longueur de coupe doivent être envisagés de façon intégrée. Une modification apportée à l’un de ces paramètres peut affecter la manutention ou la transformation en aval ; il est donc plus pertinent d’examiner l’interface globale que de présenter un composant isolément comme une solution autonome.
Par exemple, les fibres destinées à une voie textile nécessitent une analyse différente de celles prévues pour les non-tissés ou les rembourrages. Une analyse rigoureuse pose les questions suivantes : quelles propriétés doivent être vérifiées ? Quels échantillons sont représentatifs ? Comment l’équipe de production retracera-t-elle chaque échantillon jusqu’aux conditions opératoires correspondantes ? C’est également dans ce cadre que l’innovation en équipements pour fibres doit être évaluée en fonction de la prise de décision qu’elle facilite : réglages plus simples, surveillance plus claire, accès plus sécurisé, transfert plus propre ou documentation plus fiable.
6. La fabrication intelligente relie les décisions à travers la ligne de production
Fabrication Intelligente dans ce contexte, cela signifie créer une visibilité utile sur l’ensemble d’un processus, et non ajouter des tableaux de bord pour leur propre valeur. Une architecture de contrôle bien définie peut collecter les signaux de fonctionnement, aligner les consignes et les seuils d’alarme avec la recette de production, préserver le contexte par lot ou par poste de travail, et faciliter l’analyse des transferts entre les étapes du processus. La portée pertinente doit être confirmée dès le début : quels systèmes échangent des données, qui est responsable de chaque signal, comment les données sont conservées, et quelle action est déclenchée en cas d’exception.
En phase de planification technique, il est utile de cartographier les flux de matières, les systèmes thermiques, les réseaux d’utilités, les systèmes de commande et les interfaces de mise en service avant de considérer l’équipement principal comme l’ensemble du périmètre. Cette approche protège le projet contre un écart fréquent : une ligne peut être spécifiée en détail, tandis que l’accès, la ventilation, l’alimentation électrique, l’eau, l’air comprimé, la logistique des matières ou les responsabilités liées aux données restent floues. Le contexte déclaré par Soft Gem concernant les packages technologiques et la conception technique peut constituer un point de discussion consultatif utile pour examiner ces interfaces, sous réserve de confirmation spécifique au projet.
Une liste de contrôle pratique des technologies destinée aux équipes projet
- Définir la fibre cible et les propriétés qui seront vérifiées avant de comparer les modules dans un ligne de production de fibres discontinues de polyester .
- Documenter l’état de la matière première, les points de prélèvement d’échantillons et la réaction du procédé attendue lorsque les entrées varient.
- Examiner la fusion, le filage, le refroidissement, la manutention de la bande, l’étirage, le crimping, la finition et la coupe comme des interfaces interconnectées.
- Identifier les signaux dont les opérateurs ont besoin, les alarmes exigeant une intervention et les enregistrements requis pour assurer la traçabilité ultérieure.
- Confirmer les responsabilités relatives à l’utilité, à l’agencement, à l’accès pour maintenance, à la sécurité et à la mise en service, en parallèle de la portée des équipements.
- Convenir au préalable des pratiques d’échantillonnage représentatif et d’essais conditionnés avant de tirer des conclusions à partir des données qualité.
Conclusion : la technologie dépend d’interfaces rigoureusement conçues.
Un plan technologique utile pour un ligne de production de fibres discontinues de polyester est généralement un plan systémique. La préparation des matières protège le filage ; le filage et la trempe façonnent la bande initiale ; l’étirage, le traitement thermique, le frisage, la finition et la coupe définissent le comportement souhaité de la fibre ; les systèmes de commande facilitent l’observation et la vérification du procédé. Avant de choisir une configuration, associez chaque technologie à une exigence cible, à une dépendance procédurale et aux éléments probants requis lors de la mise en service. Cela donne lieu à une discussion technique plus pertinente qu’une simple énumération de fonctionnalités.


 Actualités chaudes

