
 EN
PSF-koneiden teknologian kehitys viime vuosina
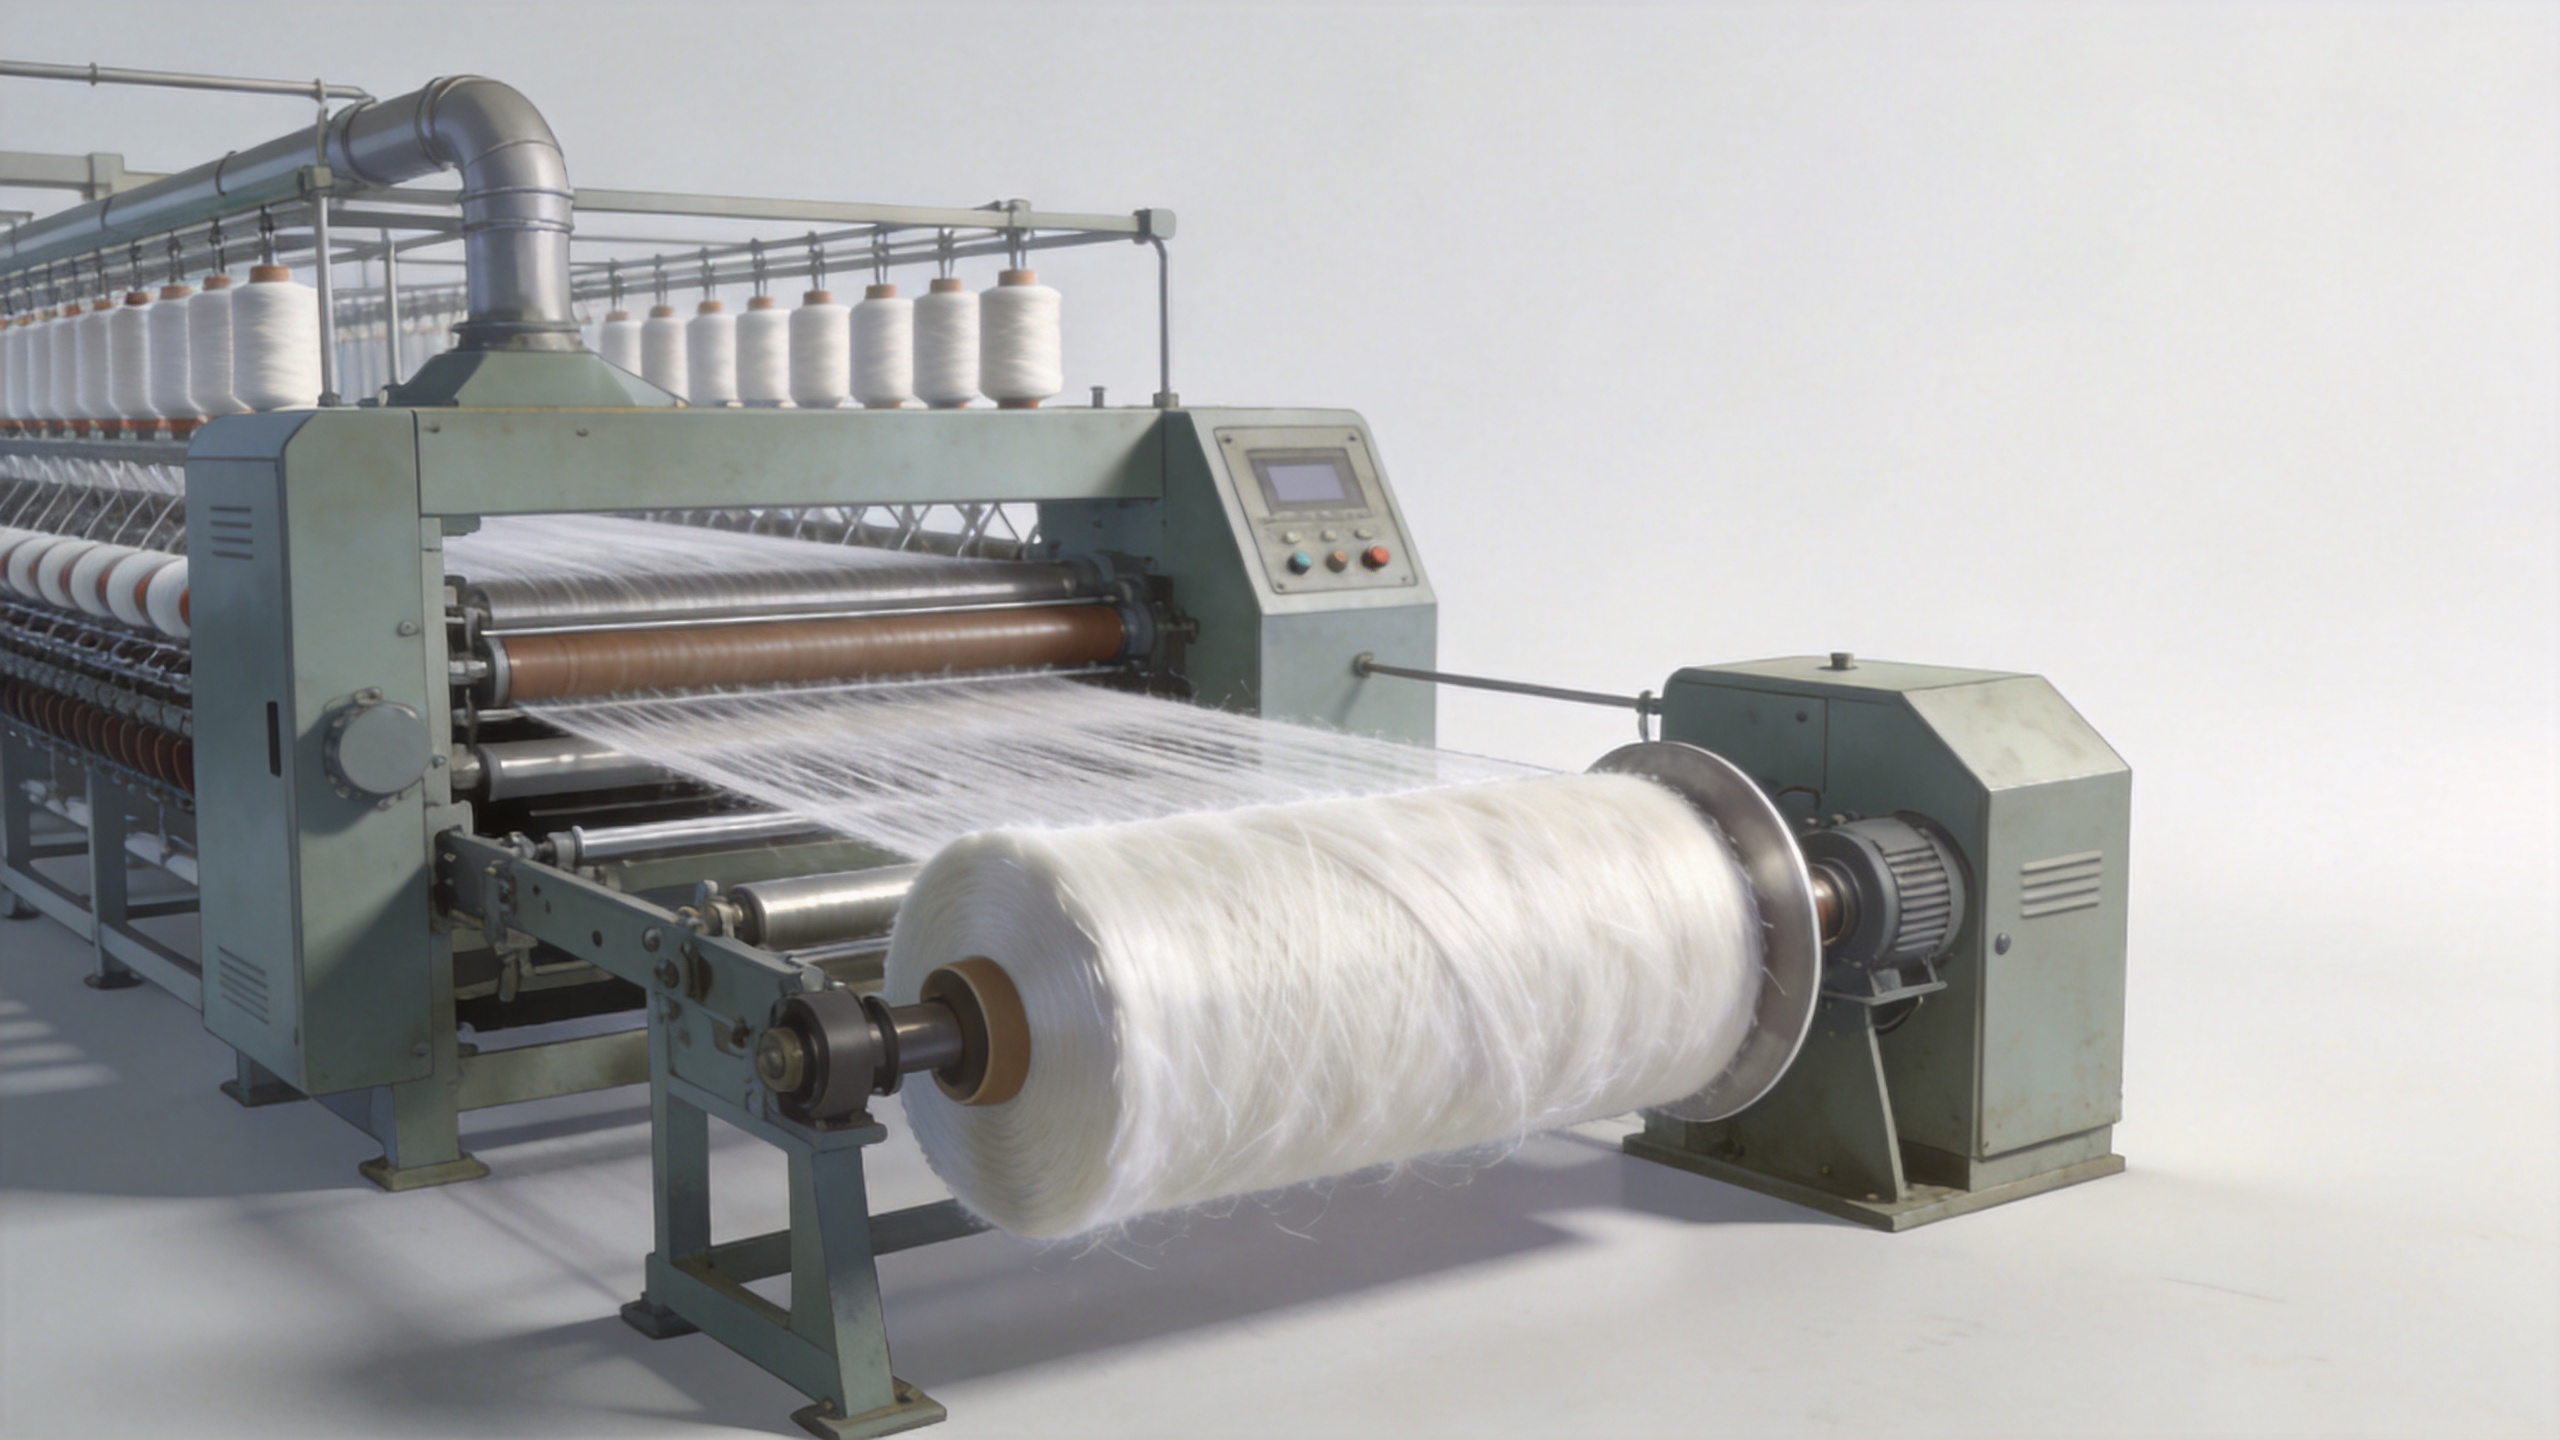
Moderni Psf-kone ei enää ymmärretä parhaiten yhtenä eristettynä laitteena. Se on yhteen kytketty tuotantosysteemi, joka tuo materiaalin valmistuksesta sulamiskäsittelyyn, kutoontuotantoon, venytysprosessiin, viimeistelyyn, apujärjestelmiin ja ohjaukseen yhden toiminnallisen kokonaisuuden. Tämä siirtymä merkitsee paljon valmistajille, jotka arvioivat kuitukoneiden innovaatioita: hyödyllinen kysymys ei ole enää pelkästään, mikä ominaisuus näyttää uudemmalta, vaan mikä prosessipäätös kyseinen ominaisuus auttaa tiimiä havaitsemaan, säätämään tai varmentamaan.
Tehtaantyöryhmälle polyesteeriteknologian kehitys on siirtynyt yhä enemmän erillisistä mekaanisista päivityksistä koordinoituun prosessinohjaukseen. A Psf-kone voidaan edelleen arvioida tuottavuuden ja kuidun ominaisuuksien perusteella, mutta sen käytännön arvo riippuu myös siitä, kuinka hyvin sen rajapinnat tukevat vakavaa toimintaa, huoltosuunnittelua ja laadun tarkastusta. Tässä artikkelissa selitetään muutoksia, jotka muokkaavat tätä arviointia.
Erillisistä laitteista yhdistettyyn PSF-konejärjestelmään
Aiemmat keskustelut "PSF-koneesta" Psf-kone keskittyivät usein suuriin osioihin, kuten puristukseen, kuitujen venytysvaiheeseen, vedontaan, rypistelyyn, leikkaamiseen ja ballointiin. Nämä osiot ovat edelleen perustavanlaatuisia. Muuttunut on odotus siitä, että osiot vaihtavat toiminnallisesti hyödynnettävää käyttötietoa ja että niitä tarkastellaan koordinoituna tuotantolinjana eikä pelkkänä koneiden luettelona.
Tämä on tärkeä ero. Pelkkä kapasiteettitavoite ei kerro, ovatko materiaalin käsittely, lämpötilan säätö, apuaineet, ohjausjärjestelmät ja alapuolinen käsittely valmiita tukemaan sitä. Siksi viimeaikainen kuitukoneiden kehitys painottaa yhä enemmän rajapintoja: siitä, missä polymeeritila siirretään venytysvaiheeseen, missä vedon olosuhteet vaikuttavat kuidun kehitykseen ja missä viimeistely- tai leikkauspalaute voi ohjata koko tuotantolinjaa.
Tiimille, joka suunnittelee teollisuuslaitteita, tämä järjestelmänäkymä auttaa välttämään yleisen virheen: tarjouksia verrataan yhtenä numerona, vaikka laajuuden rajat ovat epäselvät. Tarkemmassa vertailussa tunnistetaan, mitä sisältyy materiaalinvalmistukseen, automaatioon, turvallisuuslukituksiin, tiedonkeruuseen, käyttöönottoon ja käyttäjälle luovuttamiseen.
Tarkempi lämpötilan ja prosessiehtojen hallinta
Lämpötilan vakaus on ollut tärkeää polyesteerinkäsittelyssä jo pitkään, mutta polyesteeriteknologian kehitys on tehnyt ohjausarkkitehtuurista näkyvämmän osan laitekeskustelua. Yleisissä teknisissä viitteissä kuvataan polyesteerihiomakkeiden tai -pellettejen sulattamista puristuspuristimissa noin 260–300 °C:n lämpötilassa ennen sulan kuidun muodostamista. Tämä lämpötilaväli on kontekstia, ei yleispätevää asetusta: polymeerilajike, kosteusolo, suodatusjärjestelmä, laitekonsepti ja valittu prosessiresepti vaativat kaikki insinöörivahvistuksen.
Nykyisessä Psf-kone , kehitys liittyy vähemmän prosessitietouden korvaamiseen ohjelmistolla ja enemmän asianmukaisten olosuhteiden havaitsemisen ja hallinnan helpottamiseen. Lämpötilavyöhykkeet, painekäyttäytyminen, materiaalin virtaus ja valitut linjanopeussuhteet voidaan tuoda selkeämmälle toimintanäkymälle. Kun ilmestyy poikkeava suuntaus, arvo on siinä, että tiimi saa apua oikean rajapinnan tutkimisessa eikä oleteta, että yksittäinen säätö ratkaisee kaikki kuitulaatukysymykset.
Tässä vaiheessa valmistustrendit muuttavat odotuksia. Käyttäjät ja insinöörit tarvitsevat yhä enemmän jäljitettävää prosessiyhteyttä eri tuotantokierroksille: mitä materiaalia käytettiin, mitkä olosuhteet olivat tarkoituksena, mitä muuttui ja mitä tulisi tarkistaa ennen kuin tuloksena saadun kuidun laatu tulkitaan. Hyvin suunniteltu ohjausmenetelmä tukee tätä menetelmällisyyttä ilman, että ohjausnäyttö muuttuisi suorituskyvyn takuuksi.
Automaatio tukee nyt päätöksiä, ei ainoastaan liikettä
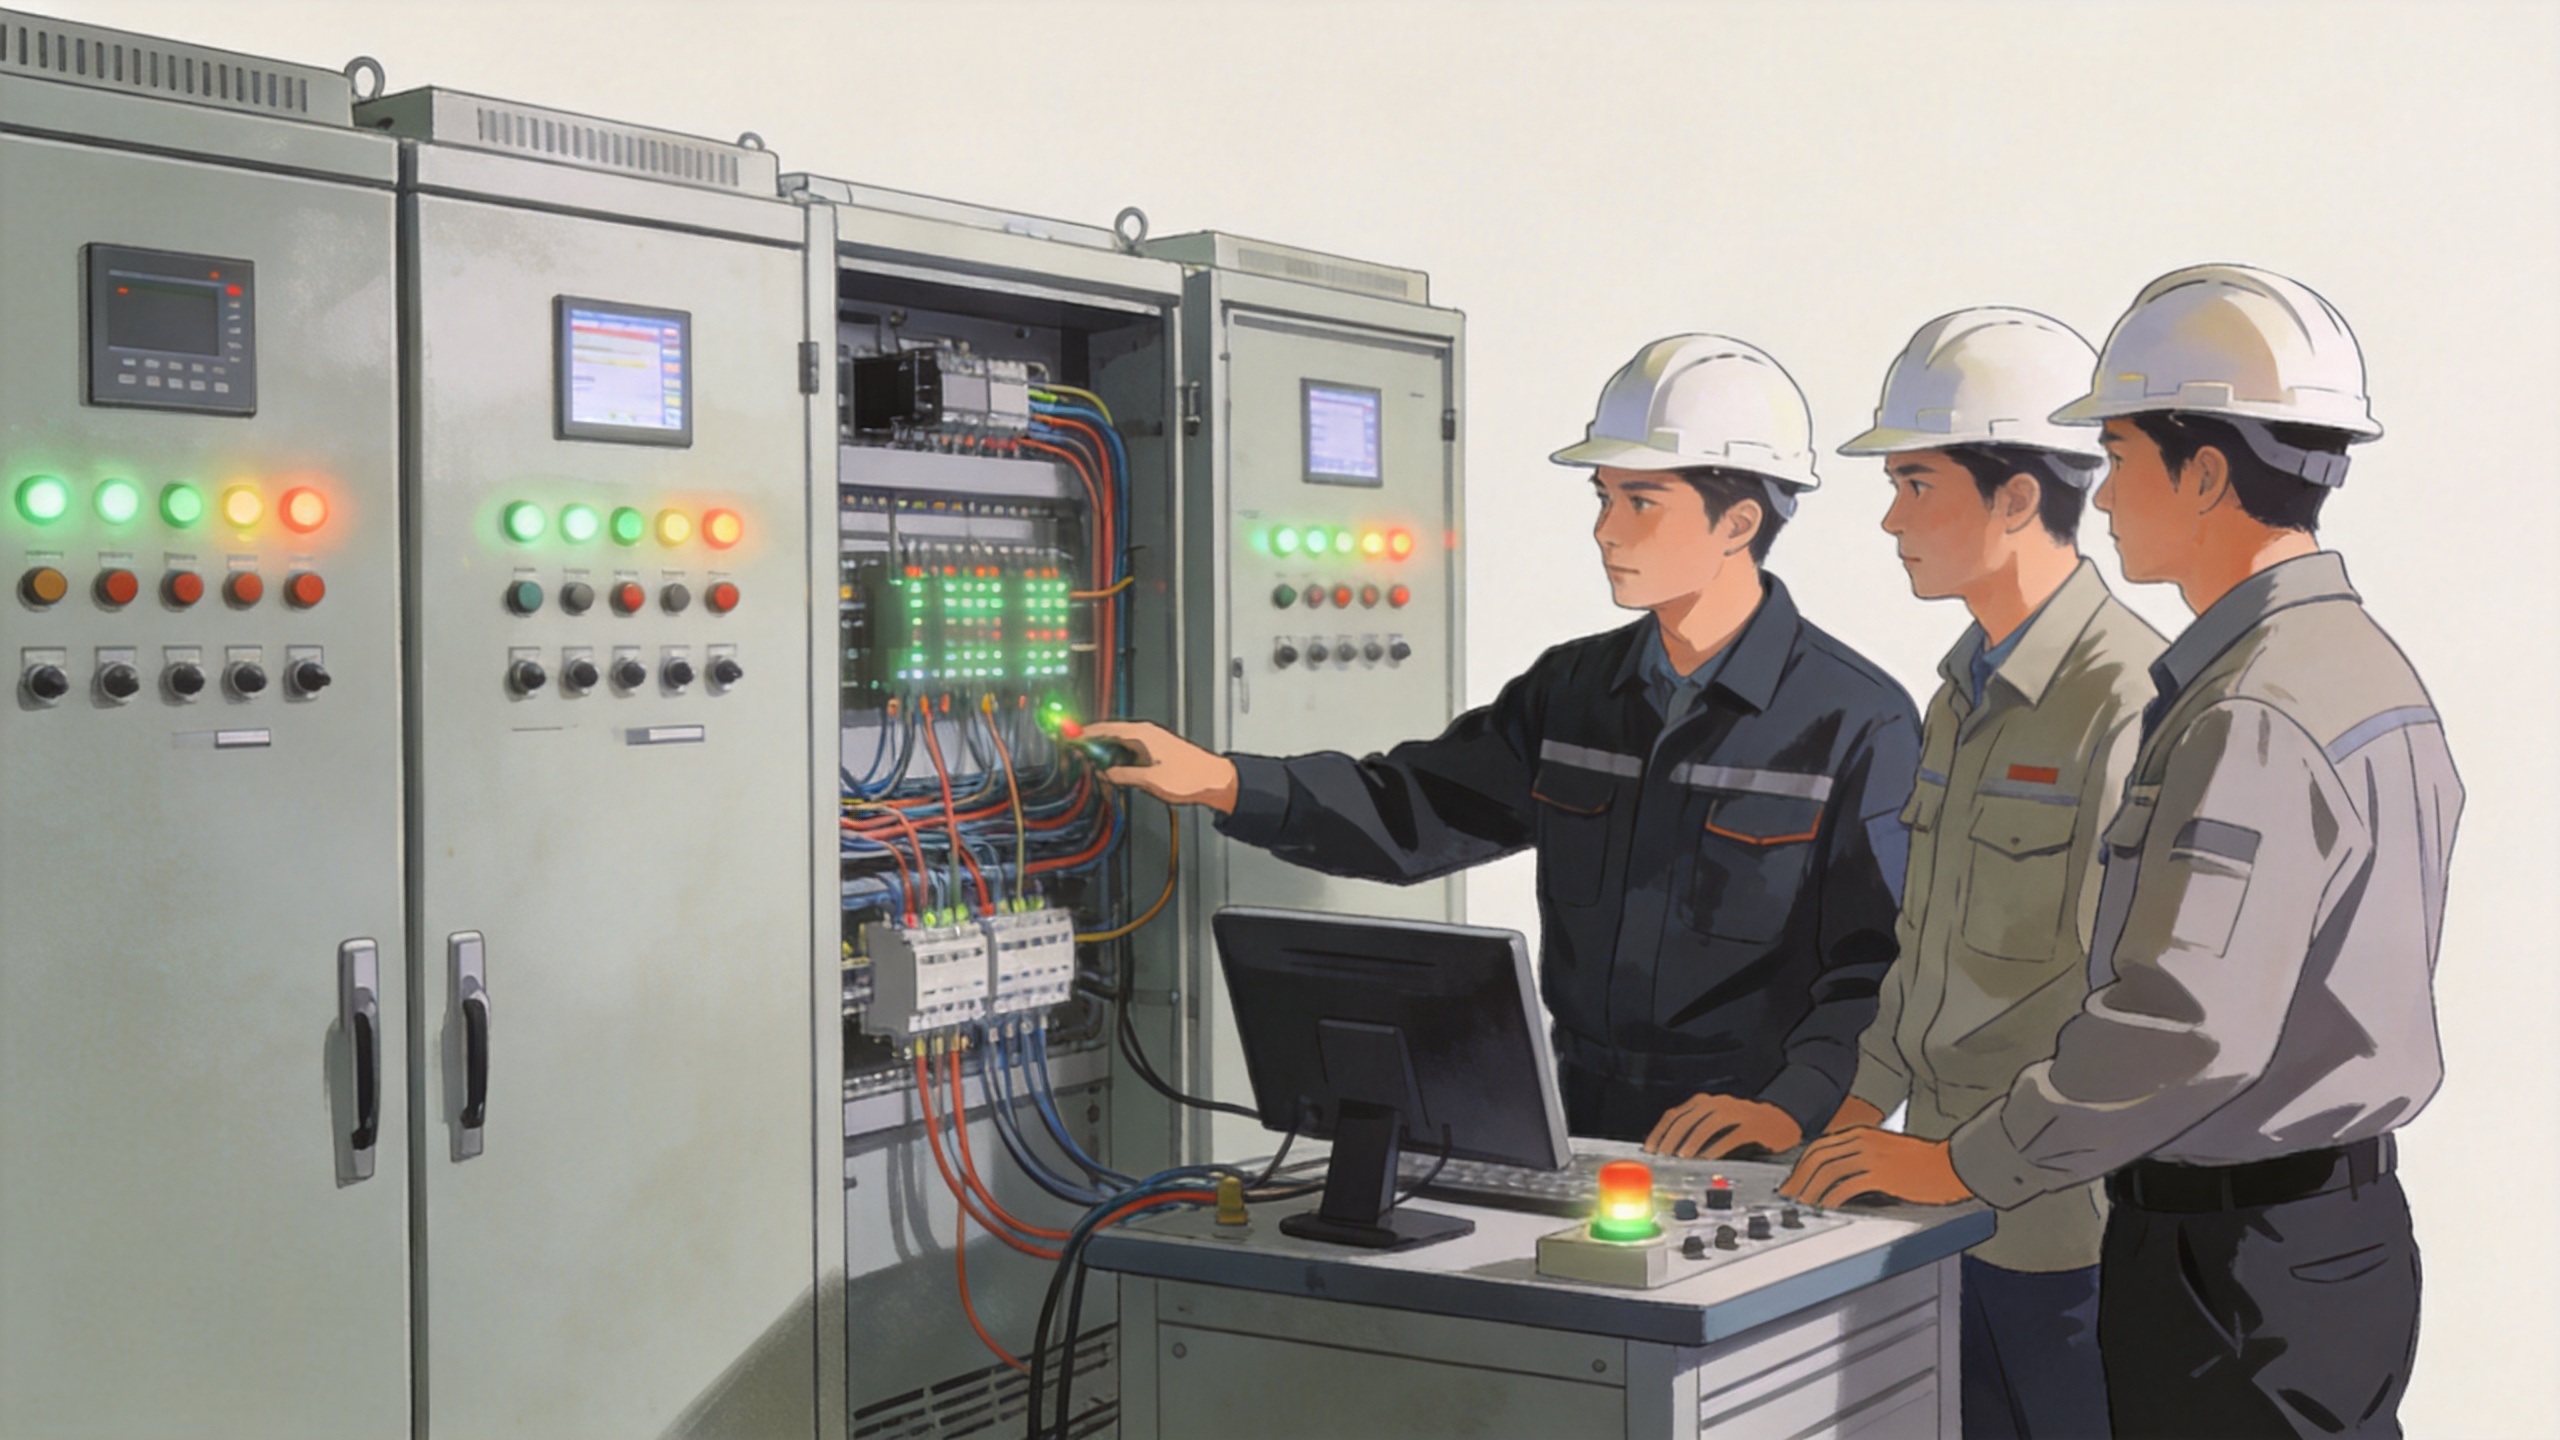
Automaatio on yksi näkyvimmin kehittyneistä kuitukoneiden uudistuksista. Psf-kone automaatiojärjestelmä voi seurata valittuja kriittisiä parametrejä ja tehdä ajoissa ohjausmuutoksia hyväksytyn prosessilogiikan puitteissa. Tärkeä rajakohta on, että automaation arviointiin käytetään tuotantotavoitetta ja validointisuunnitelmaa, eikä sitä pidä käsitellä yleisenä tunnisteena edistyneelle laitteistolle.
Esimerkiksi tiimi voi kysyä, kykeneekö ohjausjärjestelmä esittämään hyödyllisen hälytyshistorian, erottamaan prosessihälytykset hyötyvarusteiden katkoksesta ja tekemään käyttötilanteet selkeiksi käynnistyksen ja laadunvaihtojen aikana. Nämä kysymykset yhdistävät automaation päivittäiseen työhön. Ne ovat informatiivisempia kuin pelkkä kysymys siitä, onko Psf-kone on automatisoitu.
- Näkyvyys: Voivatko käyttäjät nähdä ne olosuhteet, jotka ovat tärkeitä kohdekuidulle ja linjan vaiheelle?
- Jäljitettävyys: Voiko tiimi yhdistää ajon, muutoksen tai hälytyksen määriteltyyn prosessikontekstiin?
- Vastauslogiikka: Ovatko hälytykset, turvatoimet ja säätöoikeudet linjassa hyväksytyn käyttöproseduurin kanssa?
- Huoltokelpoisuus: Voivatko huoltohenkilöt tunnistaa vian sattuessa tarvittavan laitteen, liitännän ja tarkistukset?
Nämä kysymykset pitävät teollisuuslaitteiden arviointia realistisena. Ne myös helpottavat hyväksyntäkriteerien määrittelyä käyttöönoton ennen sen sijaan, että luotaisiin laajojen väitteiden varaan asennuksen jälkeen.
Suurempi joustavuus selkeämmillä validointirajoilla
Toinen valmistusteollisuuden trendi on vaatimus Psf-kone joka voi sopeutua määriteltyyn tuotealueeseen tai toimintaskenaarioihin. Joustavuus voi sisältää konfiguraatiovalintoja, reseptien hallintaa tai linjan osia, jotka tukevat erilaisia kuitutavoitteita. Joustavuutta ei kuitenkaan pidä sekoittaa rajattomaan kykyyn. Jokaisella tarkoitetulla tuotealueella on omat materiaali-oletukset, prosessiehdot, laaduntarkistukset ja kokeilukriteerit.
Aluksi tämä näyttää konevalintaprobleemalta; tarkemmin sanottuna kyseessä on prosessin ja käyttöliittymän valintaprobleema. Jos tuottaja odottaa muutoksia raaka-aineessa, denierissä, kuitupituudessa tai kuidun muodossa, arviointiin tulisi sisällyttää se, miten nämä muutokset vaikuttavat esikäsittelyyn, kutoontuotantoon, venytystyöhön, viimeistelyyn, tarkastukseen ja huoltoon. Oikea Psf-kone suunta riippuu tästä yhteyteen liitetystä arvioinnista.
Tätä lähestymistapaa sovelletaan erityisesti silloin, kun polyesteeriteknologian kehitys tuo mukanaan uusia ohjaustoimintoja. Esimerkiksi digitaalinen resepti on hyödyllinen vain silloin, kun sen sallitut asetukset, versiohallinta, käyttäjätason pääsy ja varmistusvaiheet ovat selvillä. Sama periaate pätee myös anturien lisäyksiin: mittaus saa arvoa vasta silloin, kun tiimi tietää, mihin päätökseen se vaikuttaa ja miten sitä tarkistetaan.
Tietojen integrointi on muodostumassa suunnittelun vaatimukseksi
Viimeaikainen kuitukoneiden innovaatio heijastaa myös laajempaa siirtymää kohti käytettävissä olevia tuotantotietoja. A Psf-kone voi tuottaa tietoa laitteiden tiloista, prosessisignaaleista, energialäheisistä hyötypalveluista tai laatuobservaatioista. Suunnittelutehtävänä on päättää, mitkä signaalit ovat merkityksellisiä, kuka niitä tarkistaa ja miten ne liittyvät toiminnallisiin päätöksiin.
Insinööriryhmälle on usein hyödyllistä kartuttaa datansiirtoja ennen kuin ydinlaitteisto otetaan kokonaisuutena käsittelyyn. Tarkastelkaa esimerkiksi rajapintoja linjan ohjauksen ja valvontajärjestelmien välillä, huoltotietojen ja hälytysten välillä sekä laatuobservaatioiden ja prosessitarkastusten välillä. Tämä voi auttaa tekemään tulevan vianetsinnän rakenteellisemmaksi, vaikka todellinen integraatioarkkitehtuuri on vahvistettava erikseen jokaiselle kohteelle.
Soft Gemin esittämä sijoittuminen koko kuitumateriaaliteollisuuden suunnitteluun, prosessipaketteihin, laitteiden valmistukseen ja digitaaliseen tietojen integrointiin tarjoaa tässä yhteydessä asianmukaisen keskustelun pohjan. Tätä tulisi käsitellä rajatulla suunnittelukeskusteluna, jossa projektikohtaiset tekniset dokumentit ja rajapintavaatimukset tarkistetaan ennen kuin tehdään mitään kyvykkyyteen liittyvää johtopäätöstä.

PSF-konekäsitteen kehittymisen tarkastelu
Tarkistaessa uutta tai päivitettyä Psf-kone , aloita tarkastelu tavoitteellisesta kuidusta ja toimintatavoitteesta. Pyydä sitten todisteita siitä, miten ehdotettu teknologia liittyy kyseiseen tavoitteeseen. Tiivistetty tarkastelu voi sisältää seuraavia kohtia:
- tavoitteellisen kuidun alueen, raaka-aineen tilan ja vaadittavat laadun tarkastukset;
- ehdotuksessa mukana olevat linjan osiot ja hyötyverkkojen rajapinnat;
- prosessimuuttujat, jotka ovat näkyvissä, tallennettavissa tai suojattavissa turvakytkimillä;
- suunniteltu lähestymistapa reseptien hallintaan, hälytyksiin, huoltotukseen ja käyttäjäkoulutukseen;
- käynnistystestit ja dokumentaatio, jotka tarvitaan ennen tuotantovalmiuden päätelmien tekemistä.
Tämä tarkistuslista muuntaa teollisuuslaitteiden ominaisuudet insinöörikysymyksiksi. Se ottaa myös huomioon sen seikan, että Psf-kone on yleensä järjestelmäkysymys: materiaalin tila vaikuttaa prosessin käyttäytymiseen, prosessisuunnittelu vaikuttaa ohjaukseen ja ohjaus vaikuttaa siihen, miten tiimit havainnoivat ja huoltavat linjaa.
Tulevaisuuteen katsominen
PSF-koneiden teknologian suunta on selvä: yhteydet ovat tiukentuneet, prosessin konteksti on näkyvämpi ja enemmän huomiota kiinnitetään siirtokohdille, jotka muovaavat vakaita tuotantoprosesseja. Silti teknologiaa on arvioitava suhteellisesti. Käytännöllinen seuraava askel ei ole olettaa, että kaikki digitaaliset tai automatisoidut ominaisuudet tuottavat saman tuloksen; sen sijaan on määriteltävä tuotanto-objektiivi, kartoitettava rajapinnat ja pyydettävä todisteita paikalliselle insinöörinarvioinnille.
Valmistajille, jotka seuraavat kuitukoneiden kehitystä, tämä on polyesterteknologian kehityksen käytännöllinen merkitys tänään. Kykenevä Psf-kone ei ole pelkästään monimutkaisempi. Se on paremmin järjestetty niiden päätösten ympärille, joita tuotanto-, insinööri- ja huoltotiimit tekevät yhdessä.



 Uusimmat uutiset

