
 EN
Βασικές Τεχνολογίες Πίσω από τη Σύγχρονη Παραγωγή Πολυεστερικών Κοφτών Ινών
Ένα σύγχρονο γραμμή παραγωγής ινών από πολυεστέρα δεν είναι απλώς μια ακολουθία μηχανημάτων που τήκουν PET και κόβουν νήμα. Είναι ένα συντονισμένο σύστημα, στο οποίο η κατάσταση του υλικού, η ποιότητα τήξης, η δημιουργία νήματος, η θερμική επεξεργασία, η μηχανική χειριστικότητα, ο έλεγχος και οι δοκιμές επηρεάζουν αμοιβαία το ένα το άλλο. Από πλευράς μηχανικού σχεδιασμού εγκατάστασης, το χρήσιμο αρχικό σημείο είναι η επιθυμητή προδιαγραφή ίνας και η εφαρμογή της — όχι μια απομονωμένη λειτουργικότητα εξοπλισμού. Δίνει στην ομάδα ενός έργου μια σαφέστερη προσέγγιση για να ελέγξει εάν κάθε διεπαφή μπορεί να υποστηρίξει σταθερή, επαληθεύσιμη παραγωγή.
Για εφαρμογές ινών για υφαντουργία, μη υφασμάτων, πληρωτικών, κοίλων ή ανακυκλωμένων ινών, το πακέτο διαδικασίας πρέπει να μεταφράζει την επιθυμητή δενιέρ, τη διατομή, τη συμπεριφορά κρίμπ, την αντίδραση στο τελικό επίχρισμα και το μήκος κοπής σε ελέγξιμες συνθήκες. Οι παράγραφοι που ακολουθούν εξηγούν τις τεχνολογίες που καθιστούν ένα γραμμή παραγωγής ινών από πολυεστέρα πιο παρατηρήσιμο και ευκολότερο να αξιολογηθεί. Πρόκειται για σημεία απόφασης που πρέπει να επικυρωθούν κατά τη φάση του μηχανικού σχεδιασμού, όχι για καθολικές δηλώσεις απόδοσης.
1. Προετοιμασία πολυμερούς: προστασία της διαδικασίας πριν από την έναρξη του νηματισμού
Η παραγωγή πολυεστέρα ξεκινά με μια στρατηγική διαχείρισης και προετοιμασίας υλικών. Οι κρύσταλλοι PET, τα ρινίσματα ή άλλα εγκεκριμένα αρχικά υλικά απαιτούν καθορισμένη διαδρομή για μεταφορά, αποξήρανση, δόσιμο και προετοιμασία τήγματος. Η υγρασία, η μόλυνση, οι διαφορές στο μέγεθος των σωματιδίων και η ασυνεπής διαχείριση παρτίδων μπορούν όλες να αλλάξουν τις ερωτήσεις που πρέπει να απαντήσει η επόμενη φάση της διαδικασίας. Ένας δηλωμένος στόχος χωρητικότητας, από μόνος του, δεν επιβεβαιώνει ότι η τροφοδοσία, η αποξήρανση, η διήθηση, οι υπηρεσίες και οι ελεγκτικοί μηχανισμοί είναι έτοιμοι να τον υποστηρίξουν.
Οι σύγχρονες ενότητες προετοιμασίας χρησιμοποιούν συνήθως ελεγχόμενες συνθήκες ξηρανσίας, βαρυμετρική ή ελεγχόμενη τροφοδοσία, διήθηση τήγματος και παρατήρηση πίεσης/θερμοκρασίας για να καθιστούν τις αλλαγές ορατές πριν μετατραπούν σε πρόβλημα υφαντουργίας. Η ακριβής διαμόρφωση εξαρτάται από την πρώτη ύλη και τον στόχο σε ίνες. Για ένα πρόγραμμα ανακυκλωμένων υλικών, είναι ιδιαίτερα σημαντικό να αντιμετωπίζεται η πρώτη ύλη ως είσοδος σχεδιασμού και όχι ως υπόβαθρο παραδοχή. Η μηχανική ανασκόπηση πρέπει να προσδιορίζει ποια δεδομένα υλικού είναι διαθέσιμα, πού λαμβάνονται τα δείγματα και πώς αντιμετωπίζονται οι αποκλίσεις.
2. Η τεχνολογία τήξεως-υφαντουργίας καθορίζει την αρχική γεωμετρία
Σε μια γραμμή παραγωγής ινών από πολυεστέρα , η εκτροπή και η υφαντουργία μετατρέπουν ένα επεξεργασμένο τήγμα σε μια μεγάλη δέσμη νημάτων. Η σταθερότητα του εκτροπέα, η διήθηση, η μέτρηση, η κατανομή και η κατάσταση του κεφαλιού υφαντουργίας λειτουργούν ως ένα σύστημα. Η γεωμετρία του κεφαλιού υφαντουργίας και η κατανομή του πολυμερούς επηρεάζουν την αρχική γεωμετρία του νήματος, ενώ ο έλεγχος της πίεσης και της θερμοκρασίας βοηθά την ομάδα να αξιολογήσει εάν η διαδικασία λειτουργεί εντός του προβλεπόμενου πεδίου.
Εδώ είναι προηγμένη Τεχνολογία Κιβωτίου γίνεται μια πρακτική μηχανική ερώτηση αντί για μια ετικέτα. Ένα έργο μπορεί να απαιτεί μια συμβατική στερεή ίνα, ένα κούφιο προφίλ ή μια πιο εξειδικευμένη διάταξη. Αντί να θεωρούν το σπιναρέτ ως την ολοκληρωτική απάντηση, οι μηχανικοί θα πρέπει να αντιστοιχίσουν το χαρακτηριστικό στην απαιτούμενη ροή πολυμερούς, τη συμπεριφορά ψύξης, τη διαδρομή τραβήγματος στον επόμενο σταθμό, το σχέδιο επιθεώρησης και τις ανάγκες καθαρισμού ή αλλαγής. Αυτή η αντιστοίχιση καθιστά την επιλογή εξοπλισμού πιο χρήσιμη, επειδή κάθε χαρακτηριστικό συνδέεται με μια λειτουργική ερώτηση.
3. Η ψύξη και η χειριστικότητα της ταινίας μετατρέπουν τις νήματα σε ένα ελεγχόμενο δέσμη
Τα μόλις εκτραβηγμένα νήματα πρέπει να ψυχθούν με ελεγχόμενο τρόπο πριν από τον επόμενο χειρισμό. Η κατανομή του αέρα ψύξης, η κατάσταση του αέρα, η ομοιογένεια σε όλο το πεδίο υφανσης και η διάταξη των οδηγών και των συστατικών λήψης είναι σημαντικές διεπαφές. Μη ομοιόμορφη ψύξη ή ασταθής χειρισμός μπορούν να δυσχεράνουν την αργότερη αξιολόγηση της ομοιομορφίας του νήματος ή της ίνας, ακόμα και όταν η προηγούμενη περιοχή τήξης φαίνεται φυσιολογική.
Στην πράξη, ένας γραμμή παραγωγής ινών από πολυεστέρα επωφελείται από την οργάνωση που επιτρέπει στους χειριστές να βλέπουν τις σχετικές συνθήκες διαδικασίας, αντί να βασίζονται αποκλειστικά σε παρατηρήσεις στο τέλος της βάρδιας. Δεδομένα θερμοκρασίας, πίεσης, ροής αέρα, ταχύτητας και συναγερμών που μπορούν να παρουσιαστούν ως τάσεις υποστηρίζουν μια δομημένη διαδικασία αντιμετώπισης προβλημάτων. Ο στόχος δεν είναι να υποθέσουμε ότι η αυτοματοποίηση εγγυάται την ποιότητα. Είναι να δημιουργήσουμε μια εντοπίσιμη σύνδεση μεταξύ μιας παρατηρούμενης αλλαγής, μιας συνθήκης διαδικασίας και της εργασίας επαλήθευσης που ακολουθεί.
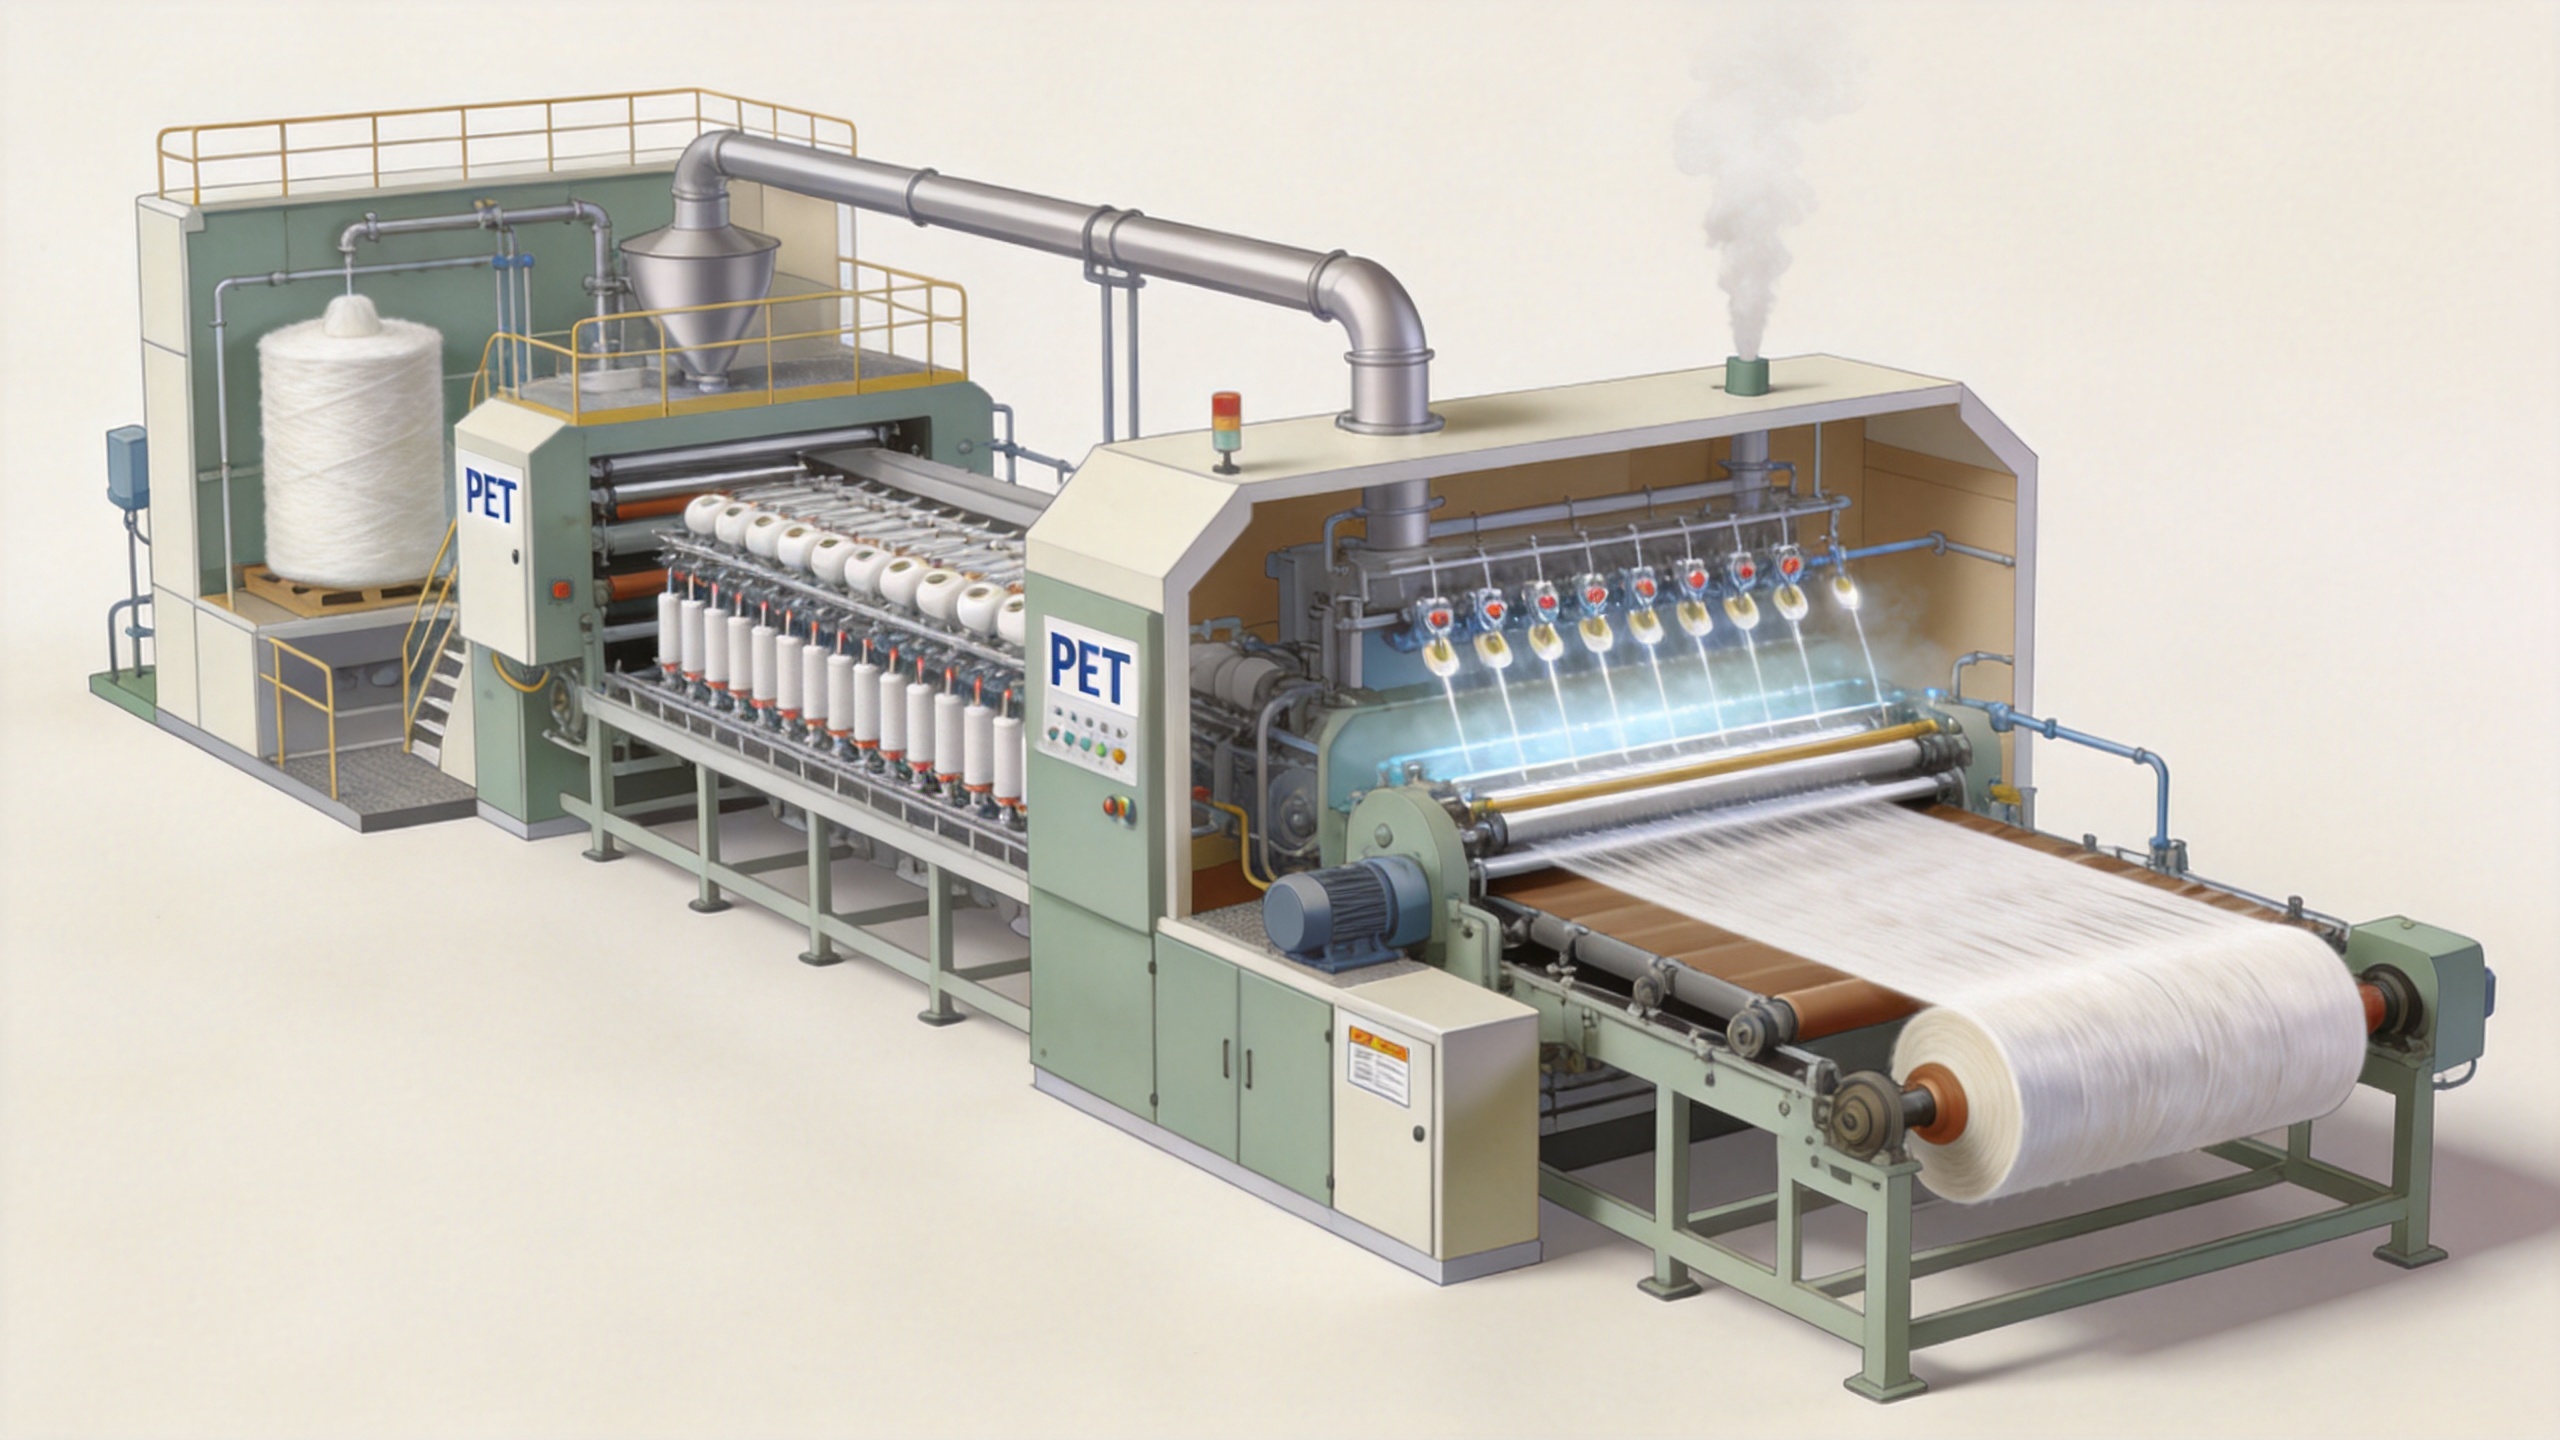
4. Το τράβηγμα και η θερμική επεξεργασία αναπτύσσουν χρήσιμη συμπεριφορά ινών
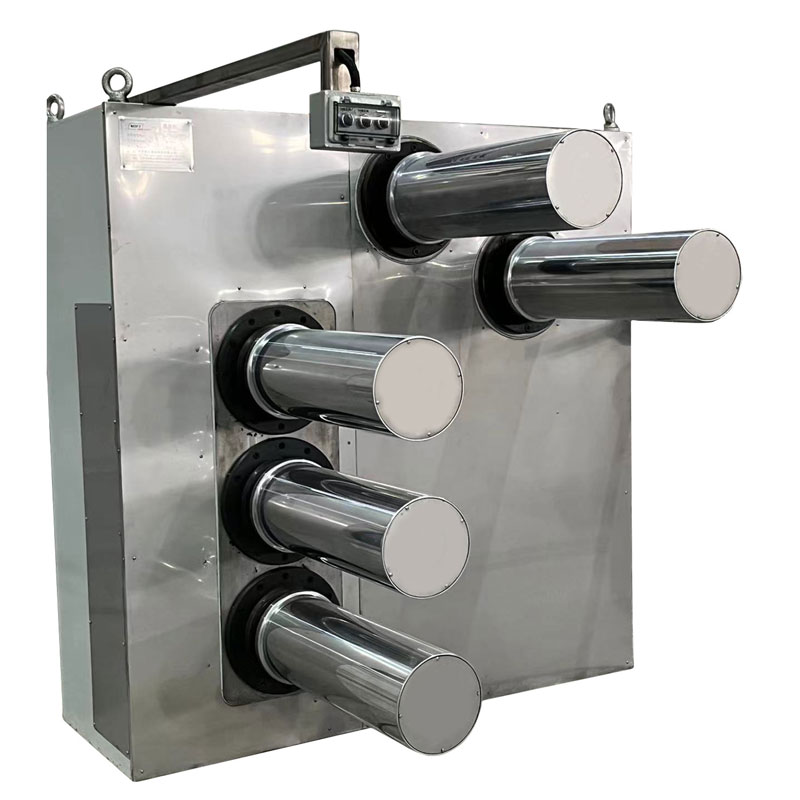
Το τράβηγμα ευθυγραμμίζει τη δομή του πολυμερούς και αποτελεί ένα από τα πιο καθοριστικά στάδια στη διαδικασία παραγωγής πολυεστέρα μία διαδρομή ρυθμιστικής τάσης πρέπει να διατηρεί σταθερή τάση ενώ οι θερμαινόμενοι κύλινδροι, οι λόγοι ελκυσμού, οι θερμοκρασίες και οι χρόνοι παραμονής συντονίζονται με την κατάσταση του εισερχόμενου νήματος. Το επόμενο ερώτημα δεν είναι ποιος ελκυστήρας ακούγεται πιο προηγμένος, αλλά ποια διάταξη ταιριάζει στο στόχο νήμα, στην προβλεπόμενη παροχή, στις συνθήκες υποδομών και στην πρόσβαση για συντήρηση.
Τα στάδια θερμικής ρύθμισης ή χαλάρωσης μπορούν να εξεταστούν εκ νέου μαζί με τον ελκυσμό, επειδή η αλληλεπίδρασή τους επηρεάζει τη διαδρομή της διαδικασίας. Μία τεχνική ομάδα πρέπει να καθορίσει ποια χαρακτηριστικά ποιότητας θα εξετάσει μετά από αυτά τα στάδια και ποια αρχεία διαδικασίας απαιτούνται για τη διερεύνηση μιας απόκλισης. Όπου φυσικές ή μηχανικές υφαντουργικές δοκιμές αποτελούν μέρος του σχεδίου ποιότητας, το πρότυπο ISO 139:2005 αποτελεί σχετική αναφορά για τη χρήση τυποποιημένων ατμοσφαιρικών συνθηκών για την προετοιμασία και τη δοκιμή υφασμάτων. Δεν καθιερώνει δήλωση προϊόντος· βοηθά να εξηγηθεί γιατί η επαναληψιμότητα των συνθηκών δοκιμής έχει σημασία όταν συγκρίνονται τα αποτελέσματα.
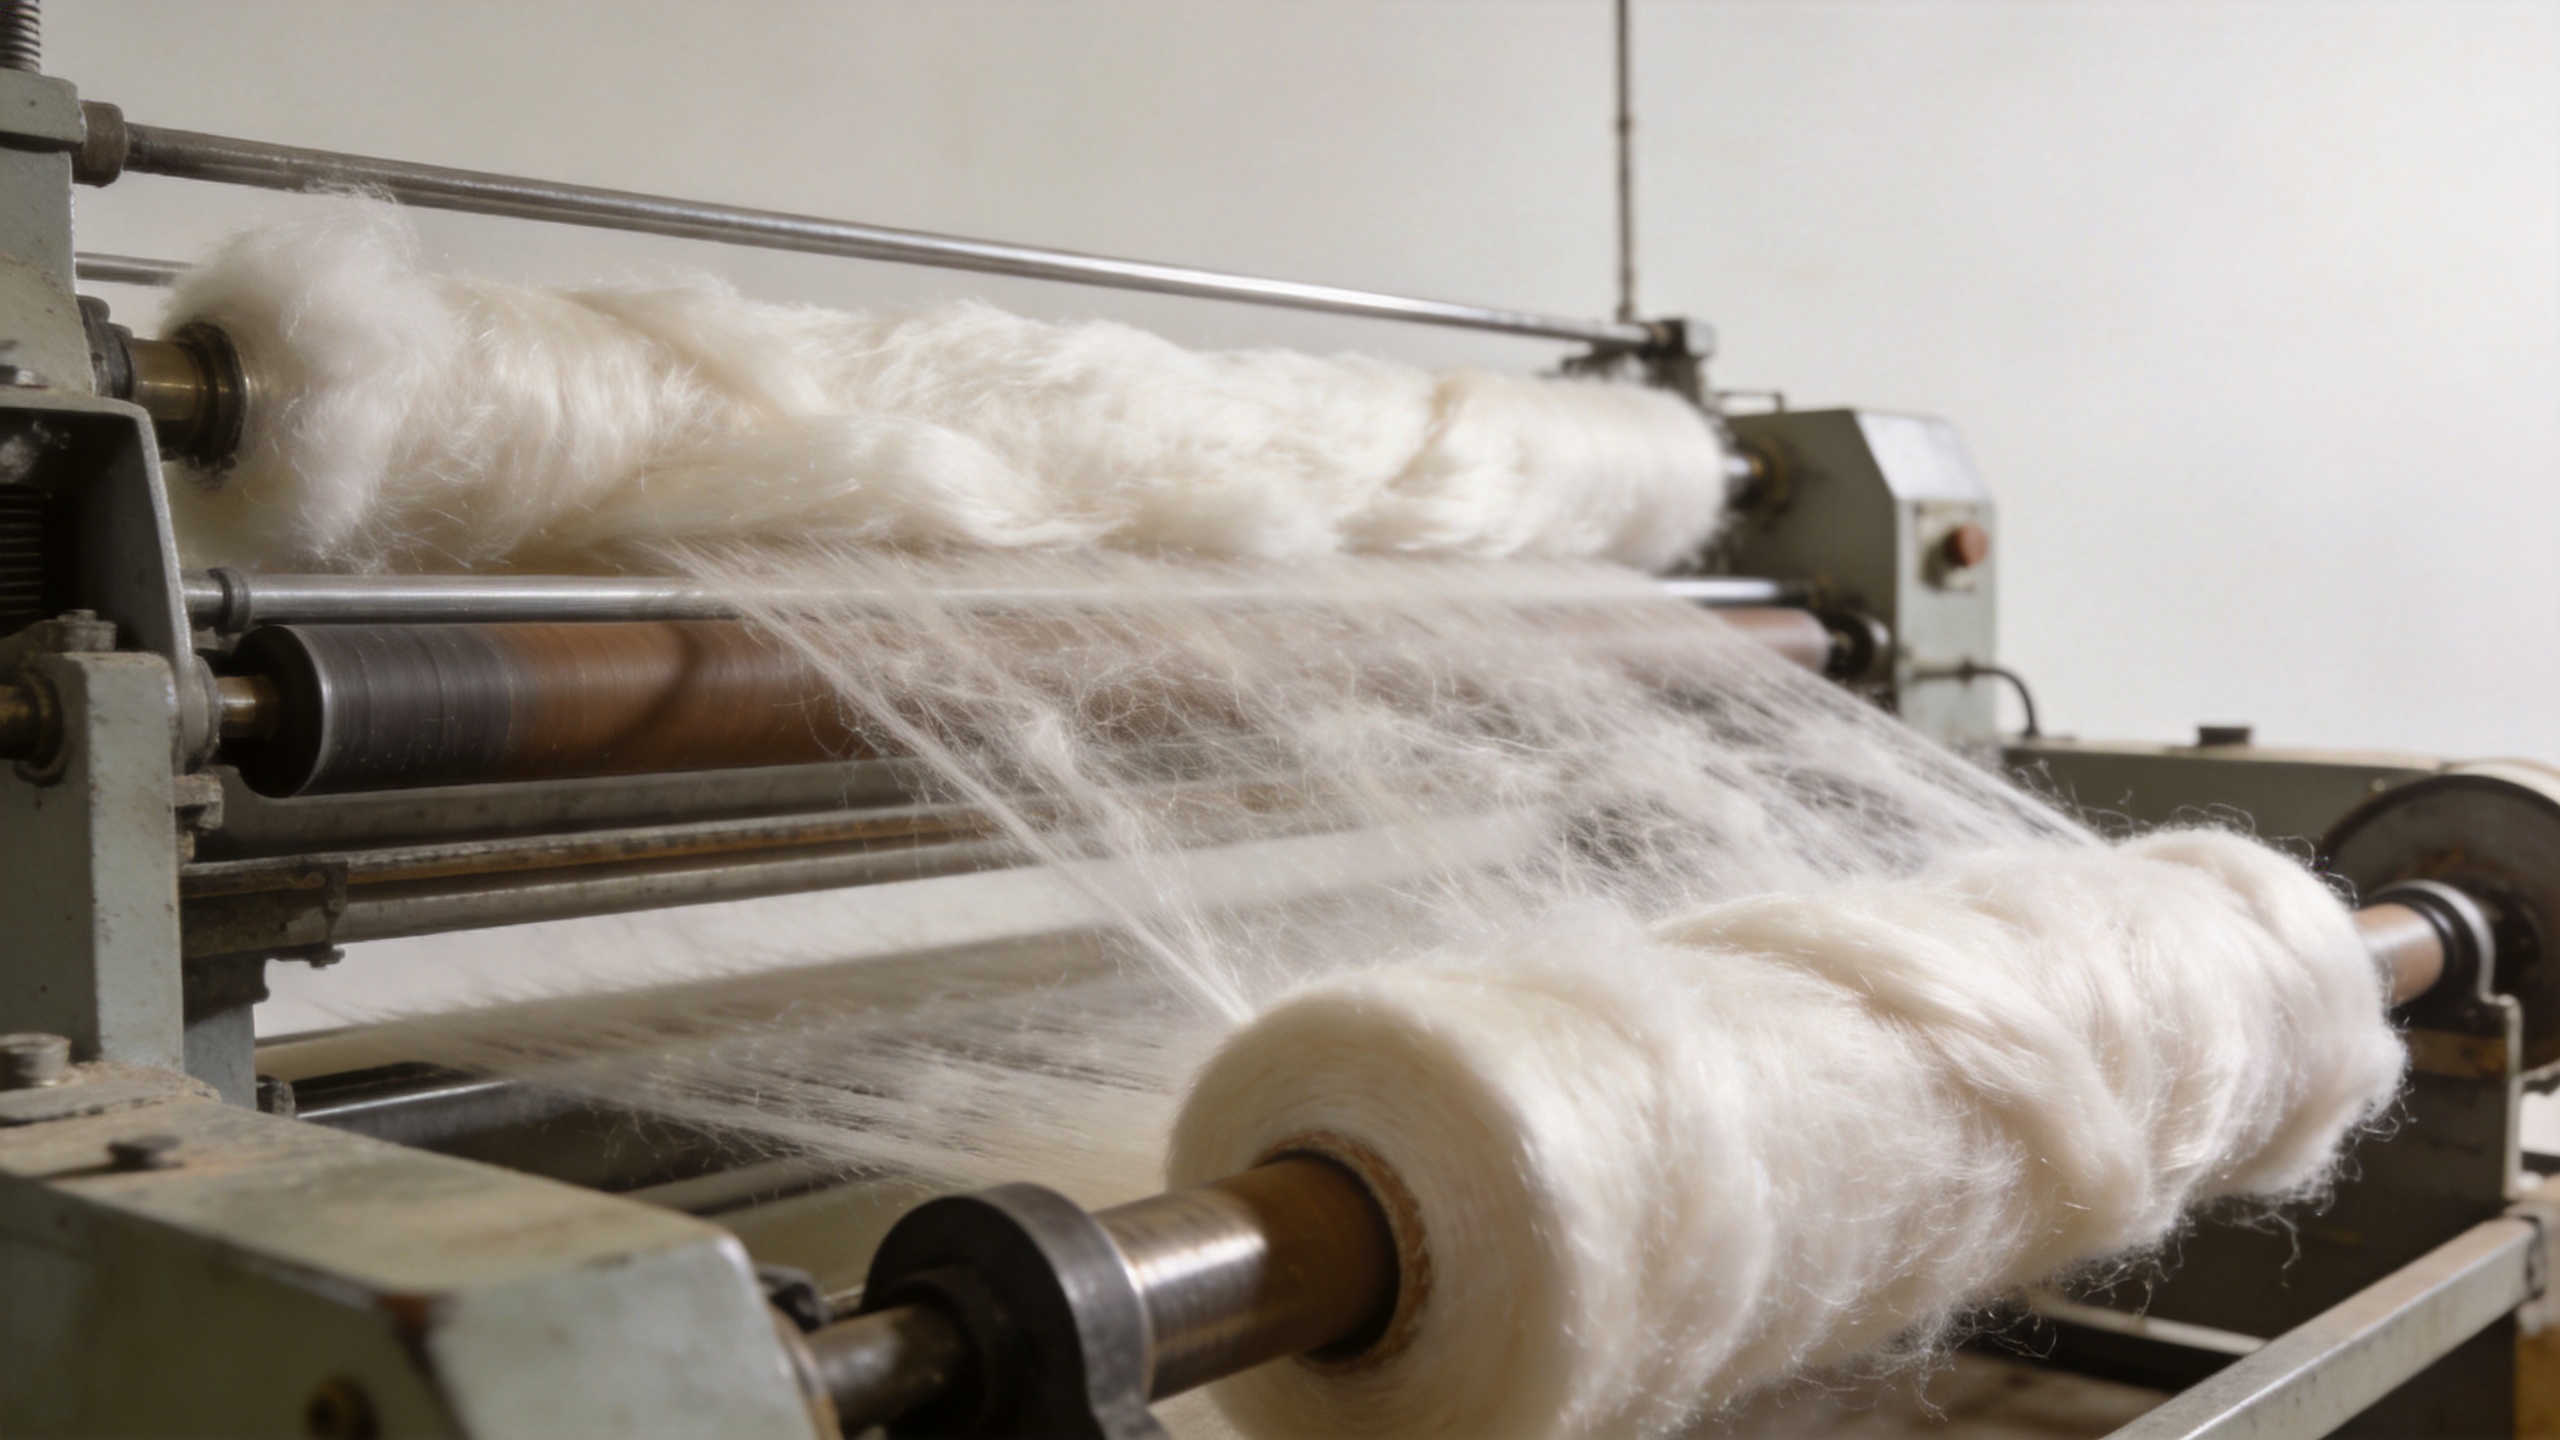
5. Η διαμόρφωση, η τελική επεξεργασία και η κοπή πρέπει να αντιστοιχούν στην τελική χρήση
Μετά την τράβηγμα, μια διαδρομή ινών με διακριτά καλάμια συχνά χρησιμοποιεί διαμόρφωση, τελική επεξεργασία, στέγνωμα και κοπή για να δημιουργήσει μια ίνα που μπορεί να επεξεργαστεί όπως προβλέπεται. Η μηχανική τεχνολογία διαμόρφωσης, η εφαρμογή επικάλυψης, οι συνθήκες στεγνώματος και ο έλεγχος του μήκους κοπής πρέπει να εξεταστούν από κοινού. Μια αλλαγή σε έναν από αυτούς τους παράγοντες μπορεί να επηρεάσει τη χειριστικότητα ή την επεξεργασία σε επόμενα στάδια, επομένως είναι πιο ακριβές να εξεταστεί η διεπαφή παρά να παρουσιαστεί οποιοδήποτε στοιχείο ως αυτόνομη λύση.
Για παράδειγμα, οι ίνες που προορίζονται για υφαντουργική διαδρομή μπορεί να απαιτούν διαφορετική συζήτηση από εκείνες που προορίζονται για μη υφαντά ή για πλήρωση. Μια λογική αξιολόγηση εξετάζει ποιες ιδιότητες πρέπει να επιβεβαιωθούν, ποια δείγματα είναι αντιπροσωπευτικά και πώς η ομάδα επεξεργασίας θα ανιχνεύσει τα δείγματα μέχρι τις συνθήκες λειτουργίας. Αυτός είναι επίσης ο χώρος όπου η καινοτομία στον εξοπλισμό ινών πρέπει να αξιολογηθεί με βάση την απόφαση που υποστηρίζει: ευκολότερη ρύθμιση, σαφέστερη παρακολούθηση, ασφαλέστερη πρόσβαση, καθαρότερη παράδοση ή πιο αξιόπιστη τεκμηρίωση.
6. Η έξυπνη παραγωγή συνδέει τις αποφάσεις σε όλη τη γραμμή
Έξυπνη Παραγωγή στο πλαίσιο αυτό εννοείται η δημιουργία χρήσιμης διαφάνειας σε όλη μια διαδικασία, όχι η προσθήκη πινάκων ελέγχου απλώς για τον εαυτό τους. Μια καλά οριοθετημένη αρχιτεκτονική ελέγχου μπορεί να συλλέγει λειτουργικά σήματα, να ευθυγραμμίζει τις τιμές-στόχους και τις ειδοποιήσεις με τη συνταγή παραγωγής, να διατηρεί το πλαίσιο της παρτίδας ή της βάρδιας και να διευκολύνει τη διερεύνηση των μεταβιβάσεων μεταξύ των σταδίων της διαδικασίας. Το σχετικό πεδίο εφαρμογής πρέπει να επιβεβαιωθεί νωρίς: ποια συστήματα ανταλλάσσουν δεδομένα, ποιος είναι υπεύθυνος για κάθε σήμα, πώς αποθηκεύονται τα δεδομένα και ποια ενέργεια ακολουθεί μια εξαίρεση.
Στο μηχανικό σχεδιασμό, είναι χρήσιμο να χαρτογραφηθούν η ροή των υλικών, τα θερμικά συστήματα, οι υπηρεσίες, οι ελεγκτικές διατάξεις και οι διεπαφές εκμετάλλευσης πριν αντιμετωπιστεί ο βασικός εξοπλισμός ως ολόκληρο το πεδίο εφαρμογής. Αυτό προστατεύει το έργο από μια συνηθισμένη ανεπάρκεια: μια γραμμή μπορεί να καθοριστεί λεπτομερώς, ενώ παραμένουν ασαφείς οι ευθύνες για πρόσβαση, εξαερισμό, ηλεκτρική ενέργεια, ύδωρ, συμπιεσμένο αέρα, λογιστική των υλικών ή δεδομένων. Η δηλωθείσα διαδικασία-πακέτου και ο πλαίσιος μηχανικού σχεδιασμού της Soft Gem μπορούν να αποτελέσουν ένα χρήσιμο σημείο διαβούλευσης για την ανασκόπηση αυτών των διεπαφών, υπό την επιφύλαξη επιβεβαίωσης ειδικής για το έργο.
Ένας πρακτικός έλεγχος τεχνολογίας για ομάδες έργων
- Ορίστε την επιθυμητή ίνα και τις ιδιότητες που θα ελεγχθούν πριν από τη σύγκριση των μονάδων σε ένα γραμμή παραγωγής ινών από πολυεστέρα .
- Καταγράψτε την κατάσταση της πρώτης ύλης, τα σημεία δειγματοληψίας και την ανταπόκριση της διαδικασίας που αναμένεται όταν οι εισροές μεταβάλλονται.
- Ανασκοπήστε την τήξη, τον εκτόξευση, την ψύξη, την επεξεργασία της ταινίας, την τράβηγμα, την κριμπαρισμα, την τελική επεξεργασία και την κοπή ως συνδεδεμένες διεπαφές.
- Προσδιορίστε τα σήματα που χρειάζονται οι χειριστές, τις ειδοποιήσεις που απαιτούν ενέργεια και τα αρχεία που απαιτούνται για μελλοντική εξακρίβωση.
- Επιβεβαιώστε τη χρησιμότητα, τη διάταξη, την πρόσβαση για συντήρηση, την ασφάλεια και τις ευθύνες για τη θέση σε λειτουργία, σε συνδυασμό με το πεδίο εφαρμογής του εξοπλισμού.
- Συμφωνήστε εκ των προτέρων για εκπροσωπητική δειγματοληψία και δοκιμές υπό ελεγχόμενες συνθήκες, προτού εξαγάγετε συμπεράσματα από δεδομένα ποιότητας.
Συμπέρασμα: η τεχνολογία εξαρτάται από καλά μηχανικά σχεδιασμένες διεπαφές.
Ένα χρήσιμο σχέδιο τεχνολογίας για ένα γραμμή παραγωγής ινών από πολυεστέρα είναι συνήθως ένα σχέδιο συστήματος. Η προετοιμασία του υλικού προστατεύει τον σπινάρισμο· ο σπινάρισμος και η ψύξη δίνουν σχήμα στην αρχική ταινία· η επιμήκυνση, η θερμική επεξεργασία, η κριμπαρισμένη επεξεργασία, η τελική επεξεργασία και η κοπή δημιουργούν την επιθυμητή συμπεριφορά της ίνας· και οι ελεγκτές καθιστούν τη διαδικασία ευκολότερη στην παρατήρηση και την επαλήθευση. Πριν επιλέξετε μια διαμόρφωση, συνδέστε κάθε τεχνολογία με μια στόχο απαίτηση, μια εξάρτηση διαδικασίας και τα στοιχεία που απαιτούνται κατά τη θέση σε λειτουργία. Αυτό οδηγεί σε μια πιο χρήσιμη μηχανική συζήτηση από ό,τι μια απλή λίστα χαρακτηριστικών.


 Τελευταία Νέα

