
 EN
Klíčové technologie moderní výroby polyesterových střižných vláken
Moderní linka na výrobu polyesterových střižových vláken není pouze posloupností strojů, které tají PET a řežou svazek vláken. Je to koordinovaný systém, ve kterém na sebe navzájem působí stav materiálu, kvalita taveniny, tvorba filamentů, tepelné zpracování, mechanické zpracování, řízení a zkoušení. Z hlediska plánování výrobního závodu je užitečným výchozím bodem cílová specifikace vlákna a jeho aplikace – nikoli izolovaná vlastnost zařízení. To umožňuje projektovému týmu jasněji posoudit, zda každé rozhraní umožňuje stabilní a ověřitelnou výrobu.
Pro aplikace s vlákny vhodnými pro příze, netkané látky, plnění, duté vlákno nebo recyklovaná vlákna musí balíček procesních řešení převést požadovaný denier, průřez, chování při česaní, reakci na povrchovou úpravu a délku střihu na řiditelné podmínky. Následující oddíly vysvětlují technologie, které umožňují linka na výrobu polyesterových střižových vláken lépe pozorovatelné a snáze hodnotitelné. Jedná se o rozhodovací body, které je třeba ověřit během inženýrské činnosti, nikoli o univerzální závazky týkající se výkonu.
1. Příprava polymeru: ochrana procesu před zahájením stříkání
Výroba polyesteru začíná strategií manipulace s materiálem a jeho přípravou. PET čipů, třísek nebo jiných schválených výchozích surovin je nutné zajistit definovanou trasu pro dopravu, sušení, dávkování a přípravu taveniny. Vlhkost, kontaminace, rozdíly ve velikosti částic a nekonzistentní zacházení s dávkami mohou všechny změnit otázky, které musí následný proces zodpovědět. Prohlášený cíl kapacity sám o sobě nepotvrzuje, že doprava, sušení, filtrace, energetické zdroje a řídicí systémy jsou připraveny jej podporovat.
Moderní přípravní sekce běžně využívají monitorované podmínky sušení, gravimetrické nebo řízené dávkování, filtraci taveniny a sledování tlaku/teploty, aby byly změny viditelné ještě předtím, než se stanou problémem při tažení vláken. Přesné uspořádání závisí na vstupní surovině a cílovém typu vlákna. U programu s recyklovaným materiálem je zvláště důležité považovat vstupní surovinu za návrhový parametr, nikoli za pozadí předpokladu. Technická revize by měla identifikovat, jaká materiálová data jsou k dispozici, kde jsou vzorky odebírány a jak se zachází s odchylkami.
2. Technologie taveninového tažení stanovuje počáteční geometrii
V linka na výrobu polyesterových střižových vláken , extruze a tažení převádějí připravenou taveninu na velký svazek filamentů. Stabilita extrudéru, filtrace, dávkování, rozvádění a stav spinneretu fungují jako jednotný systém. Geometrie spinneretu a rozdělení polymeru ovlivňují počáteční geometrii filamentů, zatímco řízení tlaku a teploty pomáhá týmu posoudit, zda probíhá proces v rámci zamýšleného provozního okna.
Právě zde pokročilá vlákenná technologie se stává praktickou inženýrskou otázkou spíše než jen označením. Projekt může vyžadovat konvenční pevné vlákno, dutý profil nebo specializovanější konfiguraci. Místo toho, aby se tryska považovala za úplnou odpověď, by měli inženýři přiřadit danou vlastnost k požadovanému toku polymeru, chování při chlazení, dráze tažení následující po vytlačování, plánu kontroly a potřebám čištění či výměny. Toto přiřazení činí výběr zařízení užitečnějším, protože každá vlastnost je spojena s konkrétní provozní otázkou.
3. Chlazení a manipulace s pramencem přeměňují vlákna na řiditelný svazek
Nedávno extrudovaná vlákna je třeba ochladit řízeným způsobem ještě před další manipulací. Důležitými rozhraními jsou rozložení chladicího vzduchu, stav vzduchu, jeho rovnoměrnost napříč spinovacím polem a uspořádání vodítek a komponent pro navíjení. Nerovnoměrné chlazení nebo nestabilní manipulace mohou komplikovat pozdější hodnocení rovnoměrnosti příze či vlákna, i když vypadá horní část taveninového úseku zcela normálně.
V praxi obsahuje linka na výrobu polyesterových střižových vláken vychází z použití přístrojového vybavení, které umožňuje operátorům sledovat relevantní provozní podmínky místo toho, aby se spoléhali pouze na pozorování na konci směny. Data o teplotě, tlaku, průtoku vzduchu, rychlosti a alarmech, která lze zobrazit ve formě trendů, podporují strukturovanou diagnostiku poruch. Cílem není předpokládat, že automatizace zaručuje kvalitu. Cílem je vytvořit stopovatelnou vazbu mezi pozorovanou změnou, provozní podmínkou a následnou prací na ověření.
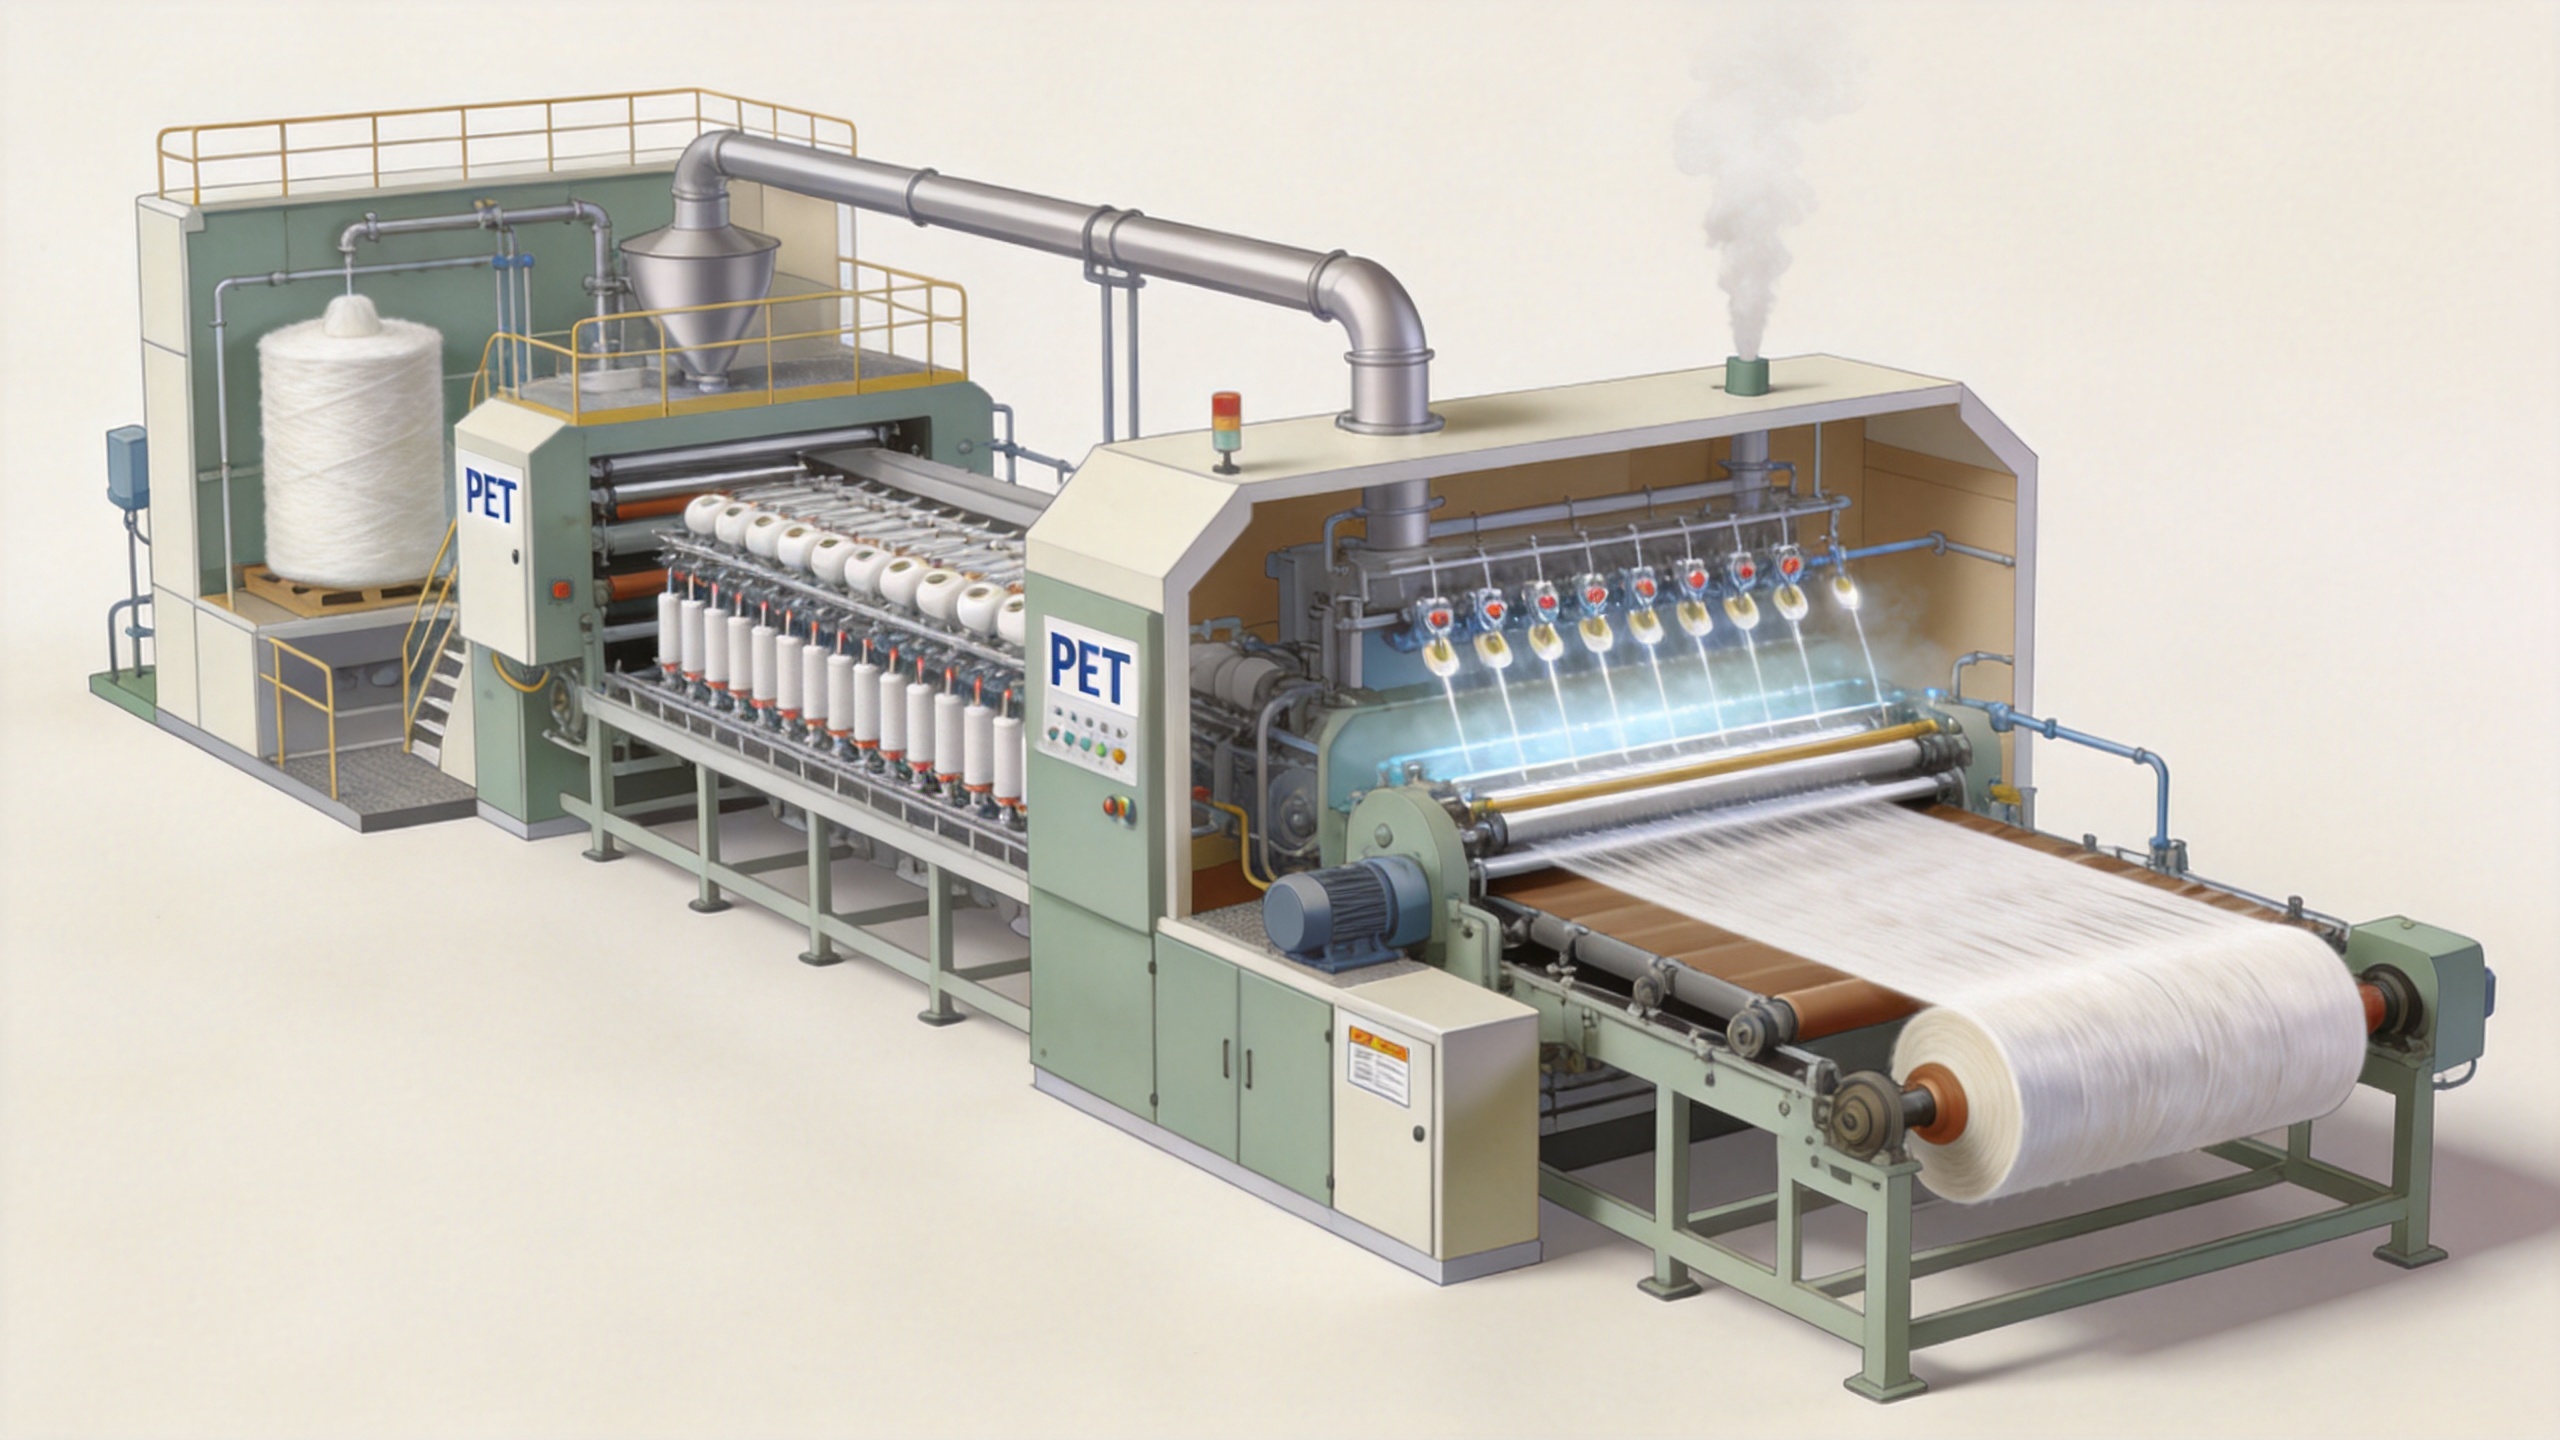
4. Vytahování a tepelné zpracování vyvíjejí užitečné chování vlákna
Vytahování zarovnává polymerovou strukturu a je jednou z nejdůležitějších fází výrobního procesu polyesteru . Tažná dráha musí udržovat stálé napětí, zatímco se teploty válců, tažné poměry, teploty a doby pobytu koordinují se stavem přiváděného filamentu. Další otázkou není, který tažný rám zní pokročileji, ale která konfigurace odpovídá cílovému vláknu, plánovanému výkonu, podmínkám dodávek energií a přístupu pro údržbu.
Stádia tepelného nastavování nebo uvolňování lze posoudit společně s tažením, protože jejich vzájemné působení ovlivňuje celkovou technologickou trasu. Technický tým by měl stanovit, jaké charakteristiky kvality bude po těchto stádiích zkoumat a jaké záznamy o procesu jsou potřebné k vyšetření odchylky. Pokud jsou součástí plánu kvality fyzikální nebo mechanické textilní zkoušky, je norma ISO 139:2005 relevantní referencí pro použití standardních atmosfér při kondicionování a zkoušení textilií. Tato norma nespecifikuje žádné tvrzení o vlastnostech výrobku; slouží k vysvětlení, proč je důležité, aby podmínky zkoušek byly opakovatelné, pokud se mají výsledky porovnávat.
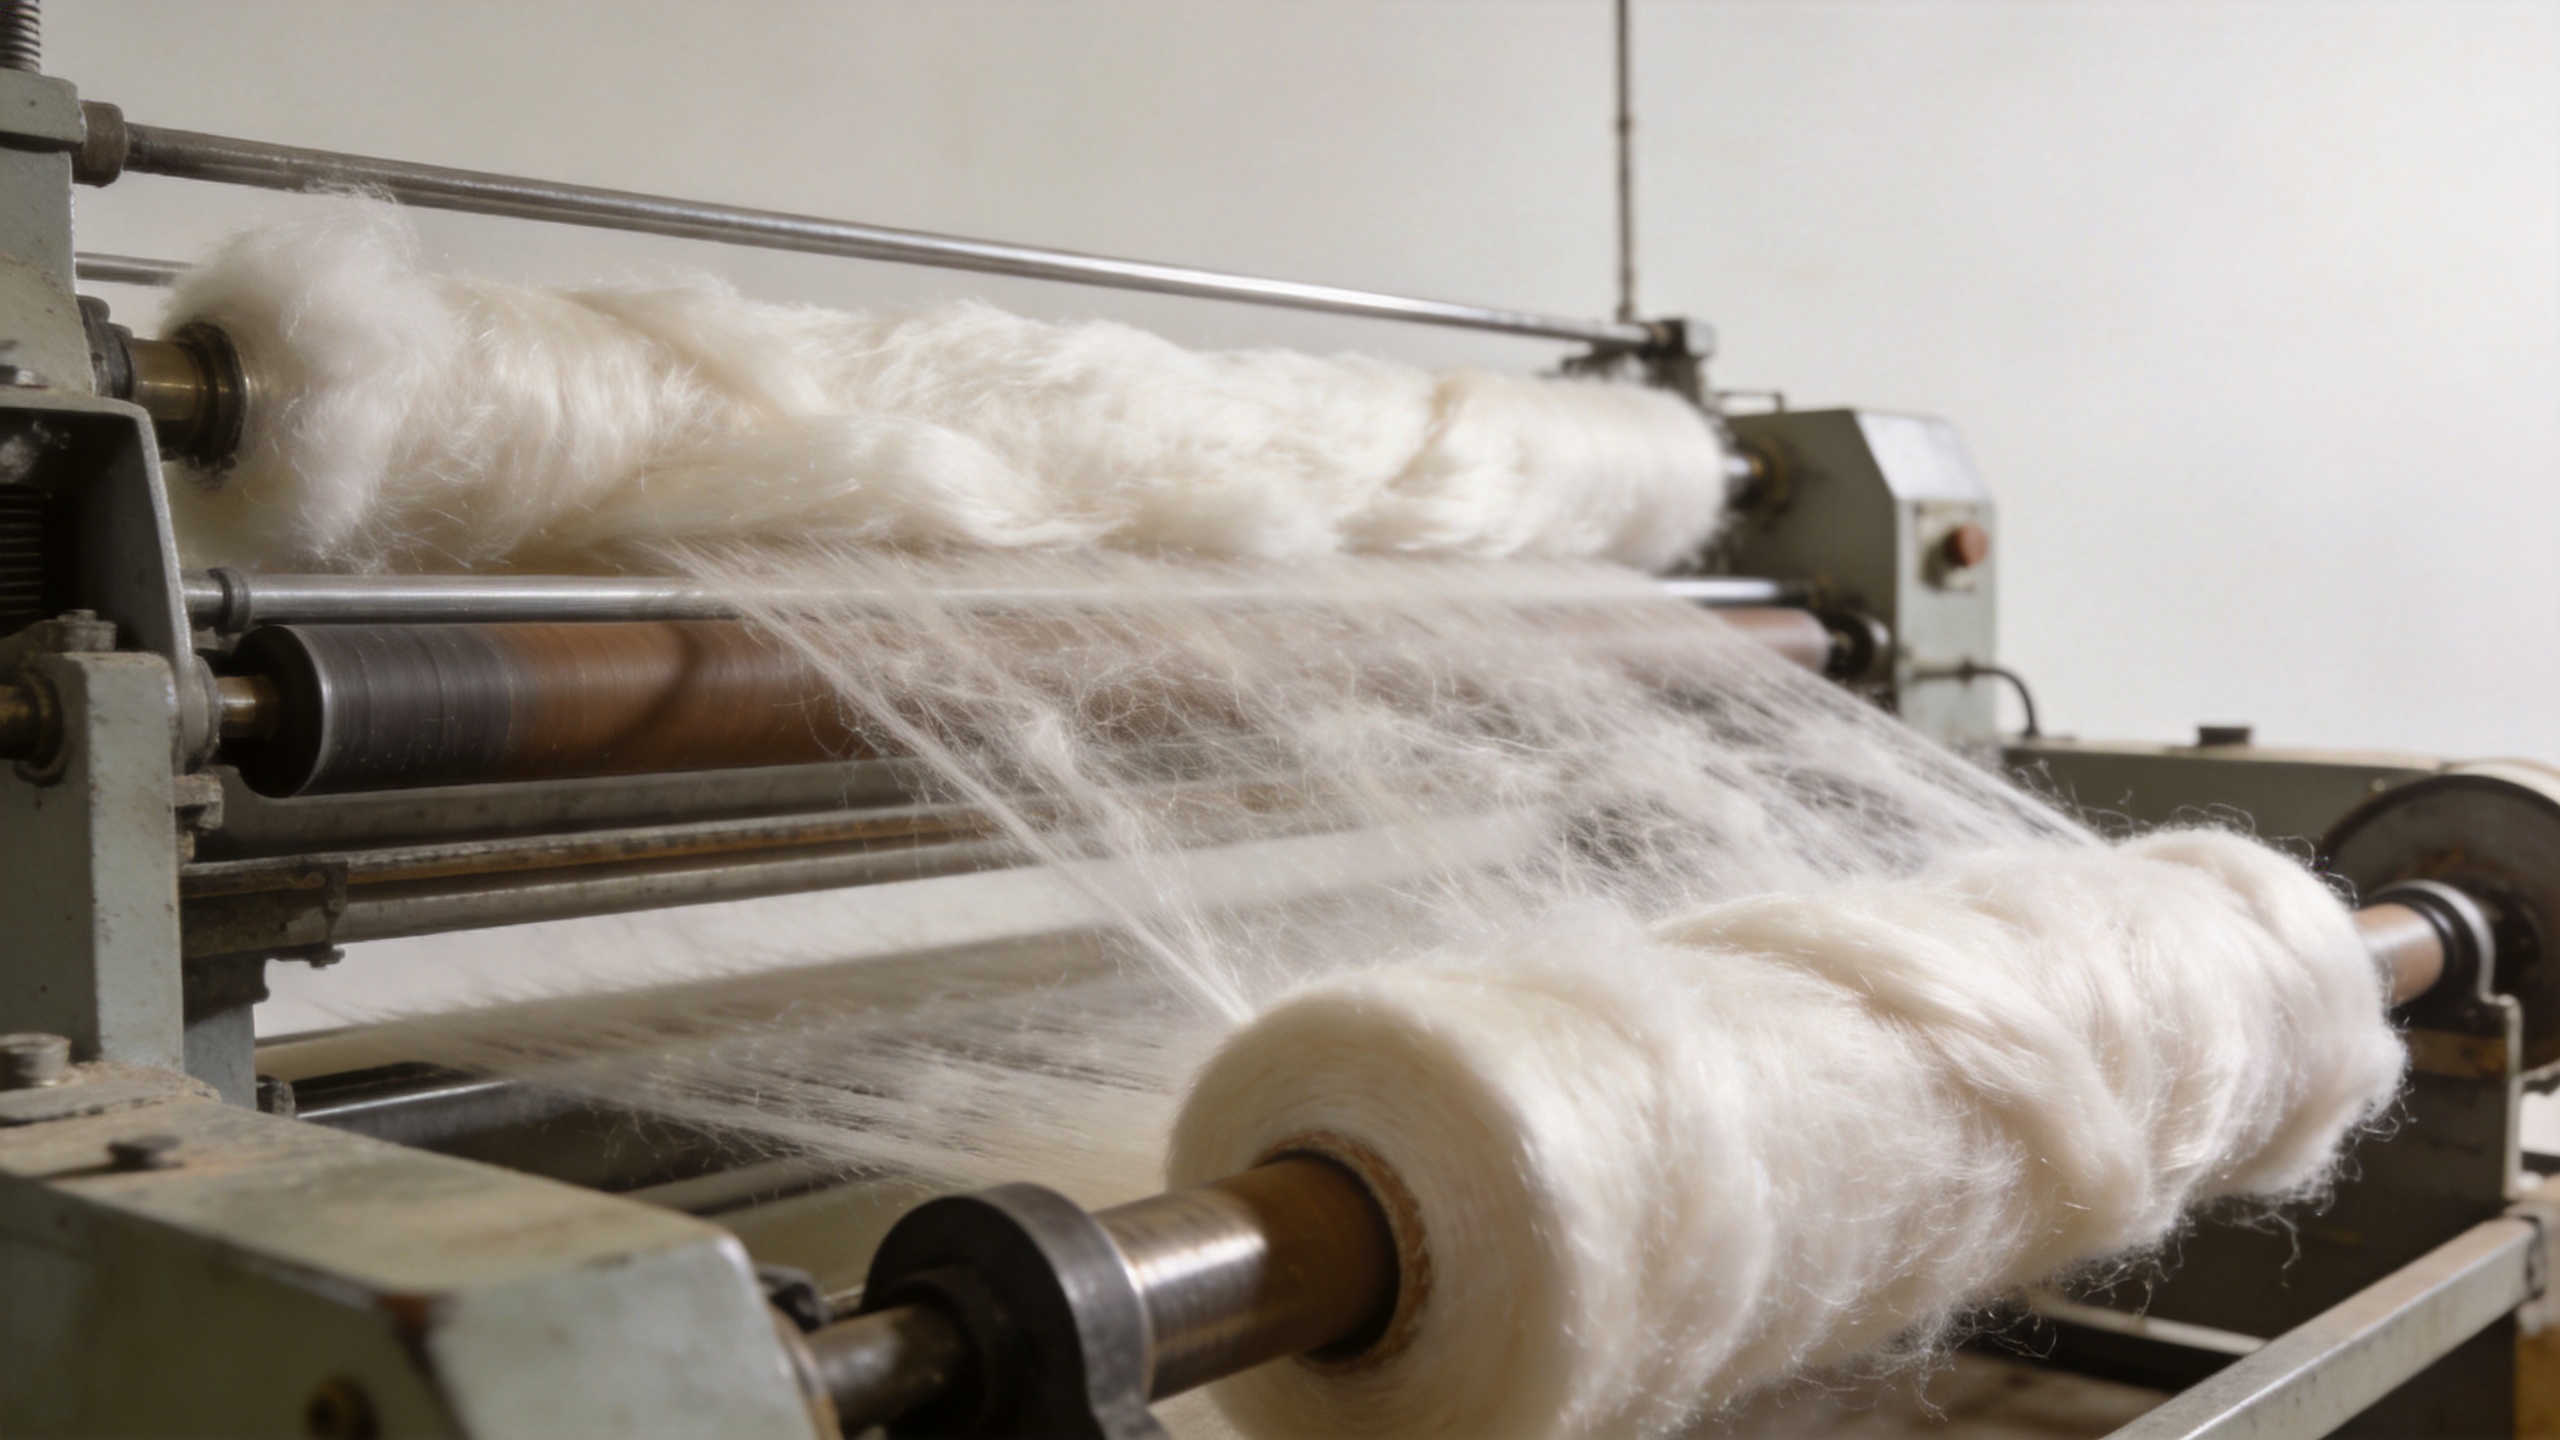
5. Řešení zvlnění, dokončování a stříhání musí odpovídat konečnému použití
Po tažení se u směsi vláken často používá zvlnění, dokončování, sušení a stříhání za účelem vytvoření vlákna, které lze zpracovat tak, jak je zamýšleno. Je třeba zohlednit mechanickou technologii zvlnění, aplikaci dokončovacích prostředků, podmínky sušení a řízení délky střihu jako celek. Změna jednoho z těchto parametrů může ovlivnit manipulaci nebo následné zpracování, proto je přesnější posoudit rozhraní mezi jednotlivými kroky, než prezentovat kterýkoli z nich jako samostatné řešení.
Například vlákno určené pro textilní zpracování vyžaduje jinou diskusi než vlákno plánované pro netkané látky nebo plnění. Rozumné posouzení klade otázky: jaké vlastnosti je nutné potvrdit, jaké vzorky jsou reprezentativní a jak bude tým provozu sledovat vzorky zpět k provozním podmínkám. Právě zde inovace ve výbavě pro zpracování vláken musí být posuzována podle toho, jaké rozhodnutí podporuje: snazší nastavení, přehlednější monitorování, bezpečnější přístup, čistší předávání mezi procesními kroky nebo spolehlivější dokumentace.
6. Chytrá výroba propojuje rozhodování napříč výrobní linkou
Chytrá výroba v tomto kontextu to znamená vytvořit užitečnou přehlednost napříč procesem, nikoli přidávat řídící panely jen pro jejich vlastní potřebu. Důkladně specifikovaná řídící architektura dokáže shromažďovat provozní signály, zarovnat nastavené hodnoty a poplachy s výrobním receptem, zachovat kontext dávky nebo směny a usnadnit vyšetřování předávání mezi jednotlivými fázemi procesu. Příslušné rozsahy je třeba potvrdit co nejdříve: které systémy si vyměňují data, kdo je vlastníkem každého signálu, jak jsou data uchovávána a jaká akce následuje po výjimce.
Při technickém plánování je užitečné předtím, než se začne považovat základní zařízení za celkový rozsah projektu, mapovat tok materiálu, tepelné systémy, pomocné provozy, řídicí systémy a rozhraní pro uvedení do provozu. Tím se projekt chrání před běžnou mezerou: potrubí může být podrobně specifikováno, zatímco přístup, větrání, elektrický příkon, voda, stlačený vzduch, logistika materiálů nebo odpovědnost za data zůstávají nejasné. Popsaný procesní balíček a kontext inženýrského návrhu společnosti Soft Gem mohou být užitečným výchozím bodem pro konzultativní diskuzi při přezkumu těchto rozhraní, avšak za předpokladu potvrzení specifických požadavků daného projektu.
Praktická kontrolní list technologií pro projektové týmy
- Definujte cílový vláknový materiál a vlastnosti, které budou ověřovány před porovnáním modulů v rámci jednoho linka na výrobu polyesterových střižových vláken .
- Dokumentujte stav suroviny, místa odběru vzorků a očekávanou reakci procesu při změnách vstupních parametrů.
- Přezkumujte spojená rozhraní: tavení, vytahování, chlazení, manipulaci s pramenem, vytahování, žehlení, dokončování a řezání.
- Identifikujte signály, které operátoři potřebují, poplachy vyžadující zásah a záznamy potřebné pro pozdější sledovatelnost.
- Potvrďte odpovědnosti za využití, uspořádání, údržbu, bezpečnost a uvedení do provozu spolu s rozsahem zařízení.
- Před vyvozením závěrů z kvalitních dat se dohodněte na reprezentativním výběru a podmíněných postupech testování.
Závěr: technologie závisí na dobře navržených rozhraních
Užitečný plán technologie pro linka na výrobu polyesterových střižových vláken je obvykle systémový plán. Příprava materiálu chrání proces příze; příze a ochlazení tvarují výchozí pramen; protažení, tepelné zpracování, krájení, dokončování a řezání určují požadované vlastnosti vlákna; řídicí systémy zjednodušují pozorování a ověřování procesu. Než vyberete konfiguraci, propojte každou technologii s cílovým požadavkem, závislostí procesu a důkazy potřebnými při uvedení do provozu. To vedlo k užitečnější inženýrské diskuzi než pouhý výčet funkcí.


 Nejnovější zprávy

