
 EN
Jak se během výroby řídí vlastnosti polyesterových vláken
Když týmy diskutují výroba polyesterových vláken , často se zaměřují na jediný stroj nebo jednu nastavenou hodnotu. Ve skutečnosti však konečný výkon vyplývá z propojeného procesu: stav polymeru, manipulace s taveninou, tvorba filamentů, chlazení, tažení, tepelné zpracování a konečná verifikace. Technický poradce pro vláknové procesy začíná s plánovaným konečným použitím a postupuje zpět. Otázkou není pouze to, zda lze linku provozovat, ale zda její řízené provozní okno dokáže opakovaně dosahovat dohodnutých cílů kontroly kvality vláken.
Tento systémový pohled je důležitý, protože charakteristiky polyesteru – jako pevnost v trhání, prodloužení, smrštění, reakce na krčení, jemnost a vzhled – jsou navzájem propojené. Změna, která zlepší jeden výsledek, může ovlivnit jiný. Pro týmy výroba polyesterových vláken , je praktickým cílem proto sledovatelnost: definovat cíl, identifikovat výrobní parametry, které na něj mohou mít vliv, změřit výsledek a důkazy využít ke zkřeslení provozního okna.
Začněte s profilem vlastností, nikoli se standardním receptem
Před výroba polyesterových vláken , definujte, co vlákno musí ve svém dalším procesu nebo konečném použití dělat. Stapel určený pro přádlení, výrobu netkaných látek, plnění nebo míchání může vyžadovat jiný poměr jemnosti, délky střihu, kroucení, pevnosti, prodloužení a tepelného chování. Totéž platí pro recyklované a primární suroviny: přijatelný rozsah vstupních materiálů by měl být posouzen na základě požadovaného výstupu, nikoli předpokládán jako vzájemně zaměnitelný.
Užitečný list specifikací odděluje měřitelné požadavky od preferencí. Může uvádět lineární hustotu, délku, obsah vlhkosti, tahové vlastnosti, kritéria související s kroucením, limity barvy nebo kontaminace a zkušební metody použité pro uvolnění. To vytváří společný referenční bod pro provozní personál, laboratorní zaměstnance i zákazníky. Zároveň zabrání běžné chybě v plánování: považovat nabídku výrobní linky nebo jedinou laboratorní hodnotu za reprezentativní pro celkový výsledek kvality.
Kontrolujte polymer ještě před tím, než dosáhne trysky
Prvním kontrolním bodem v výroba polyesterových vláken je stav polymeru. Polyester je citlivý na vlhkost během tepelného zpracování, proto je třeba věnovat pozornost přípravě materiálu, konzistenci sušení, době pobytu a stabilitě taveniny. Změny v horním toku se mohou projevit v dolním toku jako změny chování viskozity, tlakové odezvy, zátěže filtrů nebo rovnoměrnosti filamentu. Cílem není stanovit univerzální teplotu sušení nebo nastavení taveniny; správné rozmezí závisí na stupni polymeru, balíčku přísad, strategii použití recyklovaného obsahu, konstrukci zařízení a cílovém produktu.
Pro efektivní kontrole kvality vláken , zaznamenejte jak identitu vstupní suroviny, tak skutečný stav materiálu vstupujícího do procesu. Sledovatelnost šarží, kontroly vlhkosti tam, kde je to vhodné, zdokumentované poměry směsí a pozorované trendy tlaku taveniny usnadňují pozdější vyšetřování. Pokud se změní trend některé vlastnosti, tým může porovnat důkazy mezi jednotlivými fázemi místo toho, aby hádal, která úprava byla provedena jako první.
Použijte podmínky zpracování k ochraně rovnoměrnosti filamentu
Během výroba polyesterových vláken , podmínky tavení, dodávky a výtokové hlavy určují tvar prvních spojitých filamentů. Stabilní průtok, filtrační postupy, monitorování tlaku a pravidelná údržba filtrů zajišťují opakovatelnější výchozí bod. Tvarování filamentů ovlivňuje také vztah mezi chováním taveniny, geometrií otvorů, chladicím vzduchem a podmínkami odvádění. Jedná se o vzájemně propojené provozní parametry, nikoli izolované nastavitelné prvky.
Chlazení vyžaduje stejnou důslednost jako extruze. Teplota chladicího vzduchu, rozložení průtoku a chování příčného průtoku mohou ovlivnit způsob tuhnutí filamentů před jejich protažením. Linka se může jevit stabilní, zatímco malé rozdíly v rozložení průtoku později způsobí širší rozptyl vlastností. Proto by měli obsluhovatelé kombinovat reálné signály s pravidelným odběrem vzorků místo toho, aby se spoléhali pouze na vizuální kontrolu. Klíčovou otázkou je, zda pozorovaný trend procesu odpovídá požadovaným charakteristikám polyesteru .
Protahování a tepelná historie utvářejí vnitřní strukturu
Protahování je klíčovým krokem výroba polyesterových vláken proto změní molekulární orientaci a pomáhá stanovit vztah mezi pevností a prodloužením. Technické odkazy na zpracování polyesteru uvádějí, že tažení a tepelné nastavování mohou významně ovlivnit smrštění, zatímco výrobní podmínky ovlivňují pevnost v tahu. To nevytváří univerzální nastavení. Ukazuje, proč je třeba společně ověřovat tažné poměry, teplotní profil, koordinaci rychlosti a řízení napětí pro zamýšlenou třídu vlákna.
Tepelná úprava pokračuje v této práci. V závislosti na výrobní cestě a výrobku může řízené tepelné působení pomoci stabilizovat rozměry, ovlivnit relaxaci a nastavit rovnováhu mezi pevností, prodloužením a chováním při smrštění. Větší flexibilita může být užitečná, ale vyžaduje také jasnější plánování provozu a ověřování. Když výroba polyesterových vláken , změna tepelné historie by měla vyvolat přezkum souvisejících výsledků zkoušek, nikoli pouhé potvrzení, že zařízení zůstalo v rámci zobrazeného rozsahu.
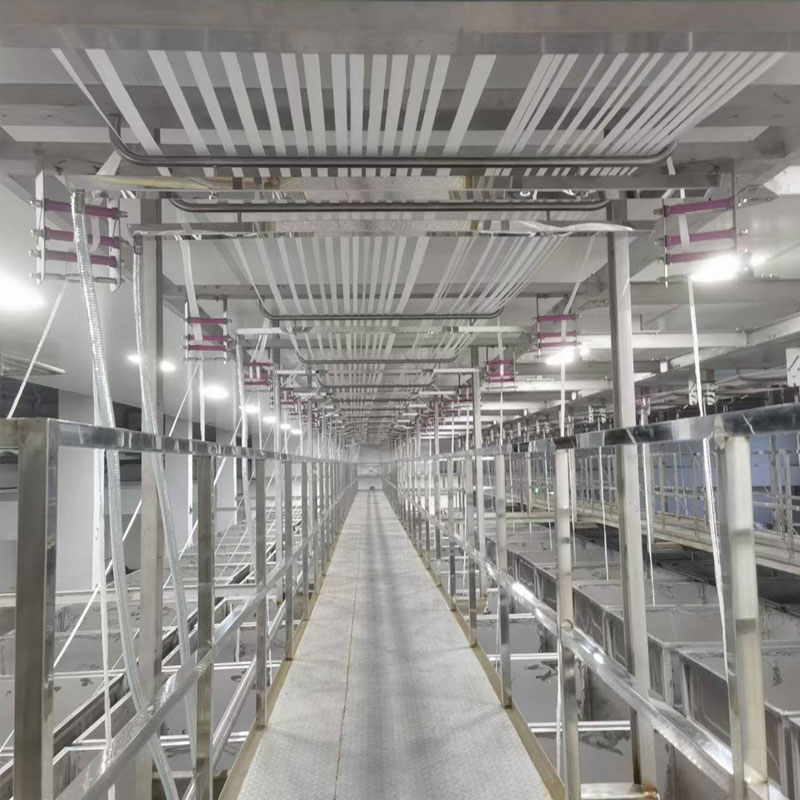
 Ovládané válcové stavy pomáhají udržovat opakovatelnou historii tažení pro polyesterová vlákna.
Převeďte procesní data do praktické kvalitní smyčky
Spolehlivý výroba polyesterových vláken kombinuje disciplínu během procesu s testováním výsledků. Funkční plán řízení obvykle propojuje kontrolu vstupů, pozorování stavu stroje, online trendy, laboratorní testy a pravidla pro rozhodování o způsobilosti. Přesný seznam je specifický pro dané pracoviště, ale měl by určit, kdo každý výsledek posuzuje, co tvoří významný trend a jaké opatření je povoleno, pokud se výsledek blíží mezní hodnotě.
- Verifikace vstupů: potvrďte identitu materiálu, dohodnutý stav směsi a příslušné záznamy o přípravě.
- Ověření procesu: zkontrolujte trendy tavení, tlaku, chlazení, tažení a tepelného zpracování v rámci ověřeného rozsahu.
- Ověření výstupu: testujte dohodnuté charakteristiky kontroly kvality vláken pomocí definovaných metod a plánů výběru vzorků.
- Kontrola změn: dokumentujte zkoušky, odlište dočasné úpravy od schválených nastavení a porovnejte výsledky před uvedením nového stavu do provozu.
Tento přístup usnadňuje vyšetřování odchylek. Pokud se mění odolnost, prodloužení, jemnost nebo smrštění, tým může sledovat posloupnost od vzorku zpět přes výrobní parametry a záznamy o materiálu. Také pomáhá zabránit nadměrné reakci na jediné měření, které nemusí reprezentovat celou šarži.
Navrhujte odběr vzorků podle rozhodnutí, nikoli podle zvyku
Pro výroba polyesterových vláken , vzorky by měly odpovídat na konkrétní rozhodnutí: pokračovat v provozu, upravit v rámci schváleného rozsahu, dočasně pozastavit použití materiálu nebo předat k technickému posouzení. Odběr vzorků pouze na konci kampaně může problém odhalit příliš pozdě. Odběr vzorků bez definovaného postupu reakce vytváří data bez možnosti řízení. Správný plán zohledňuje místa, kde je nejpravděpodobnější výskyt variability, jak rychle je k dispozici výsledek testu a jak se výsledek vztahuje k konečnému použití textilních materiálů.
Jaké informace by váš tým potřeboval potvrdit před porovnáním dvou provozních podmínek? Alespoň je třeba porovnat stejnou cílovou specifikaci, vstupní podmínku, zkušební metodu a relevantní historii linky. Jinak se zdánlivé zlepšení jedné vlastnosti může ukázat jako důsledek odlišného výchozího stavu nebo nepodložené změny procesu.
Udržujte provozní okno specifické pro daný výrobek
Je lákavé požadovat jedinou sadu nastavení pro výroba polyesterových vláken . Užitečnější otázkou je, které ověřené provozní okno odpovídá definovanému polymeru, třídě vlákna, konfiguraci stroje a cílovému použití. Odpověď se může lišit mezi jemnějšími a hrubšími výrobky, mezi různými podmínkami suroviny a mezi vlákny vyžadujícími odlišné chování v následných technologických krocích. Před zavedením jakéhokoli nového nastavení či konfigurace je nezbytné získat technické potvrzení specifické pro dané pracoviště.
Stručně řečeno, výroba polyesterových vláken je cvičení od specifikace k procesu. Začněte s výkonem, který musí textilní materiály poskytnout, spojte tento cíl s ovladatelnými fázemi a poté potvrďte výsledek opakovatelným testováním a zdokumentovanou kontrolou změn. Po přezkoumání procesu se vraťte k původní otázce: splňuje zvolené okno požadované vlastnosti polyesteru dostatečně konzistentně pro zamýšlené použití?




 Nejnovější zprávy

