 EN
Ключови технологии зад съвременното производство на полиестерни штапелни влакна
Съвременен линия за производство на полиестерни щапелни влакна не е просто последователност от машини, които стопяват PET и режат нишки. Това е координирана система, в която състоянието на материала, качеството на стопената маса, формирането на филаментите, термичната обработка, механичното обращение, контролът и изпитанията взаимно се влияят. От гледна точка на инженерното проектиране на производствената площадка полезна отправна точка е целевата спецификация на фибрата и нейното приложение – а не изолирана характеристика на оборудването. Това дава на проектния екип по-ясен начин да провери дали всеки интерфейс може да осигури стабилно и проверяемо производство.
За приложения със спинингови фибри, нетъкани материали, пълнители, кухи или рециклирани фибри процесният пакет трябва да преобразува желаната денерност, напречното сечение, поведението при къдрене, реакцията към финишните средства и дължината на рязането в контролируеми условия. Разделите по-долу обясняват технологиите, които правят линия за производство на полиестерни щапелни влакна по-наблюдаем и по-лесен за оценка. Те са точки за вземане на решения, които трябва да бъдат потвърдени по време на инженерната фаза, а не универсални гаранции за производителност.
1. Подготовка на полимера: защита на процеса преди започване на спининга
Производството на полиестер започва със стратегия за обработка и подготвяне на материали. Чиповете от ПЕТ, флейките или други одобрени суровини изискват определен маршрут за транспортиране, сушене, дозиране и подготовката на разтопената маса. Влагата, замърсяването, вариациите в размера на частиците и непоследователното управление на партидите могат да променят въпросите, които процесът по-нататък трябва да отговори. Зададената цел за капацитет сама по себе си не потвърждава, че системите за подаване, сушене, филтриране, енергийни ресурси и контрол са готови да я поддържат.
Съвременните секции за подготвяне обикновено използват контролирани условия за сушене, гравиметрично или регулирано подаване, филтрация на разтопена маса и наблюдение на налягането/температурата, за да се направят промените видими, преди да станат проблем при процеса на изтегляне. Точната конфигурация зависи от суровината и целевото влакно. При програма за рециклирани материали е особено важно суровината да се третира като входен параметър за проектиране, а не като подразбиране в фонов режим. Инженерният преглед трябва да установи какви данни за материала са налични, къде се вземат пробите и как се обработват отклоненията.
2. Технологията за изтегляне от разтопена маса определя началната геометрия
В широк линия за производство на полиестерни щапелни влакна , екструзията и изтеглянето преобразуват условната разтопена маса в голям пакет филаменти. Стабилността на екструдера, филтрацията, дозирането, разпределението и състоянието на спинерета функционират като система. Геометрията на спинерета и разпределението на полимера влияят върху началната геометрия на филамента, докато контролът на налягането и температурата помага на екипа да оцени дали процесът работи в рамките на предвидения операционен диапазон.
Тук е местото удълбочена волокна технология става практически инженерен въпрос, а не етикет. Един проект може да изисква конвенционално цяло влакно, кух профил или по-специализирана конфигурация. Вместо да се третира дюзата като пълния отговор, инженерите трябва да свържат характеристиката с необходимия полимерен поток, поведението при охлаждане, маршрута на последващото издърпване, плана за инспекция и нуждите от почистване или промяна на настройките. Това свързване прави подбора на оборудването по-полезен, тъй като всяка характеристика се свързва с конкретен експлоатационен въпрос.
3. Охлаждане и обработка на вървите превръщат филаментите в управляем сноп
Свежо екструдираните филаменти трябва да се охладят по контролиран начин преди последващата обработка. Разпределението на охлаждащия въздух, състоянието на въздуха, неговата еднородност по цялото поле на изтласкване и разположението на водачите и компонентите за вземане са важни интерфейси. Неравномерното охлаждане или нестабилната обработка могат да усложнят по-нататъшната оценка на еднородността на преждата или влакното, дори когато горната част на разтопената секция изглежда нормална.
На практика едно линия за производство на полиестерни щапелни влакна има предимства от инструментация, която позволява на операторите да виждат съответните технологични условия, вместо да разчитат само на наблюденията в края на сместа. Температурни, налячни, въздушни, скоростни и алармени данни, които могат да се представят в графичен вид, подпомагат структурираното диагностициране на проблеми. Целта не е да се предполага, че автоматизацията гарантира качеството. Целта е да се създаде проследима връзка между наблюдавана промяна, технологично условие и последващата валидационна работа.
4. Изтегляне и термична обработка формират полезно поведение на фибрите
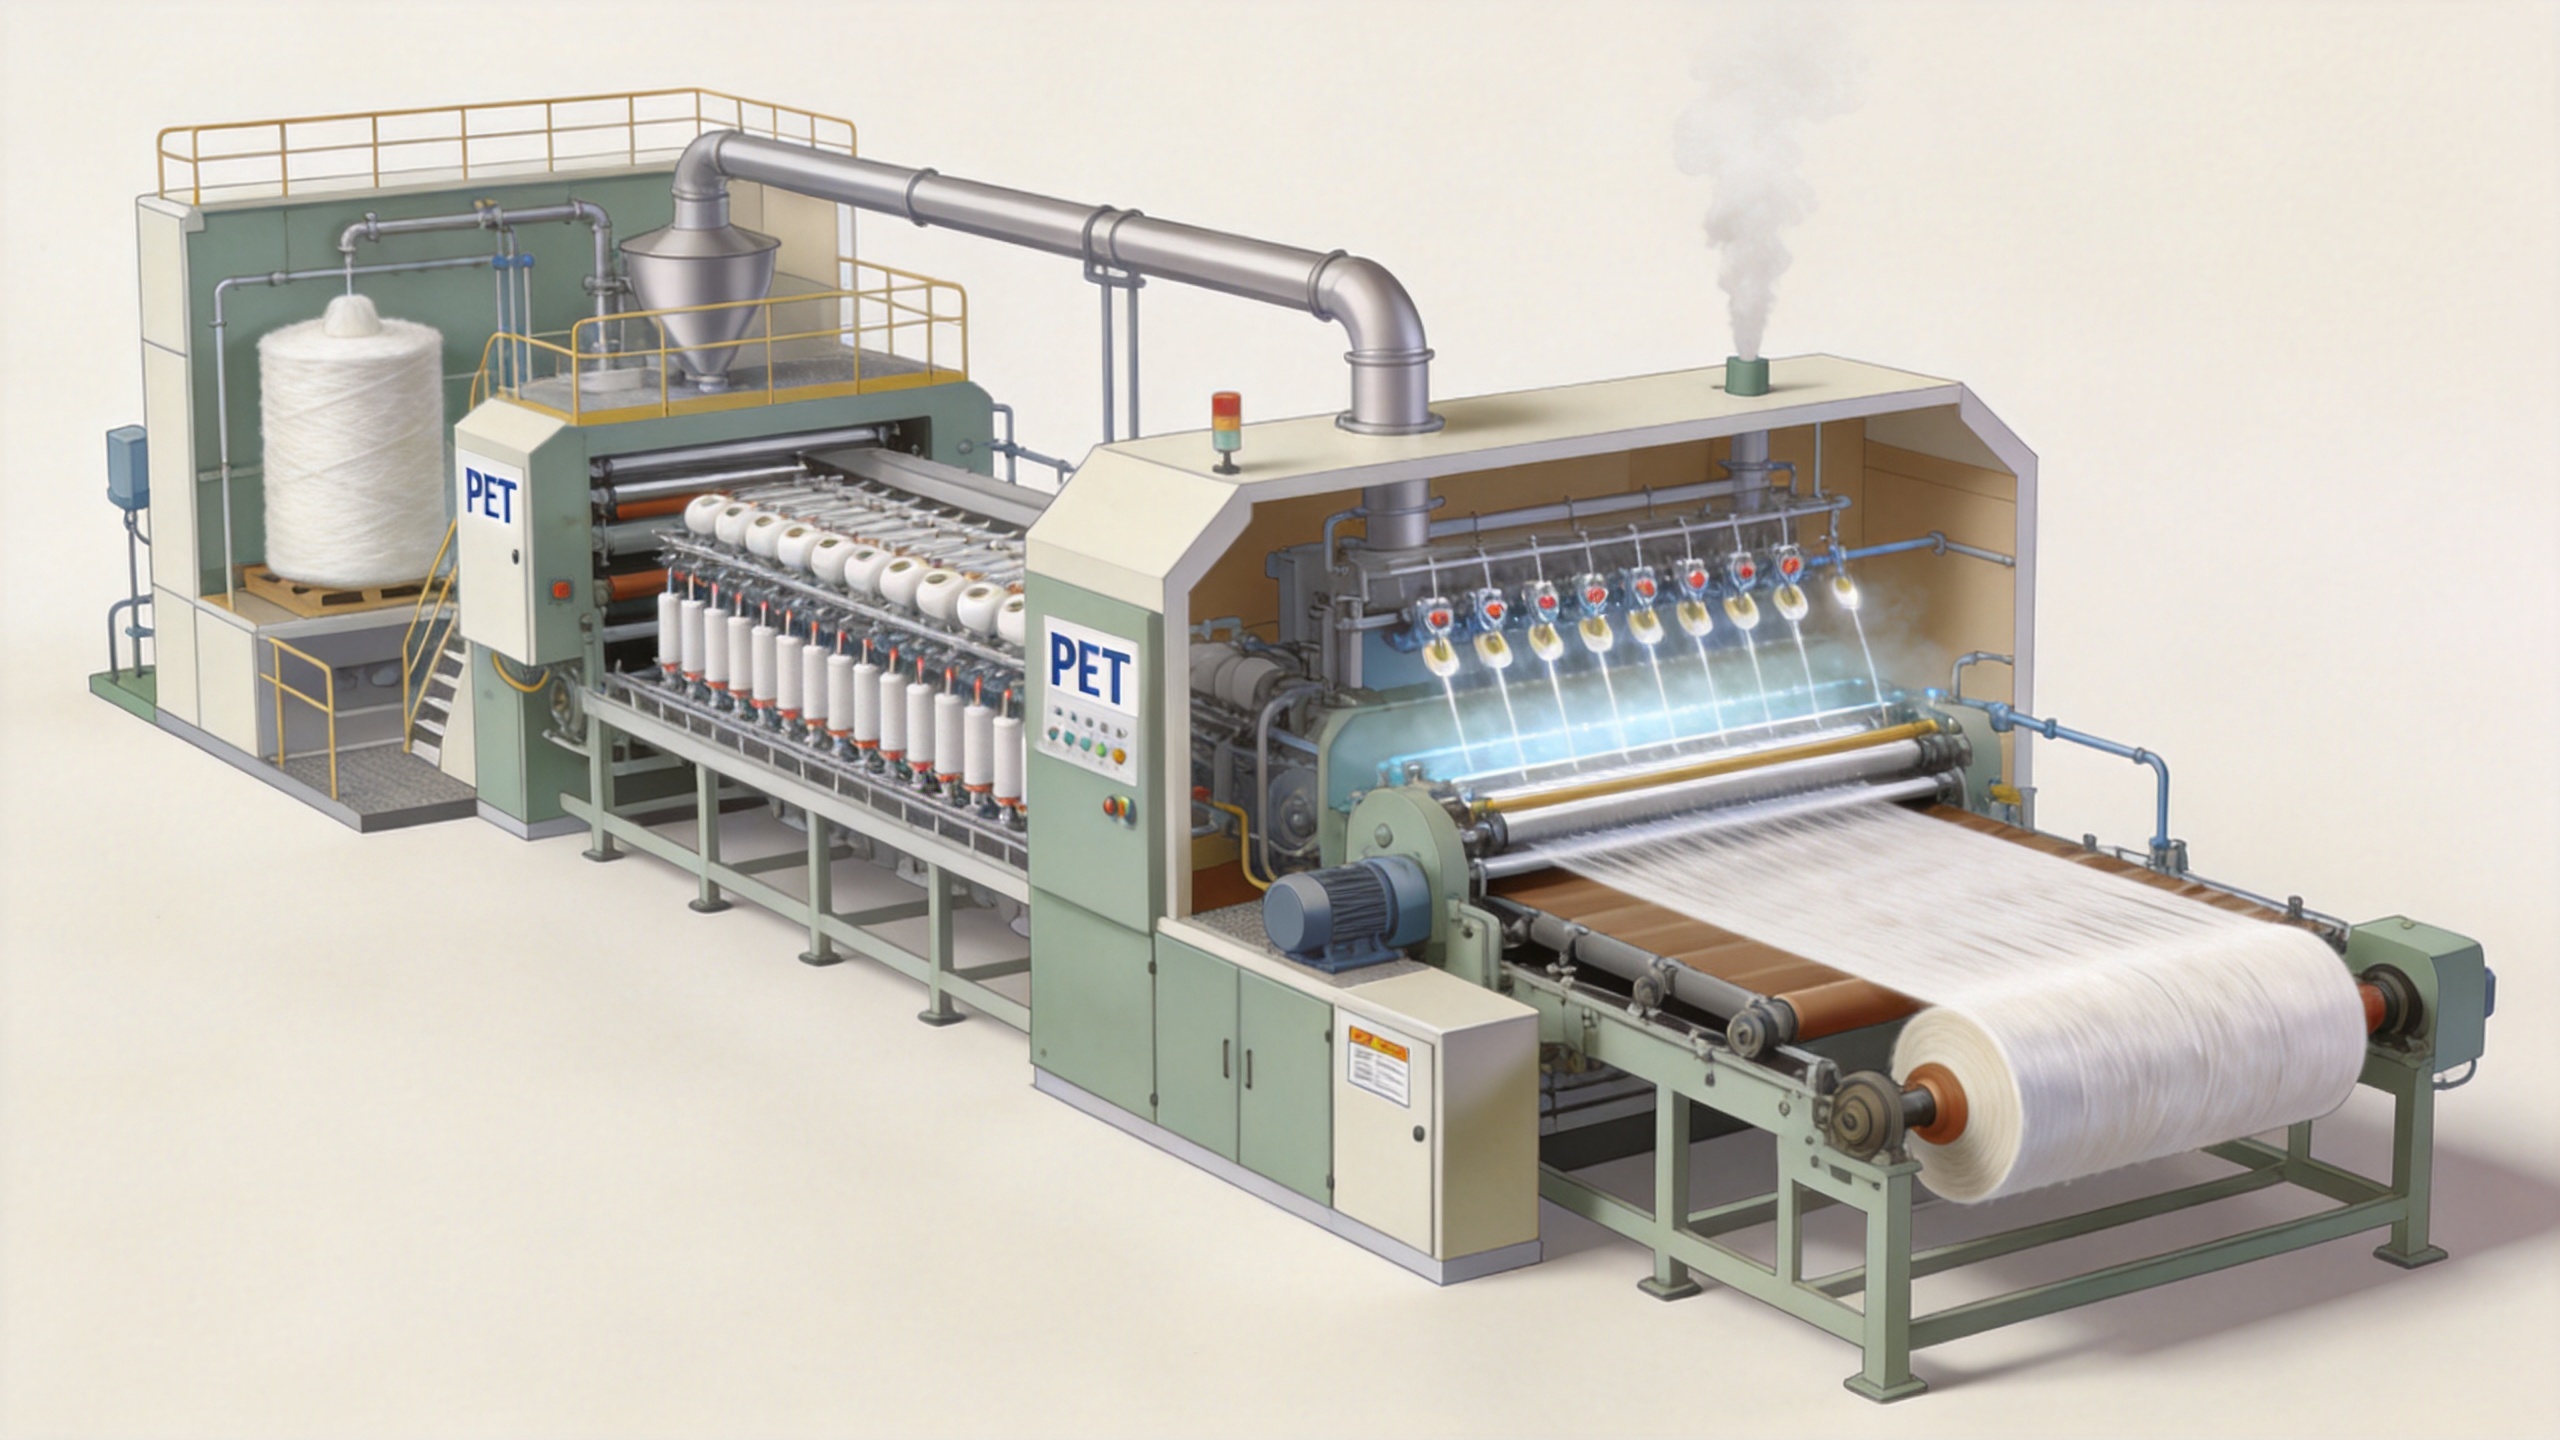
Изтеглянето подравнява полимерната структура и е един от най-важните етапи в производствения процес на полиестер пътеката за издърпване трябва да поддържа стабилно напрежение по време на загряване, като скоростите на въртене на ролките, коефициентите на издърпване, температурите и времето на престой се координират със състоянието на входящия филамент. Следващият въпрос не е кой рамков модел за издърпване звучи по-напреднал, а коя конфигурация отговаря на целевото влакно, планираната производителност, условията за ползвани ресурси и достъпа за поддръжка.
Етапите на термично фиксиране или релаксация могат да се прегледат заедно с издърпването, тъй като взаимодействието им влияе върху технологичния маршрут. Техническият екип трябва да определи кои качествени характеристики ще бъдат изследвани след тези етапи и кои процесни записи са необходими за анализ на отклонение. Когато физичните или механичните текстилни изпитания са част от плана за качество, ISO 139:2005 е релевантен справочен документ за използване на стандартни атмосферни условия при кондициониране и изпитване на текстили. Той не установява декларация за продукт; помага да се обясни защо повтаряемостта на изпитателните условия има значение при сравняване на резултатите.
5. Пресоване, довършване и рязане трябва да съответстват на крайното предназначение
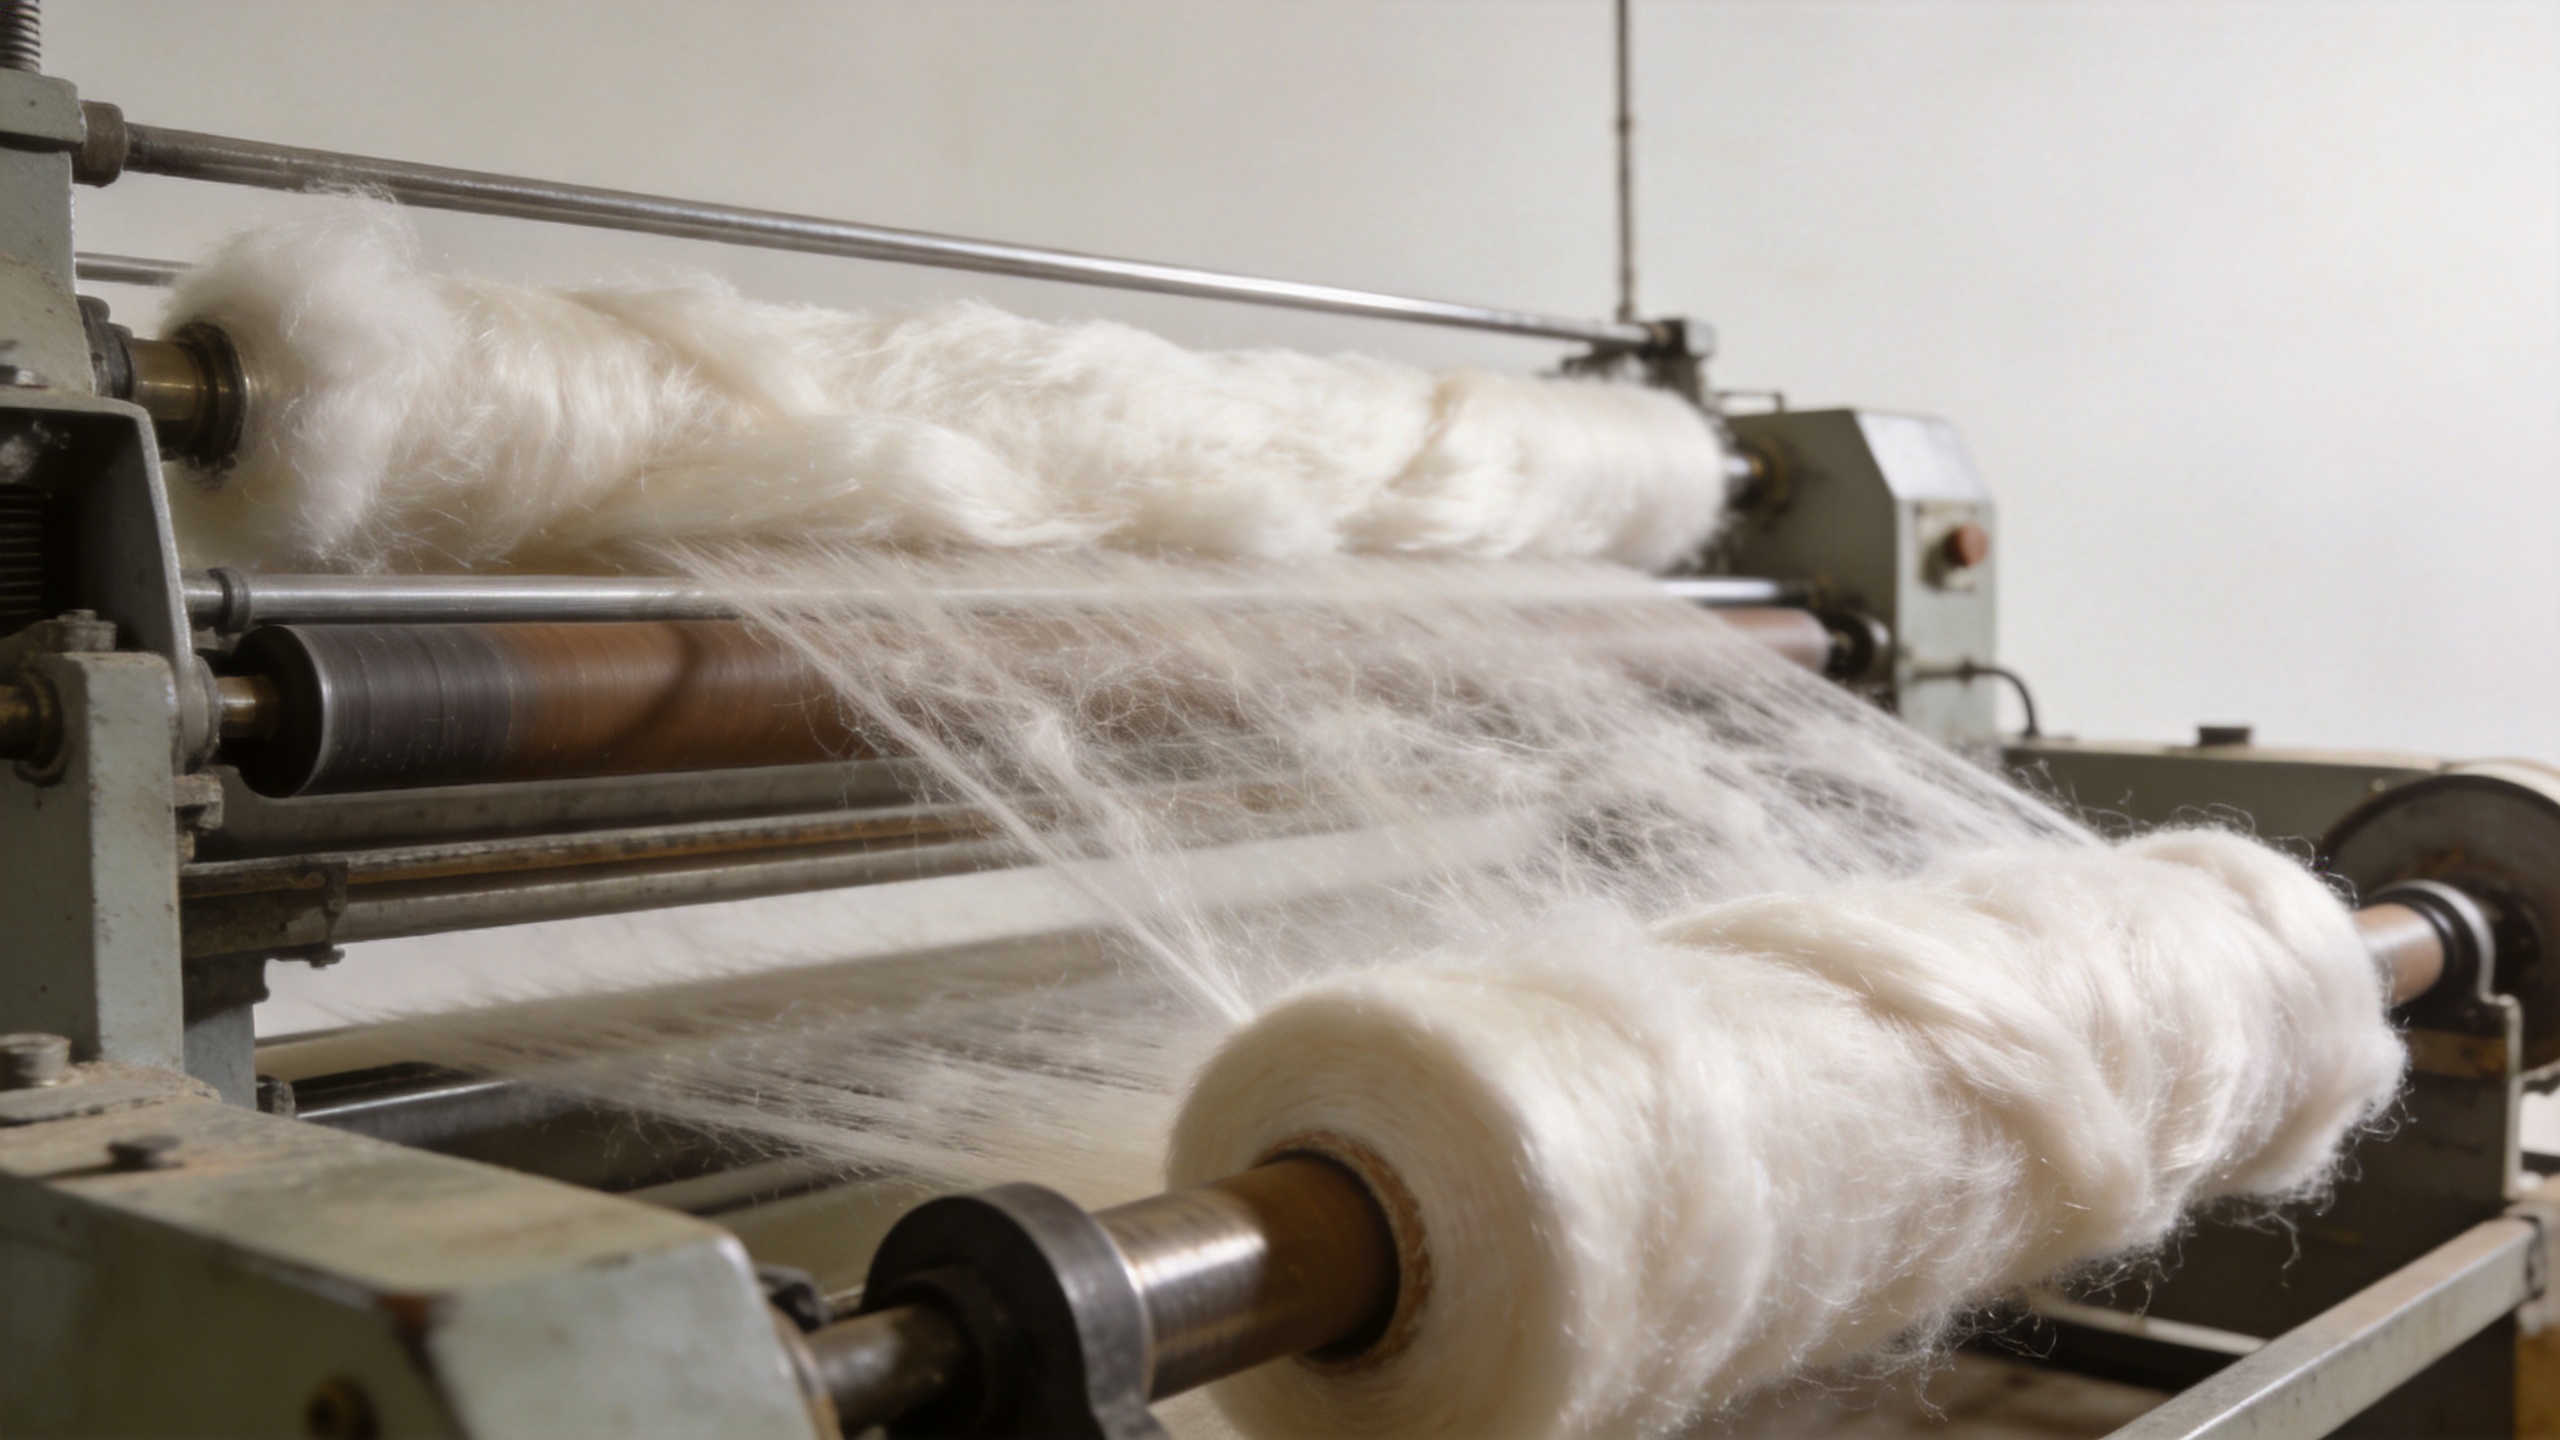
След изтеглянето стапъл-филаментният път често използва пресоване, довършване, сушене и рязане, за да се получи филамент, който може да бъде обработен по предвидения начин. Трябва да се вземат предвид заедно механичната технология за пресоване, нанасянето на финиш, условията за сушене и контролът на дължината на рязането. Промяна в един от тези параметри може да повлияе на работата с материала или на последващата обработка, затова е по-точно да се анализира интерфейсът, отколкото да се представя всеки компонент като самостоятелно решение.
Например филаментът, предназначен за текстилен път, може да изисква различен подход от този, който е планиран за нетъкани материали или за пълнеж. Разумният анализ задава въпроси като: кои свойства трябва да бъдат потвърдени, кои проби са репрезентативни и как екипът по процеса ще проследи пробите до работните условия. Това е също мястото, където иновациите в оборудването за филаменти трябва да се оценяват според подкрепата, която осигуряват при вземането на решения: по-лесна настройка, по-ясен мониторинг, по-безопасен достъп, по-чиста предаване или по-надеждна документация.
6. Умното производство свързва решенията по цялата производствена линия
Умно производство в този контекст означава създаване на полезна прозрачност в рамките на един процес, а не добавяне на табла за управление само заради тях. Добре дефинирана архитектура за управление може да събира работни сигнали, да синхронизира зададените стойности и алармите с производствения режим, да запазва контекста на партида или смяна и да улеснява проследяването при предаването между етапите на процеса. Съответният обхват трябва да бъде потвърден още в началото: кои системи обменят данни, кой притежава всеки сигнал, как се съхраняват данните и какво действие следва при възникване на изключение.
При инженерното проектиране е полезно да се извърши картографиране на потока от материали, термалните системи, услугите, системите за управление и интерфейсите за пускане в експлоатация, преди основното оборудване да се разглежда като цялостен обхват. Това защитава проекта от често срещан пробел: линията може да бъде подробно специфицирана, докато достъпът, вентилацията, електрозахранването, водоснабдяването, компресиран въздух, материалната логистика или отговорностите за данни остават неясни. Описаната от Soft Gem процесна опаковка и контекстът на инженерното проектиране могат да послужат като полезна консултативна отправна точка за преглед на тези интерфейси, при условие че се потвърдят според конкретните изисквания на проекта.
Практичен технологичен контролен списък за проектните екипи
- Определете целевото влакно и свойствата, които ще бъдат проверени, преди да се сравняват модулите в един линия за производство на полиестерни щапелни влакна .
- Документирайте състоянието на суровината, точките за вземане на проби и очакваната реакция на процеса при вариращи входни параметри.
- Прегледайте разтопяването, екструзията, охлаждането, обработката на въжето, издърпването, гофрирането, финиширането и рязането като свързани интерфейси.
- Идентифицирайте сигналите, от които имат нужда операторите, алармите, изискващи действие, и записите, необходими за по-късна проследимост.
- Потвърдете функционалността, подредбата, достъпа за поддръжка, безопасността и отговорностите при пускане в експлоатация заедно с обхвата на оборудването.
- Съгласувайте представителното пробоотборване и условените методи за изпитване преди да правите изводи въз основа на данните за качеството.
Заключение: технологията зависи от добре проектирани интерфейси
Полезен план за технология за линия за производство на полиестерни щапелни влакна обикновено е системен план. Подготовката на материала защитава процеса на превиване; превиването и гасенето оформят началната нишка; издърпването, термичната обработка, къдренето, довършването и рязането формират желаното поведение на фибрата; а контролите улесняват наблюдението и проверката на процеса. Преди да изберете конфигурация, свържете всяка технология с целева изисквана характеристика, зависимост от процеса и доказателствата, необходими при пускането в експлоатация. Това води до по-полезен инженерен диалог в сравнение с просто списък на функциите.


 Горещи новини