
 EN
Müasir poliester lif dənəvi istehsalının arxasındakı əsas texnologiyalar
Mödvən polyester Ştapel Lif İstehsal Xətti yalnızca PET-i əriməyə və təkələri kəsməyə xidmət edən maşınlar ardıcıllığı deyil. Bu, materialın vəziyyəti, ərimə keyfiyyəti, lifin formalaşması, termiki emal, mexaniki emal, idarəetmə və sınaq proseslərinin bir-birini təsir etdiyi koordinasiya olunmuş bir sistemdir. Zavod mühəndisliyi planlaşdırması baxımından faydalı başlanğıc nöqtəsi — ayrı-ayrı avadanlıq xüsusiyyətləri deyil, hədəf lif spesifikasiyası və tətbiqi-dir. Bu, layihə komandasına hər bir interfeysin sabit, yoxlanıla bilən istehsalı dəstəkləyə biləcəyini müəyyən etmək üçün daha aydın bir yol verir.
Çevirilmə dərəcəsi, qeyri-birlikli liflər, doldurucu liflər, boşluqlu liflər və ya təkrar emal edilmiş liflər üçün proses paketi arzulanan denier, en kəsiyi, qırış davranışını, bitirmə reaksiyasını və kəsilmə uzunluğunu idarə oluna bilən şərtlərə çevirməlidir. Aşağıdakı bölmələr bu prosesi daha müşahidə oluna bilən və qiymətləndirilməsi daha asan edən texnologiyaları izah edir. Bunlar mühəndislik dövründə təsdiqlənməli olan qərar verilməsi nöqtələridir; ümumbəşəri performans vaadları deyil. polyester Ştapel Lif İstehsal Xətti prosesi
1. Polimerin hazırlanması: çevirilməyə başlamazdan əvvəl prosesi qoruyun
Poliestrin istehsalı materialların idarə edilməsi və hazırlanması strategiyası ilə başlayır. PET çipləri, parçaları və ya digər təsdiqlənmiş xammal maddələri daşınma, qurudulma, dozlaşdırma və ərimə hazırlığı üçün müəyyən bir marşrut tələb edir. Nəmlik, çirklənmə, hissəciklərin ölçüsündə dəyişiklik və partiyaların qeyri-müntəzəm idarə edilməsi aşağı axında gedən prosesin cavab verməli olduğu sualları dəyişə bilər. Sadəcə göstərilən istehsal gücü hədəfi öz-özünə qidalanma, qurudulma, süzülmə, kommunal xidmətlər və idarəetmə sisteminin bu hədəfi dəstəkləyəcəyini təsdiqləmir.
Müasir hazırlıq bölmələri adətən müşahidə olunan qurutma şəraiti, çəkilərə əsaslanan və ya nəzarət olunan verilmə, ərimə süzülməsi və təzyiq/temperatur müşahidəsi ilə dəyişiklikləri onlar ip halına gəlməzdən əvvəl görünən etmək üçün istifadə edirlər. Dəqiq konfiqurasiya qida materialına və lif hədəfinə görə dəyişir. Təkrar emal edilmiş material proqramı üçün qida materialını arxa plan fərziyyəsi kimi deyil, dizayn giriş parametri kimi qəbul etmək xüsusilə vacibdir. Mühəndislik yoxlaması mövcud olan material məlumatlarını, onların hansı nöqtələrdə nümunələndirildiyini və meyllərin necə idarə edildiyini müəyyən etməlidir.
2. Ərimə ilə ip halına gətirmə texnologiyası başlanğıc həndəsəni müəyyən edir
Bir polyester Ştapel Lif İstehsal Xətti , ekstruziya və ip halına gətirmə şərtləndirilmiş əriməni böyük bir lif deməti halına çevirir. Ekstruderin sabitliyi, süzülmə, ölçmə, paylama və spinneretin vəziyyəti sistem kimi işləyir. Spinneretin həndəsəsi və polimer paylanması ilk lif həndəsəsini təsir edir, o zaman təzyiq və termal nəzarət komandanın prosesin nəzərdə tutulan pəncərəsində işlədiyini qiymətləndirməsinə kömək edir.
Bu da burada i̇rəli Ləkə Texnologiyası etiket deyil, praktiki mühəndislik sualına çevrilir. Bir layihə adi bərk lif, boş profillı lif və ya daha xüsusi konfiqurasiyalı lif tələb edə bilər. Spinneret-i tam cavab kimi qəbul etmək əvəzinə, mühəndislər xüsusiyyəti lazım olan polimer axınına, soyuma davranışına, aşağı axında çəkilmə yolu, yoxlama planı və təmizləmə və ya dəyişdirmə ehtiyaclarına uyğunlaşdırmalıdırlar. Bu uyğunlaşma avadanlıq seçiminin daha faydalı olmasını təmin edir, çünki hər bir xüsusiyyət işlətmə ilə bağlı konkret suala əlaqələndirilir.
3. Soyutma və lif deməti idarəsi lifləri idarə oluna bilən demətə çevirir
Yeni ekstruziya olunmuş liflər sonrakı emaldan əvvəl nəzarət olunan şəkildə soyudulmalıdır. Soyutma havasının paylanması, havanın vəziyyəti, fırlanma sahəsində paylanmanın bərabərliyi və istiqamətləndirici və qəbul komponentlərinin düzülüşü vacib interfeyslərdir. Bərabərsiz soyutma və ya qeyri-sabit emal, belə ki, yuxarı axında erimiş hissə normal görünən halda belə, sonrakı lif və ya ipliyin bərabərliyinin qiymətləndirilməsini çətinləşdirə bilər.
Praktikada bir polyester Ştapel Lif İstehsal Xətti operatorlərin növbənin sonunda müşahidəyə əsaslanmaq əvəzinə, müvafiq proses şəraitini görməsinə imkan verən avadanlıqlardan faydalanır. Trendləşdirilə bilən temperatur, təzyiq, hava axını, sürət və xəbərdarlıq məlumatları strukturlaşdırılmış arıqlama işinə dəstək ola bilər. Məqsəd avtomatlaşmanın keyfiyyəti təmin etdiyini fərz etmək deyil. Məqsəd müşahidə olunan dəyişiklik, proses şərti və bundan sonra gələn təsdiqləmə işi arasında izlənə bilən əlaqə yaratmaqdır.
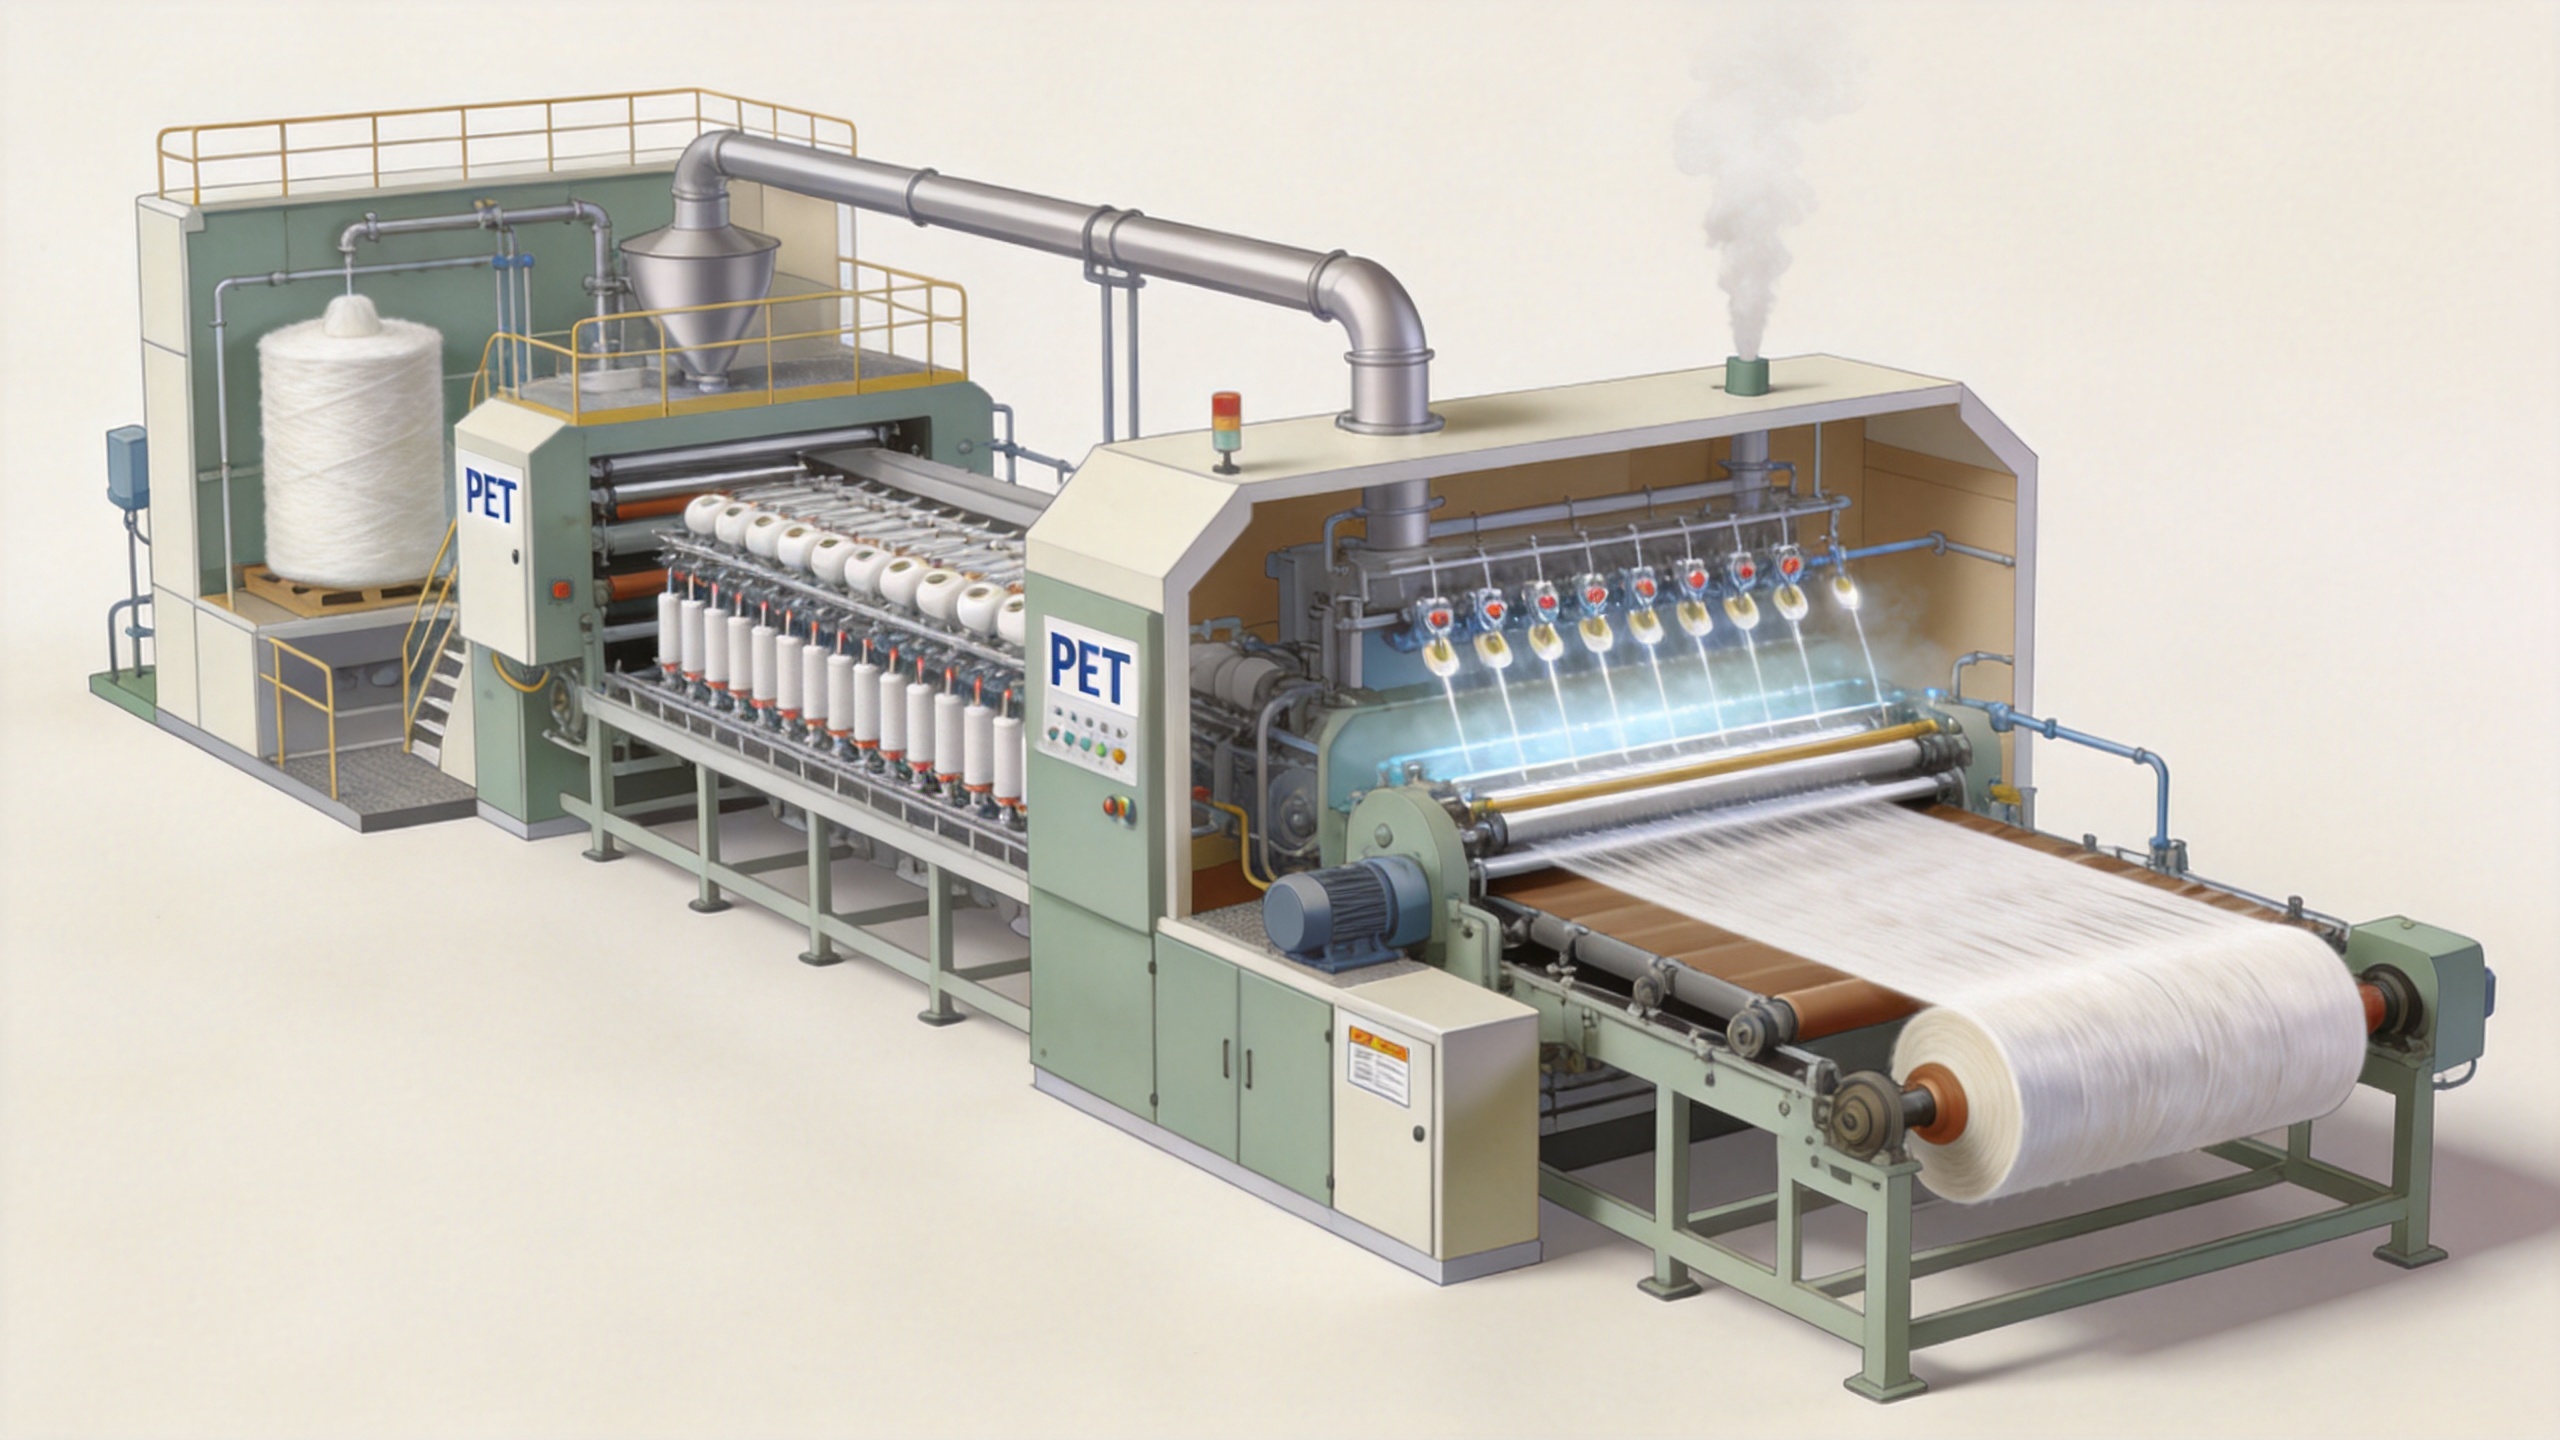
4. Çekilmə və istilik emalı faydalı lif davranışını inkişaf etdirir
Çekilmə polimer quruluşunu uyğunlaşdırır və ən mühüm mərhələlərdən biridir poliester istehsal prosesində . Çekim yolu, gələn lifin vəziyyəti ilə koordinasiya edilən isidilmiş valrollar, çəkmə nisbətləri, temperatur və qalma müddətləri zamanı sabit gərginlik saxlamalıdır. Növbəti sual daha irəli çəkmə çərçivəsinin hansı olduğuna deyil, hədəf lifə, planlaşdırılan istehsal həcmi, enerji şərtlərinə və texniki xidmətə giriş imkanlarına ən yaxşı uyğun gələn konfiqurasiyanın hansı olduğuna dairdir.
Çəkmə ilə birlikdə istilikdə sabitləşdirmə və ya rahatlama mərhələləri də nəzərdən keçirilə bilər, çünki onların qarşılıqlı təsiri proses marşrutunu təsir edir. Texniki komanda bu mərhələlərdən sonra hansı keyfiyyət xüsusiyyətlərini yoxlayacağını və hansı proses qeydlərinin meyllərin tədqiqi üçün lazım olacağını müəyyən etməlidir. Fiziki və ya mexaniki tekstil sınaqları keyfiyyət planının bir hissəsi olarsa, ISO 139:2005 standart atmosferlərin tekstilin kondisionlaşdırılması və sınaqdan keçirilməsi üçün istifadəsi ilə bağlı müvafiq istinaddır. Bu standart məhsul iddiası qoymur; ancaq nəticələr müqayisə edildikdə təkrarlanan sınaq şəraitinin əhəmiyyətini izah etməyə kömək edir.
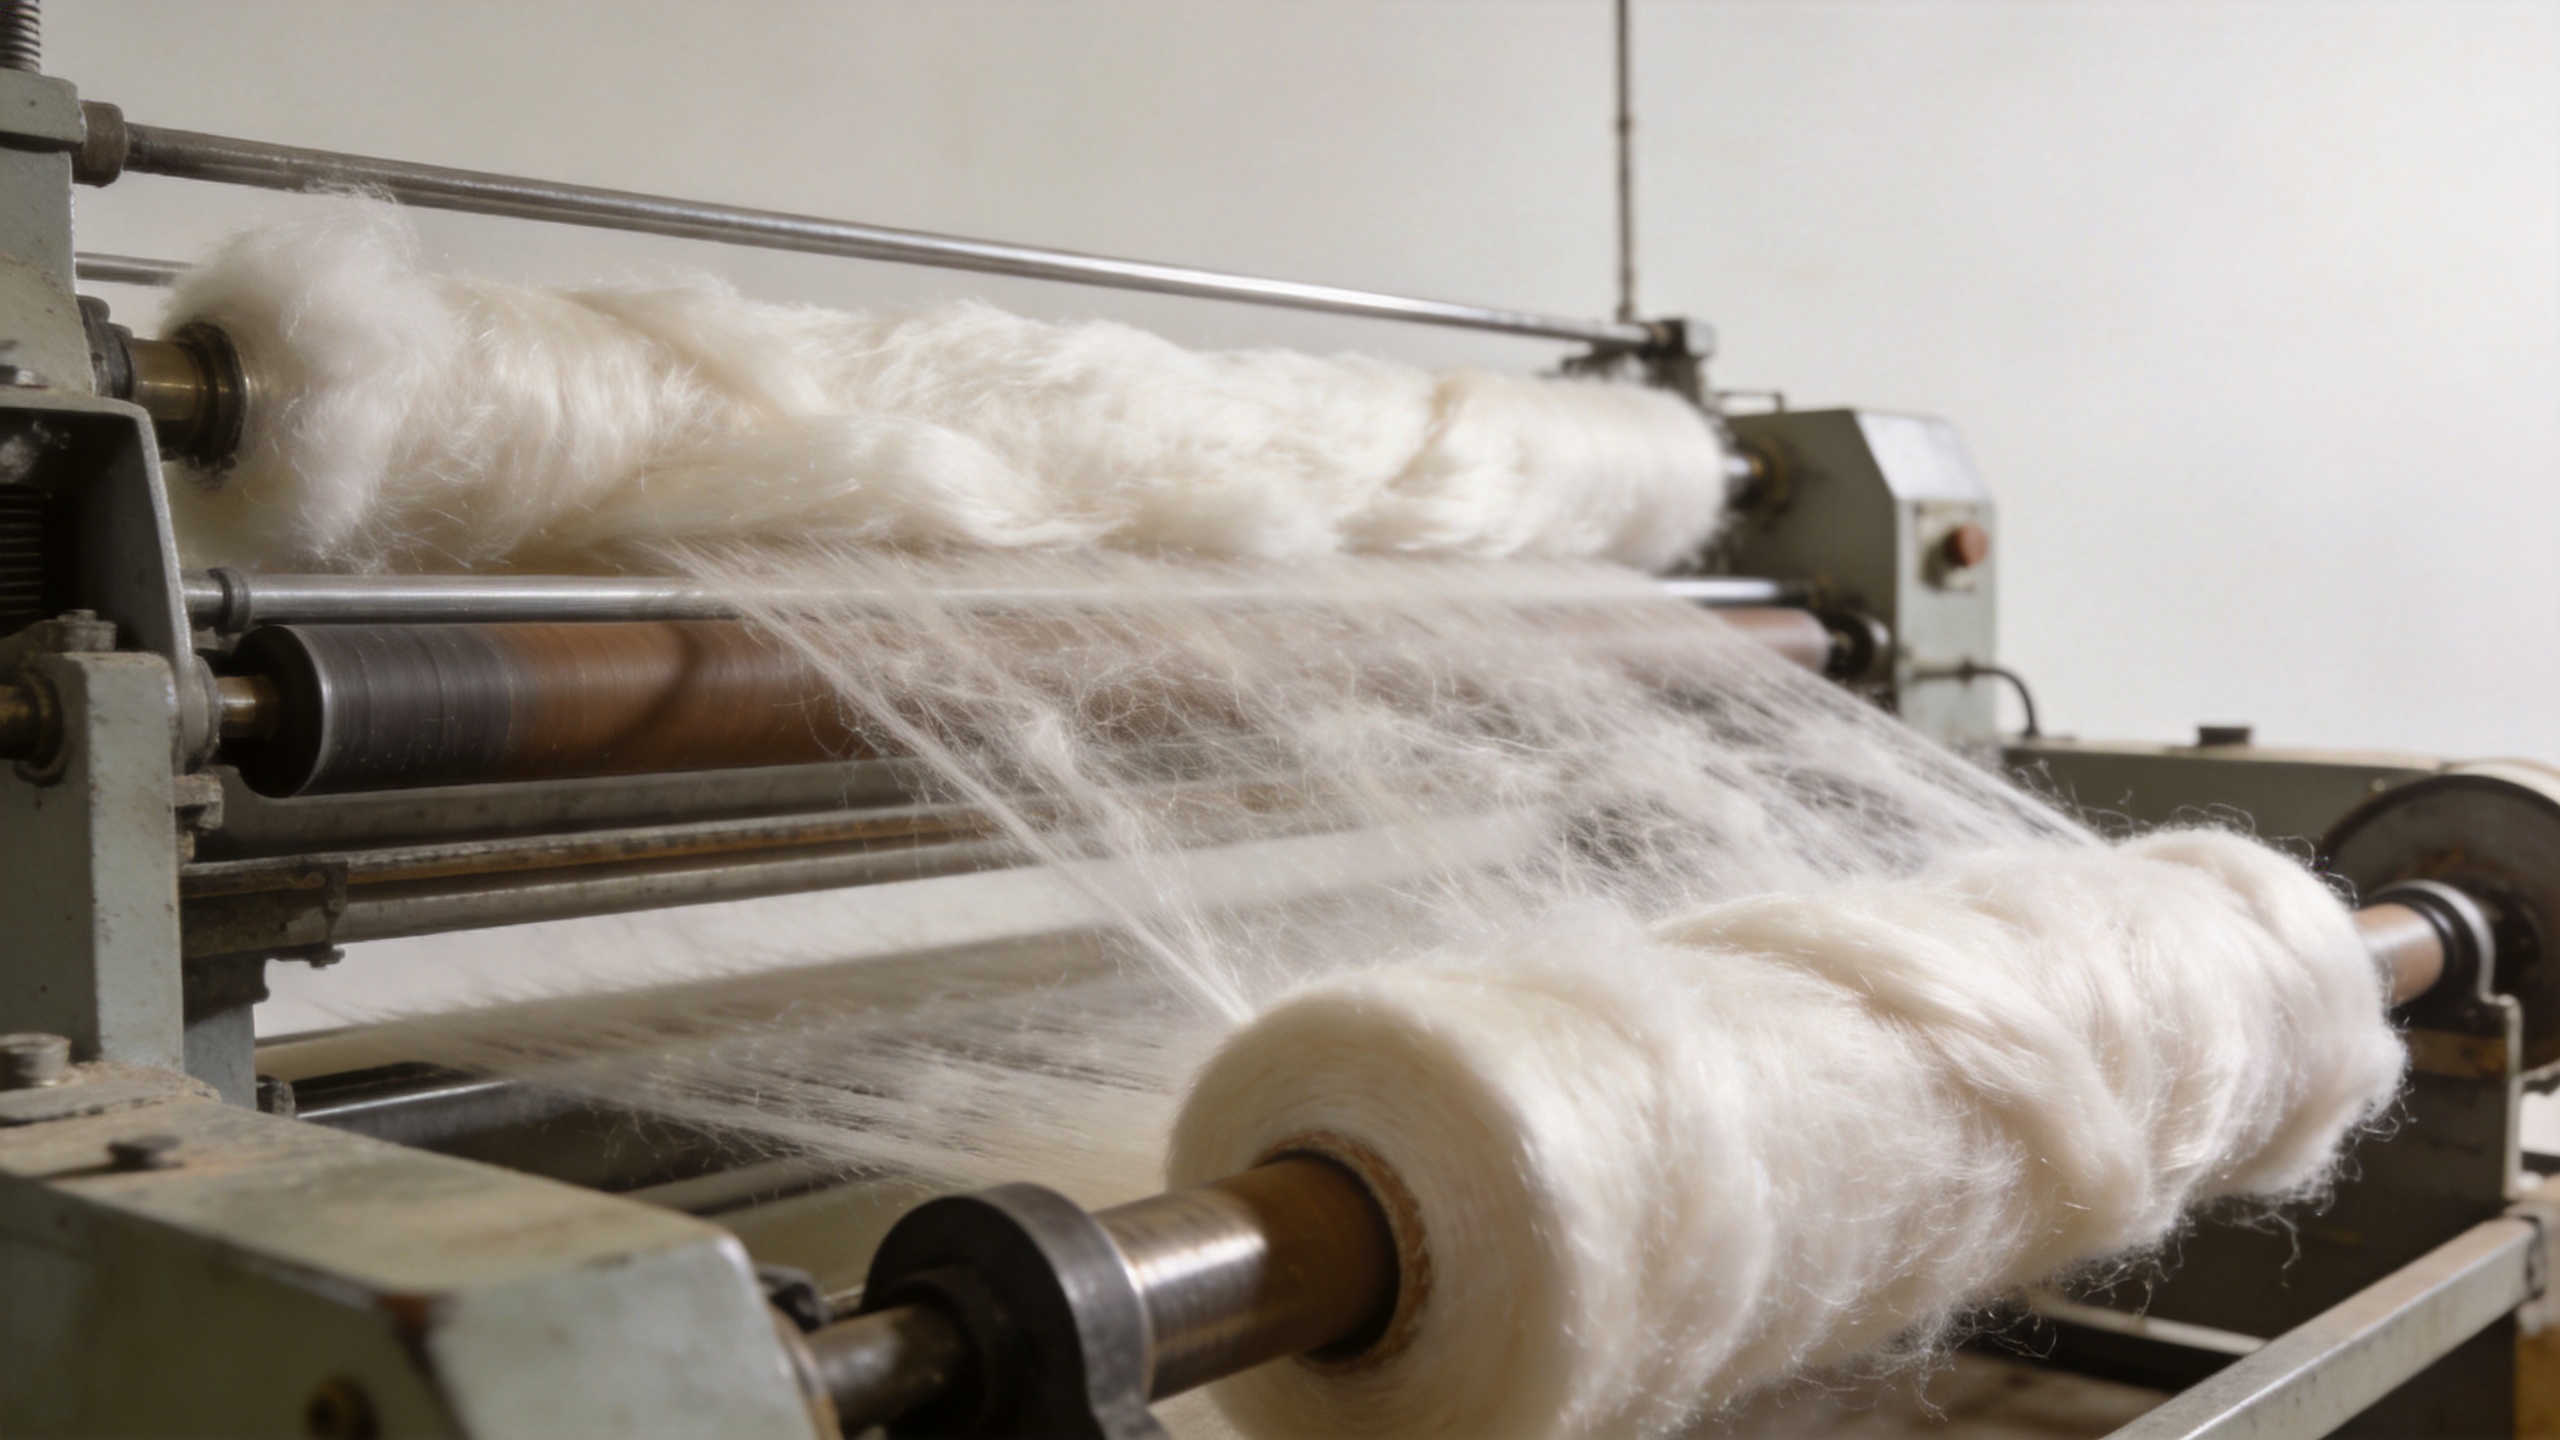
5. Qıvrılma, bitirmə və kəsilmə müəyyən tətbiq sahəsinə uyğun olmalıdır
Çekilmədən sonra qısa liflər ümumiyyətlə lifin nəzərdə tutulduğu kimi emal edilə biləcəyi şəkildə qıvrılma, bitirmə, qurutma və kəsilmə proseslərindən istifadə edirlər. Mexaniki qıvrılma texnologiyası, bitirmə maddəsinin tətbiqi, qurutma şəraiti və kəsilmə uzunluğunun nəzarəti birlikdə nəzərdə tutulmalıdır. Bir parametrin dəyişdirilməsi emalın aparılması və ya sonrakı emal proseslərini təsir edə bilər; buna görə də ayrı-ayrı komponentləri müstəqil həll kimi təqdim etməkdən çox, onların bir-biri ilə əlaqəsini araşdırmaq daha doğrudur.
Məsələn, tekstil emalı üçün nəzərdə tutulan liflər üçün danışılan mövzu non-vovenlər və ya doldurucu kimi istifadə ediləcək liflər üçün fərqli olacaq. Məqsadlı bir analiz aşağıdakı sualları verir: hansı xassələrin təsdiqlənməsi tələb olunur, hansı nümunələr nümayəndədir və proses komandası nümunələri iş rejimlərinə necə uyğunlaşdıra bilər? Bu eyni zamanda lif avadanlıqlarının yeniliklərinin qiymətləndirildiyi yerdir: daha asan tənzimləmə, daha aydın monitorinq, daha təhlükəsiz giriş, daha təmiz ötürülmə və ya daha etibarlı sənədləşdirməyə imkan verən qərarlar.
6. Ağıllı istehsalat xətt üzrə qərarlar arasındakı əlaqəni təmin edir
İntelligent İstehsal bu kontekstdə bu, yalnız özü üçün nəzarət paneli əlavə etmək deyil, proses boyu faydalı görünüş yaratmaq deməkdir. Yaxşı miqyaslandırılmış idarəetmə arxitekturası işləmə siqnallarını toplaya, quraşdırma nöqtələrini və xəbərdarlıqları istehsal reseptinə uyğunlaşdıra, partiya və ya smena kontekstini saxlaya və proses mərhələləri arasında keçidlərin araşdırılmasını asanlaşdıra bilər. Müvafiq miqyas erkən təsdiqlənməlidir: hansı sistemlər məlumat mübadiləsi edir, hər bir siqnalın sahibi kimdir, məlumatlar necə saxlanılır və istisna halında hansı tədbir görülür.
Mühəndislik planlaşdırmasında əsas avadanlığı tam miqyasda qəbul etməzdən əvvəl material axını, istilik sistemləri, köməkçi sistemlər, idarəetmə və quraşdırma interfeyslərini xəritəyə salmaq faydalıdır. Bu, layihəni geniş yayılmış bir boşluqdan qoruyur: xətt ətraflı təyin edilə bilər, lakin giriş, ventilyasiya, elektrik təchizatı, su, sıxılmış hava, material lojistikası və ya məlumat məsuliyyətləri aydın olmaya davam edə bilər. Soft Gem-in açıqlanan proses paketi və mühəndislik dizaynı konteksti bu interfeyslərin nəzərdən keçirilməsi üçün faydalı məsləhət müzakirəsi nöqtəsi ola bilər; lakin bu, layihəyə xas təsdiqə tabedir.
Layihə komandaları üçün praktik texnologiya yoxlama siyahısı
- Modulları müqayisə etməzdən əvvəl hədəf lifi və yoxlanılacaq xüsusiyyətləri müəyyənləşdirin. polyester Ştapel Lif İstehsal Xətti .
- Qida materialının vəziyyətini, nümunə götürmə nöqtələrini və girişlərin dəyişdiyi zaman gözlənilən proses reaksiyasını sənədləşdirin.
- Eritmə, sapın çəkilməsi, soyutma, tovun emalı, çəkilmə, qırışdırma, bitirmə və kəsməni bağlı interfeyslər kimi nəzərdən keçirin.
- Operatorlara lazım olan siqnalları, tədbir tələb edən alarmları və sonradan izlənə bilənmək üçün lazım olan qeydləri müəyyən edin.
- Avadanlıq əhatəsində faydalılıq, planlaşdırma, texniki xidmətə giriş, təhlükəsizlik və quraşdırma məsuliyyətlərini təsdiqləyin.
- Keyfiyyət məlumatlarından nəticə çıxarmaqdan əvvəl nümayəndəlik etməyə uyğun nümunə götürmə və şərtləndirilmiş sınaq praktikaları üzrə razılığa gəlin.
Nəticə: texnologiya yaxşı mühəndisliklə hazırlanmış interfeyslərə asılıdır
Faydalı texnologiya planı polyester Ştapel Lif İstehsal Xətti adətən sistem planıdır. Materialların hazırlanması ip düzəldilməsini qoruyur; ip düzəldilməsi və soyutma başlanğıc ipini formalaşdırır; çəkmə, istilik emalı, qırışdırma, bitirmə və kəsmə istənilən lif davranışını yaradır; idarəetmə sistemi isə prosesin müşahidə edilməsini və təsdiqlənməsini asanlaşdırır. Konfiqurasiya seçməzdən əvvəl hər bir texnologiyani hədəf tələbati, proses asılılığı və quraşdırma zamanı lazım olan sübutlarla əlaqələndirin. Bu, yalnız xüsusiyyətlər siyahısı ilə müqayisədə daha faydalı mühəndislik müzakirəsi yaradır.


 Son xəbərlər

