
 EN
تخطيط خط إنتاج ألياف البوليستر القصيرة وتصميم العمليات
ا خط إنتاج ألياف البوليستر الأساسية ليس مجرد صف من الماكينات مرتبة حسب تسلسل العمليات. بل هو نظام تصنيع مترابط تتضافر فيه عوامل تدفق المواد، والمرافق، وسهولة وصول المشغلين، وفحوصات الجودة، وطرق الصيانة. ولدى فريق هندسة المصانع، السؤال العملي لا يقتصر على «ما المعدات المطلوبة؟» بل يمتد إلى «كيف ستتصرف كل الواجهات أثناء تشغيل الخط أو تنظيفه أو صيانته؟»
جيد تصميم خط الإنتاج يبدأ بالمواصفات المطلوبة للألياف. وتشمل هذه المواصفات كثافة الألياف (دينيير)، وطول القطع، وطبيعة التموج، ومتطلبات الطبقة السطحية، ومسار المواد الأولية، والاستخدام النهائي المقصود، وهي عوامل تؤثر في اتخاذ القرارات منذ المراحل الأولى من التصميم، أي قبل الانتهاء من الرسومات النهائية لمساحة المصنع. ولذلك فإن تخطيط مصنع الألياف يبدأ بأهداف العملية والقيود التشغيلية، وليس بعدد الإنتاج فقط.
ابدأ بمواصفات المخرجات، وليس بقائمة المعدات
قبل تحديد ترتيب خط إنتاج ألياف البوليستر الأساسية ، حدد أولاً ما يجب أن ينتجه المصنع، وما مدى التغيرات التي يجب أن يتعامل معها. ويمكن لخط إنتاج مخصص لمجموعة ضيقة من المنتجات عادةً تبسيط مسارات التصنيع وأنظمة التحكم. أما الخط المتوقع أن يغيّر درجات المنتجات باستمرار فقد يحتاج إلى اهتمام أكبر بمساحات التبديل بين الدرجات، والمناولة المنفصلة، ونقاط التحقق. ولا يُعتبر أيٌّ من النهجين تلقائيًا أفضل من الآخر؛ فالاختيار المناسب يعتمد على خطة المنتج والأدلة المتاحة أثناء مرحلة الهندسة.
يجب أن يوضح ملخص التصميم المفيد حالة المادة الأولية المتوقعة، وخصائص الألياف المستهدفة، وشكل التغليف، والجدول التشغيلي، والواجهات التي تملكها فرق المرافق والجودة والإنتاج والصيانة. وهذا يجنب ارتكاب خطأ شائع هو اعتبار السعة الاسمية للتدفق دليلاً على جاهزية النظام الكامل. نظام تصنيع ألياف البوليستر المذابة للتشغيل. فالسعة هي مجرد مدخل واحد. أما التخزين والنقل ومعالجة النفايات وإمكانية الوصول ووضوح التحكم فهي العوامل التي تحدد ما إذا كان بالإمكان الحفاظ على هذه السرعة في التشغيل اليومي.
رسم خريطة العملية إلى مناطق تخطيط واضحة
ورغم أن المسار الدقيق يختلف باختلاف المنتج والمادة الأولية، فإن خط إنتاج ألياف البوليستر الأساسية العملية تمر عادةً عبر مراحل إعداد المادة الأولية ومعالجة المصهور، ثم الغزل، والتبريد، وجمع الحزمة الليفية، والسحب، والتجعيد، والمعالجة الحرارية، والقطع، والتغليف. ويجب أن يعكس التخطيط هذا التسلسل المنطقي مع ترك مساحة كافية للمراقبة الآمنة والتدخل عند الحاجة. وكل منطقة تتطلب واجهة مُعرَّفة بوضوح مع المنطقة التالية.
| منطقة العملية | سؤالٌ يتعلق بالتوزيع. | لماذا تكتسي الواجهة أهمية بالغة |
|---|---|---|
| إعداد المادة الأولية ومصهورها | أين تقع نقاط الاستلام والمعالجة والتخزين والنقل؟ | تؤثر حالة المادة وانضباط التعامل معها على الاستقرار في المراحل اللاحقة. |
| الغزل والتبريد | كيف تُفصَل مسارات الوصول وتدفق الهواء والتنظيف والصيانة عن حركة التشغيل العادية؟ | يجب أن يتمكّن المشغلون من فحص المنطقة دون تعطيل العملية. |
| جمع الحزمة السلكية وسحبها | أين يمكن مراقبة التوتر وتطبيق المحلول النهائي وتغيير المسار؟ | يمكن أن تنتقل المشكلات الصغيرة في الواجهة إلى المراحل اللاحقة. |
| التجعيد والمعالجة الحرارية | كيف سيتم تنسيق المرافق والتصريف والعزل ووصول الصيانة؟ | تربط هذه المراحل بين شكل الألياف وحالتها ومعالجتها اللاحقة. |
| القطع والتغليف | هل يمكن للكميات النهائية، والكميات المرفوضة، والأشخاص التحرك دون تقاطع غير ضروري؟ | يُعزِّز الفصل الواضح إمكانية التعقُّب وتنظيم المكان. |
إن هذا العرض القائم على المناطق يحوِّل خط إنتاج ألياف البوليستر الأساسية إلى خريطة هندسية بدلًا من رسم توضيحي تسويقي. كما يساعد الفرق متعددة الوظائف على مناقشة التخطيط نفسه باستخدام نفس الحدود النظامية.
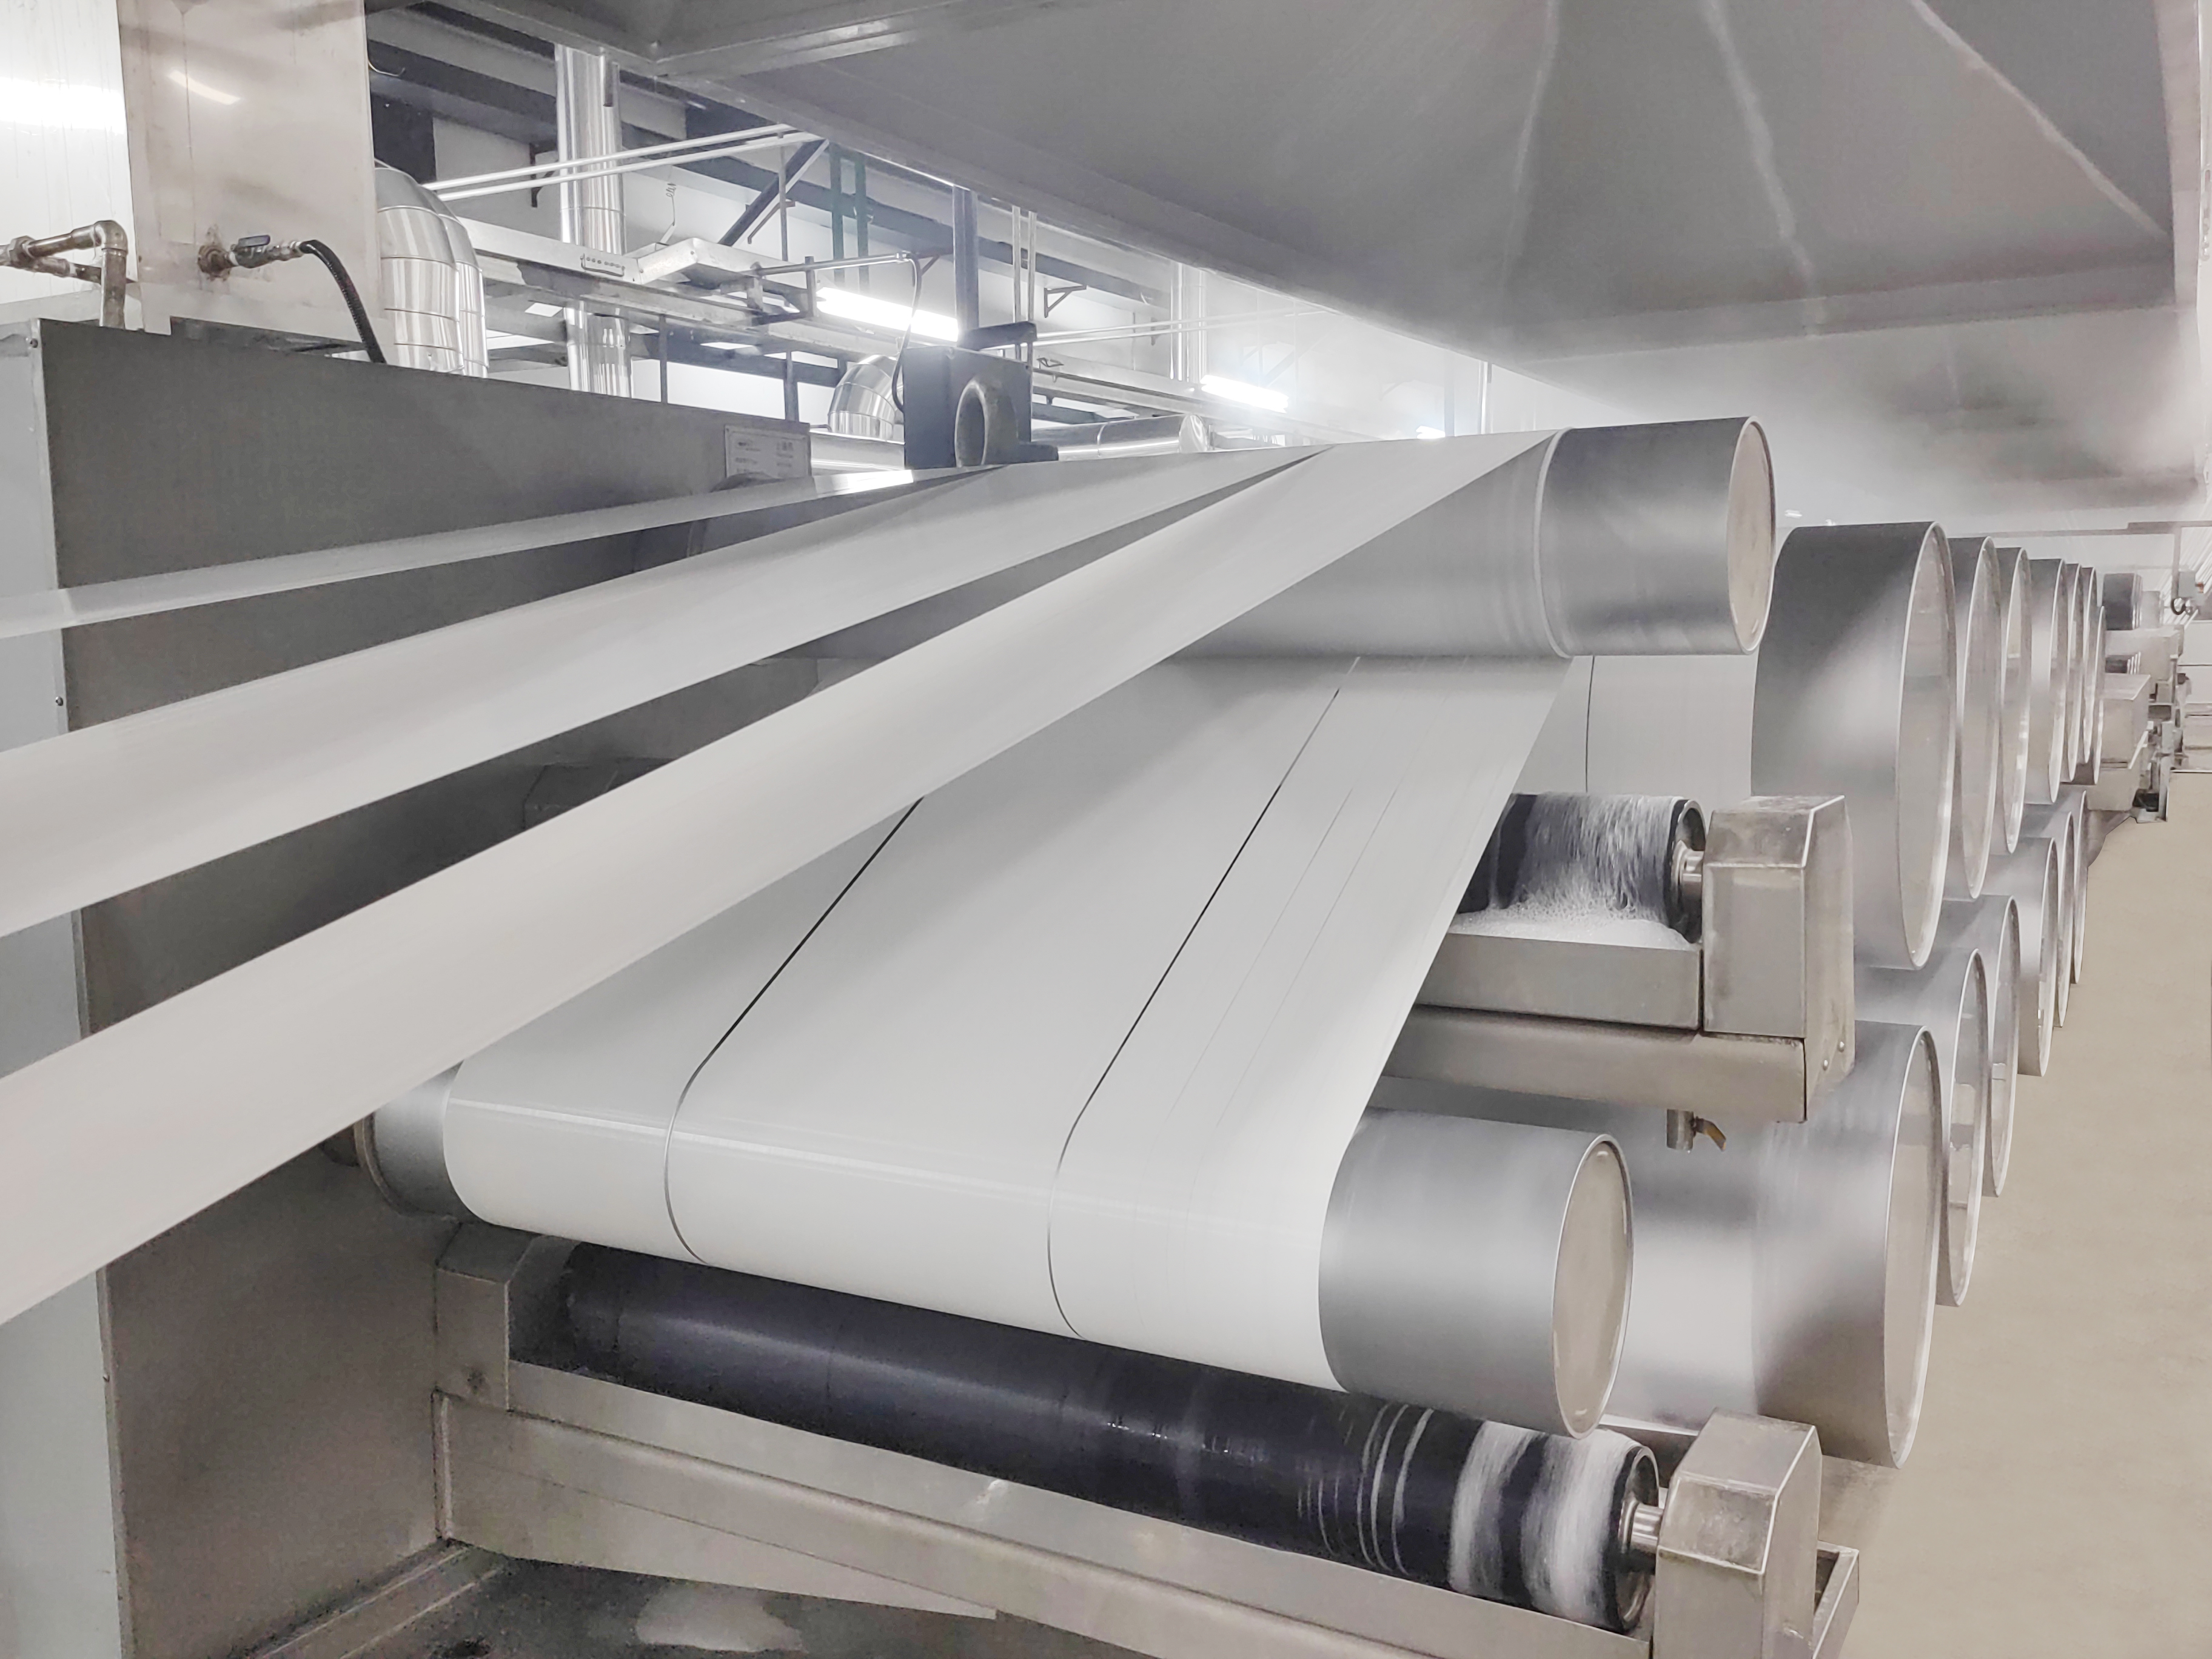 من منظور المناطق العملية: يجب مراجعة حركة الألياف والواجهات المتاحة معًا أثناء تخطيط التوزيع.
صمِّم تدفق المواد وتدفق المرافق معًا.
يجب أن يكون تتبع حركة المواد سهلًا من المواد الأولية الداخلة حتى الألياف المعبأة. وتجنَّب الانعكاسات غير الضرورية، وتقاطع حركة النقل، ونقاط النقل المُعمَّاة ما أمكن ذلك. وفي تخطيط مصنع الألياف يجب مراجعة تدفق الرقائق والانصهار والسحب والتشطيب والنفايات ومواد التغليف والبالات النهائية جنبًا إلى جنب مع حركة الأشخاص وأدوات الصيانة. فقد تبدو مسارًا مدمجًا على الرسم البياني، لكنه قد يصبح صعب التشغيل إذا كانت أبواب الدخول أو مسارات الرافعات أو مواضع الفحص مسدودة.
تستحق تخطيط المرافق نفس الاهتمام المبكر. فالطاقة، والوسائط الحرارية، والهواء المضغوط، والماء، والتبريد، والتصريف، وكابلات التحكم تُنشئ جميعها واجهات فيزيائية. ورغم أن الحزمة الدقيقة للمرافق تختلف من مشروع لآخر، فإن مبدأ التصميم ثابت: لا تؤجل توجيه المرافق حتى بعد تثبيت مواضع المعدات الرئيسية. تصميم خط الإنتاج يحدد مسار الخدمات ونقاط العزل والوصول الآمن قبل التشغيل الأولي الذي يكشف القيود.
استخدم إمكانية الوصول للصيانة كشرطٍ في التخطيط
إمكانيات الوصول للصيانة ليست مجرد مساحة أرضية إضافية. بل هي جزءٌ من تصميم العملية. خط إنتاج ألياف البوليستر الأساسية قد تعمل كسلسلة مستمرة، ومع ذلك لا تزال المناطق الفردية تتطلب التنظيف والتفتيش والاستبدال وتشخيص الأعطال. فإذا عجز الفنيون عن الوصول الآمن إلى مكوّن ما، أو رؤية نقطة تحكّم، أو تحريك أداة صيانة، فقد يؤدي الترتيب الظاهري الكفء إلى انقطاعات أطول في وقت لاحق.
أثناء مراجعة التخطيط، اطرح أسئلة عملية: هل يمكن للفريق الاقتراب من المعدات من جانب آمن؟ وهل توجد مساحة كافية للأدوات المؤقتة والأجزاء المُزالة؟ وهل تتماشى المنصات والسلالم والدرابزين وممرات الهروب مع مهام التشغيل؟ وهل تظهر نقاط التفتيش بوضوح دون إجبار العاملين على عبور مسارات المواد؟ تنطبق هذه الأسئلة على نظام تصنيع ألياف البوليستر المذابة جميع المرافق، وليس فقط حول أكبر الآلات.
ادمج فحوصات الجودة في عمليات تسليم المهام
يكون ضبط الجودة أكثر فائدة عندما يُطبَّق كحلقة مغلقة، وليس كبوابة تفتيش نهائية. أ خط إنتاج ألياف البوليستر الأساسية يجب أن يتيح ذلك مراقبة الظروف في نقاط التسليم المهمة وربط الملاحظات بالقرارات السابقة. فعلى سبيل المثال، قد تحتاج فرق العمليات إلى وسيلة واضحة لمراجعة حالة المادة، وسلوك الحبل الناقل، ومعالجة التشطيب، واتساق عملية التثبيت (كريمب)، ومعالجة الألياف المقطوعة، وتحديد العبوة. وتعتمد الاختبارات ذات الصلة على الدرجة المطلوبة وخطة الجودة الداخلية، لذا يجب التأكد منها حسب المشروع المحدد.
يحسّن هذا النهج أيضًا تخطيط المعدات الصناعية . ويمكن أن تؤثر مواقع أخذ العينات، ومحطات المشغلين، ووضوح واجهات التحكم المحلية، واحتياجات جمع البيانات في عرض الممرات، وتوجيه الكابلات، وتحديد أماكن تركيب المعدات المساعدة. وعند مناقشة متطلبات الجودة بعد إقرار التخطيط النهائي، يكتشف الفريق غالبًا أن غياب واجهة صغيرة قد تحول إلى بند مكلف يتطلب إعادة تنفيذ.
التخطيط للتشغيل التجريبي كجزء من التخطيط العام
التشغيل التجريبي هو المرحلة التي تُختبر فيها الافتراضات التي استند إليها خط إنتاج ألياف البوليستر الأساسية تصبح مرئية. ويجب أن يدعم التخطيط عمليات الفحص المُرْحَلَة: أولاً المرافق، ثم الوحدات الفردية، ثم الأقسام المرتبطة، ثم الاختبارات المُتحكَّم فيها للمواد. ويجعل هذا التسلسل من الأسهل عزل المشكلة دون استخلاص استنتاجات مبكرة بشأن الخط بأكمله.
يجب تحديد أماكن دخول مواد الاختبار مسبقاً، وكيفية احتواء المواد غير المطابقة للمواصفات، وأي النقاط تتطلب مراقبة مؤقتة، وكيفية تسجيل النتائج. فالمصنع لا يصبح جاهزاً للإنتاج بمجرد تركيب جميع المعدات فقط. بل تشمل الجاهزية إجراءات تدريبية مُطبَّقة، وواجهات سهلة الوصول، وضمانات مُحقَّقة، ومسار استجابة مشترك عند اختلاف النتيجة عن المتوقع.
قائمة مراجعة عملية
- التحقق من أن مواصفات الألياف المستهدفة تقود مناقشة المعدات والتخطيط.
- تتبع حركة المواد والأشخاص والنفايات وصيانة المعدات عبر كامل خط إنتاج ألياف البوليستر الأساسية .
- مراجعة المرافق والصرف الصحي قبل الانتهاء من تحديد مواضع المعدات الثابتة نهائياً.
- التحقق مما إذا كانت إمكانية الوصول إلى الخدمات تظل عملية أثناء التشغيل العادي وأعمال الإيقاف المؤقت.
- ضع واجهات الجودة والتحكم في أماكن يمكن للفِرق استخدامها دون مقاطعة سير العمل.
- حدّد مسارات التجربة والتحويل والتصرّف في المواد غير المطابقة قبل بدء التشغيل.
الخاتمة
فعال خط إنتاج ألياف البوليستر الأساسية التخطيط هو نظام مترابط مُصمَّم حول الألياف المقصودة، والأشخاص الذين يديرونها، والأدلة اللازمة لاتخاذ القرارات أثناء مرحلة التشغيل الأولي. وبتمثيل المواصفات على مناطق العمليات، ومراجعة واجهات المواد والمرافق معًا، وضمان إمكانية الوصول للصيانة وأعمال الجودة، يمكن للفِرق إنشاء تصميم خط الإنتاج نظامٍ أسهل في الفهم والاختبار والتحسين. وأكثر خطوة مفيدة تالية هي إجراء مراجعة مخصصة للمشروع تسجّل متطلباتٍ مؤكدةً وافتراضاتٍ ما زالت بحاجة إلى التحقق منها.




 أخبار عاجلة

